商机详情 -
南京不锈钢酸洗厂家
低温酸洗技术,适配热敏性材料加工需求针对精密电子、医疗器械等领域对温度敏感的不锈钢管加工场景,佐贺表面处理创新研发低温酸洗工艺体系,突破传统高温酸洗(60-80℃)对管材力学性能的影响局限。该工艺通过复合缓蚀剂(如苯并三氮唑衍生物)与低温活化剂的协同作用,在15-25℃常温区间即可实现氧化层溶解,较传统工艺温度降低60%以上,避免热敏性管材(如304L薄壁管)因高温产生的变形或应力损伤。工艺控制上,佐贺采用高精度恒温水箱(控温精度±1℃)与超声功率梯度调节(500-1500W实时适配)技术,确保低温环境下酸洗效率不衰减——处理φ10mm×1mm的304L精密管时,氧化层去除率仍可达,且管体直线度误差控制在以内。某电子元器件企业采用该工艺后,半导体用不锈钢载流管的酸洗合格率从传统工艺的78%提升至,同时避免了高温导致的管体内壁微观裂纹,使产品通过1000次冷热循环测试(-40℃至85℃)无失效现象。此外,低温工艺还减少了酸雾挥发量,使车间酸雾浓度控制在职业接触限值以下,进一步优化生产环境。多维度喷淋系统,攻克复杂管件酸洗死角面对弯管、三通、异形件等复杂结构不锈钢管的酸洗难题,佐贺表面处理设计多维度靶向喷淋酸洗系统,结合定制化工装夹具。泰州市佐贺表面处理,提供不锈钢酸洗过往落地加工案例参考。南京不锈钢酸洗厂家
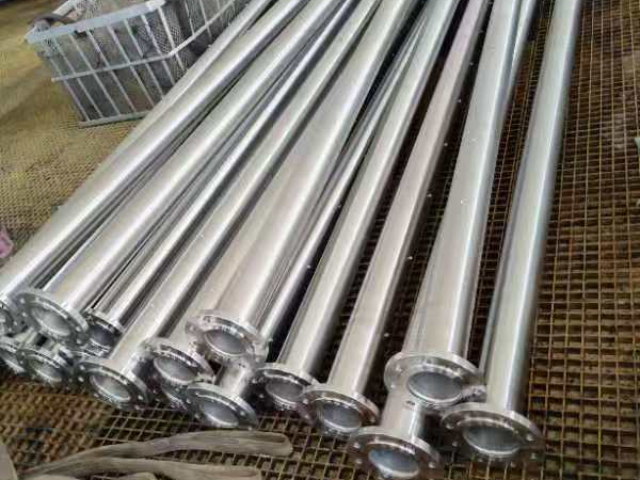
如直径2米以上的不锈钢储罐、长度10米的长输管道),佐贺配备可移动酸洗设备(包含便携式酸液循环系统、现场温控装置),能实现现场酸洗作业,避免构件运输过程中的磕碰损伤,某石化企业的大型储罐酸洗项目中,佐贺团队用72小时便完成整体处理,较传统工厂内处理效率提升40%。对于内壁结构复杂的构件(如带导流板的换热器管、多孔过滤管),佐贺采用“喷砂预处理+高压喷淋酸洗+内窥镜检测”的组合工艺,喷砂环节先去除表面顽固氧化层,高压喷淋(压力15MPa)确保酸液深入孔隙,后通过工业内窥镜(分辨率1080P)逐段检查内壁清洁度,确保无任何残留。这种复杂构件处理能力,让佐贺成功服务于航空航天、石油化工、重型装备等领域的客户,解决了他们长期面临的复杂构件酸洗难题。【技术领域】本实用新型涉及不锈钢管钢管处理设备的技术领域,特别是一种不锈钢管用循环式酸洗装置。背景技术:目前,在不锈钢管的酸洗磷化机组上,成捆的不锈钢管经过酸洗或磷化后,为了去除残留在所述不锈钢管内、外表面的酸液或磷化液,不锈钢管必须经过高压水冲洗。高压水压力一般在1mpa以上。通常地,不锈钢管在酸洗时,采用吊具将钢管吊装至酸洗池内,当酸洗完成后再次利用吊具将钢管捞出。镇江精密零件不锈钢酸洗多少钱不锈钢酸洗适配医疗器械零件,满足部件表面洁净度相关要求。
加热方式:可采用电磁加热或传统电加热,温度控制范围通常为15-50℃。加强措施:内部设置加强筋网格(间距30-60cm),外部辅以钢结构支撑框架。2.电源系统电解酸洗电源的技术参数直接影响处理效果:输出参数:电压0-500V可调,电流0-50000A范围,支持稳压/稳流工作模式。控制精度:电流调节分辨率达,纹波系数≤,动态响应≤10ms。冷却方式:大功率机型采用水冷+风冷组合散热,确保长期稳定运行。保护功能:具备过流、过压、短路、缺相等多重保护机制。3.输送设备物料输送系统根据生产线自动化程度不同有多种配置:传送带:采用超ba4ec6fd-943f-499a-a0b7-3eb量聚乙烯(UHMWPE)等耐腐蚀材料制作。机械手臂:真空吸盘式设计,避免污染工件表面。泵送系统:采用氟塑料材质耐腐蚀泵,用于电解液循环输送。三、控制系统与安全防护1.自动化控制系统现代电解酸洗生产线普遍采用PLC控制系统实现自动化运行:硬件配置:PLC主机:西门子S7-1200/1500系列中端处理器I/O模块:数字量/模拟量输入输出,预留20%扩展余量HMI界面:10-15英寸工业触摸屏,支持远程监控。软件功能:工艺参数设定与存储实时数据采集与趋势显示报警记录与历史查询联锁保护逻辑。
如何确保不锈钢酸洗效果的完整解决方案一、工艺参数精细控制酸液浓度优化硝酸浓度控制在15-25%,氢氟酸1-5%油污较重时建议降低至5-10%并添加乳化剂温度管理比较好工作温度20-60℃,每升高10℃反应速率提高超过60℃需加强酸液挥发控制时间控制氧化层厚度100μm以下建议15-30分钟每增加50μm厚度需延长处理时间5-8分钟二、过程质量控制体系实时监测系统配备在线密度计(精度±³)每15分钟检测pH值和金属离子浓度效果验证方法蓝点试验检测铁离子残留盐雾测试96小时无红锈为合格后处理强化三级逆流漂洗(电导率≤10μS/cm)热风干燥(80-100℃)确保表面零水膜三、设备与环境保障酸洗槽系统304不锈钢槽体内衬8mm厚PVC配备钛合金换热器温控系统(精度±1℃)废气处理PP材质离心风机(风量≥2000m³/h)三级碱液喷淋塔净化系统四、特殊工况处理方案焊接部位处理采用喷淋酸洗(压力)修复贫铬层焊缝区域铬含量需**至12%以上复杂结构件处理超声波辅助清洗(频率40kHz)模块化挂具设计。不锈钢酸洗适配电梯装饰板,统一整批板材的表面基础状态。
不锈钢酸洗废液处理需结合其强酸性、重金属及氟化物污染特性,采用多阶段工艺实现达标排放或资源化回收。以下是关键处理流程与技术要点:一、预处理阶段pH调节与中和使用石灰、氢氧化钠等碱性物质中和酸性(pH调至6-8),促使重金属(Cr³⁺、Ni²⁺、Fe²⁺)形成氢氧化物沉淀。需控制反应速度以避免氢气风险。混凝沉淀添加PAC(聚合氯化铝)和PAM(聚丙烯酰胺),通过絮凝作用增强沉淀效果。可同步去除部分悬浮物和胶体污染物。二、深度处理阶段重金属专项处理六价铬还原:投加亚**钠将Cr⁶⁺还原为低毒Cr³⁺,再通过二次沉淀分离。膜分离技术:反渗透(RO)或超滤(UF)进一步去除残留离子,产水可回用于生产线。氟化物去除石灰-氯化钙法生成氟化钙沉淀,需优化钙盐投加量以提高效率。三、资源化与终处置蒸发结晶对浓缩液进行多效蒸发,分离出**钠、**亚铁等副产品。镍、铬等金属可通过溶解-结晶-纯化工艺回收。污泥处理脱水后泥饼若含危险废物(如六价铬),需固化填埋或交由资质单位处置。四、**优化措施源头减量:采用**酸液(如柠檬酸)替代氢氟酸,减少污染物生成。循环利用:膜处理出水回用于漂洗环节。泰州市佐贺表面处理,跟进不锈钢酸洗后的工件全流程验收环节。南京不锈钢酸洗厂家
不锈钢酸洗可处理细小精密件,加工过程不破坏原有工件公差。南京不锈钢酸洗厂家
不锈钢酸洗工艺是通过酸性溶液与金属表面的化学反应,去除氧化皮、锈蚀及杂质,同时形成钝化膜以提升耐腐蚀性的表面处理技术。其原理及流程可分解为以下关键环节:一、化学作用机制氧化层溶解酸洗液(通常为硝酸与氢氟酸混合溶液)与不锈钢表面的氧化铁、铬氧化物发生化学反应,生成可溶性盐类并溶解脱落。例如:Fe2O3+6H+→2Fe3++3H2OFe2O3+6H+→2Fe3++3H2O此过程可焊接或加工过程中产生的热氧化层。钝化膜形成酸洗后,金属表面活性增强,与钝化液(如硝酸)反应生成致密的铬氧化物(Cr₂O₃)保护膜,厚度约1-10纳米,能有效隔绝腐蚀介质。该膜的形成遵循电化学优先氧化原理,确保基体金属不受侵蚀。二、工艺流程分解预处理阶段除油清洗:采用碱性溶液或超声波去除表面油污及颗粒物。清水冲洗:避免残留污染物干扰后续酸洗反应。处理阶段酸洗池:混合酸液(硝酸+氢氟酸)在50-60℃下浸泡,通过化学溶解剥离氧化层。钝化池:硝酸溶液进一步强化表面钝化膜,**金属光泽。后处理阶段中和与冲洗:碱液中和残留酸液,多级水洗确保表面洁净。干燥封闭:60-70℃热水浇淋加速干燥,防止二次氧化。南京不锈钢酸洗厂家
泰州市佐贺表面处理有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同泰州市佐贺表面处理供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!