商机详情 -
佐贺表面处理不锈钢酸洗
不锈钢酸洗:工业精密制造的守护者在制造业中,不锈钢酸洗技术扮演着至关重要的角色。泰州市佐贺表面处理有限公司依托十余年技术积累,将这一工艺发展为兼具科学性与艺术性的精密工程。技术定制化方案:针对化工设备、半导体部件等不同场景,采用差异化酸洗参数。例如,医*设备需通过电解抛光实现微米级洁净,而食品机械则侧重钝化防腐。复合工艺:结合喷砂预处理与超声波清洗,确保酸洗液均匀渗透,彻底焊斑、氧化层等缺陷。行业价值延长寿命:经酸洗钝化的反应釜在强酸环境下腐蚀率降低40%,使用寿命提升至5年以上。美学升级:通过磁力研磨等后处理,使工业设备呈现镜面光泽,满足客户的视觉要求。绿色创新公司2025年投产的2000㎡**车间将引入废酸循环系统,配合纯水机实现废水重金属零排放,为“双碳”目标提供技术支撑。(注:本文基于泰州市佐贺表面处理有限公司技术资料撰写,如需进一步案例细节可提供具体行业场景需求。不锈钢酸洗可去除表面深层划伤痕迹,恢复工件完整外观状态。佐贺表面处理不锈钢酸洗
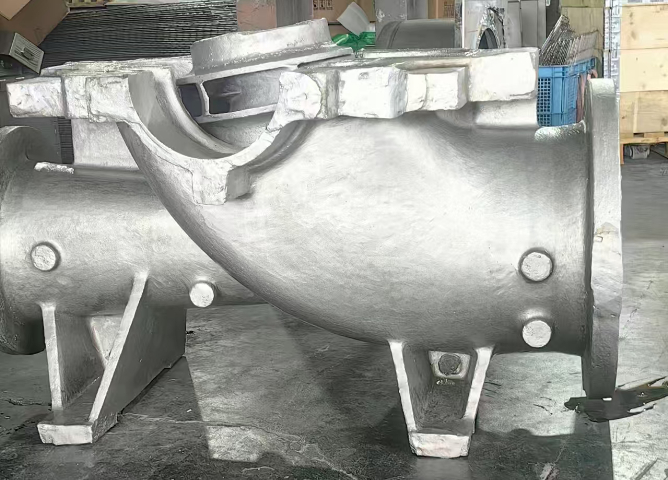
喷砂预处理对不锈钢酸洗效果的影响机制及应用研究不锈钢表面处理是提升其性能和使用寿命的关键环节,其中喷砂预处理与酸洗工艺的协同作用尤为重要。本文将系统分析喷砂预处理的技术原理、对酸洗效果的促进机制、工艺参数优化以及实际工业应用,为相关领域提供技术参考。喷砂预处理的技术原理与参数控制喷砂(Sandblasting)是一种通过高速喷射磨料冲击金属表面,改变其粗糙度与形貌的物理加工技术。其原理在于动能转化与选择性磨损:物理机制:压缩空气或离心力驱动磨料(如氧化铝、玻璃珠)以50-100m/s的速度撞击不锈钢表面,形成均匀的微观凹坑。表面氧化层、污染物被,同时形成可控的粗糙度(Ra值范围通常为μm)。技术参数体系:磨料选择:铸铁砂(粒径)或白刚玉(铁含量<),要求有棱角、清洁干燥、无油污。压缩空气:压力,需经油水分离器处理确保干燥无油。操作参数:喷嘴距工件表面100-300mm,喷射角度15-30°,移动速度保持均匀(约)。表:典型喷砂工艺参数对比参数类别常规范围精密处理要求工业级处理要求磨料粒径(细砂)(粗砂)空气压力表面粗糙度RaμmRaμmRaμm喷砂对不锈钢表面状态的改变喷砂预处理会改变不锈钢基材的表面特性。佐贺表面处理不锈钢酸洗不锈钢酸洗覆盖多品类工件,包含板材、管件、精密零件等类型。
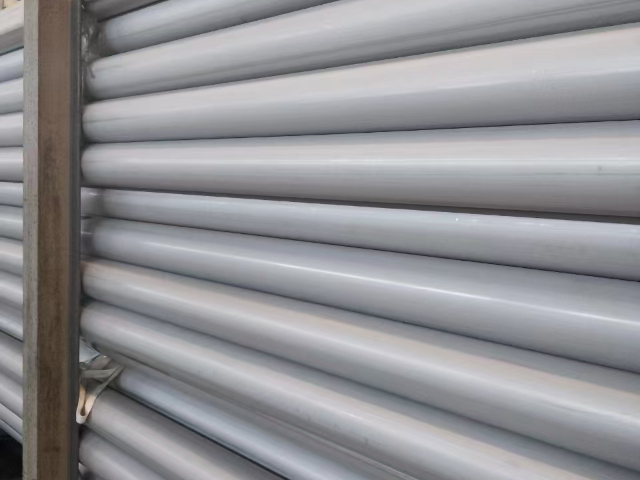
酸洗时间控制的关键参数体系酸洗时间作为影响金属表面处理质量的变量,需与浓度、温度、材质等参数形成动态平衡。根据不锈钢、碳钢等不同材料特性,其时间控制逻辑存在差异:一、基础时间参数确定材质差异基准不锈钢(304/316系列):推荐10-30分钟,硝酸基酸洗液需分段处理(首阶段5分钟除氧化皮,后续15分钟钝化)碳钢:15-40分钟,盐酸浓度20%时比较好窗口为25±5分钟铝合金:严格控制在3-8分钟,磷酸浓度5%条件下超时即产生腐蚀斑点污染物等级修正污染等级氧化皮厚度时间补偿系数轻度<×中度×重度>×(数据来源:某汽车零部件厂2024年工艺手册)二、动态调控机制温度-时间耦合模型当酸洗液温度从20℃升至60℃时,反应速率提升12倍,此时时间需按公式修正:$$T_{adj}=T_{base}\timese^{(\DeltaT-20)}$$(ΔT为温差,适用于盐酸体系)实时监测技术电阻探针法:通过溶液电阻变化判断反应终点(误差±15秒)机器视觉:表面灰度值达到60-70%时终止酸洗(某光伏企业2025年技术)三、异常工况处置时间超限后果碳钢:每超时1分钟,基体腐蚀速率增加²不锈钢:晶间腐蚀风险提升37%(316L材质实验数据)补救措施立即转移至5%碳酸钠溶液中和采用磷酸盐涂层修复。
A类清洗剂认证推荐配置:水处理系统,pH在线监控医疗器材:需满足GMP要求,建议配置:洁净台(Class100)26c34c1b-9950-493f-af0e-ac功能痕量金属检测接口海洋工程:强化防腐设计:哈氏合金C-276构件必备功能:盐雾耐受测试,三级防腐涂层五、成本效益分析投资构成项目成本范围占比设备80-120万元55-65%系统15-25万元10-15%安装调试10-20万元5-10%运营储备金30-50万元15-20%数据来源:中型酸洗厂投资案例运营成本对比类型能耗成本人工成本维护成本综合效率自动化线52元/吨低减少43%半自动线85元/吨高基准值节能设计可降低38%水电消耗,智能投放系统年省六、技术创新趋势AI智能控制:武汉钢铁开发的神经网络模型可实时调节酸液浓度与速度,降低消耗应用案例:人工操作频次从1600次/日降至10次以内升级:海南茁丰科技的"仿形孔截流酸洗槽"减少酸雾外溢推荐配置:气动升降式PVC盖板+PP离心风机模块化设计:实现泵组、加热器等快速插拔更换,OEE可达92%支持5"-12"晶圆混线生产,适应柔性制造七、选型决策流程图mermdCopyCodegraphTDA[明确材质类型]-->B{产量需求}B-->|大批量连续生产|C[塔式/连续式机组]B-->|中小批量|D[槽式/超声波设备]C-->。泰州市佐贺表面处理,对接不同规格工件的不锈钢酸洗稳定加工渠道。
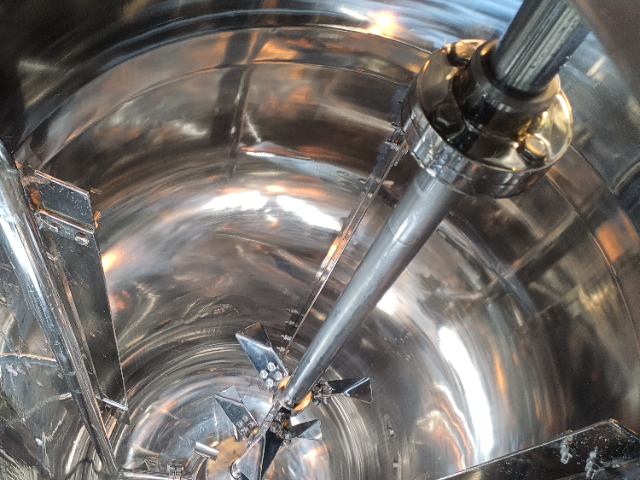
系统自动补加浓缩酸液,维持比较好反应浓度区间,避免传统“定时换酸”导致的酸液浪费——某化工企业应用该技术后,酸液更换周期从7天延长至21天,单月酸液消耗量减少65%。同时,佐贺通过工序整合优化成本:将传统“脱脂-水洗-酸洗-水洗-钝化”的5道工序,整合为“脱脂酸洗一体化-精细水洗-钝化”3道工序,通过一体化剂(含脱脂成分与酸洗活化剂)实现一步处理,缩短工艺时间40%,且减少2次水洗用水消耗。此外,酸洗产生的不锈钢渣经磁选分离后可回收再利用,某不锈钢制品厂通过该回收方案,年回收不锈钢废料吨,额外创造经济收益8万元。这种“精细调控+工序优化+废料回收”的三维成本控制体系,使客户综合酸洗成本降低30-45%,兼顾性能与经济性。全工况性能验证,保障极端环境适配性为确保不锈钢管在极端环境下的稳定性能,佐贺表面处理建立覆盖多场景的全工况性能验证体系,通过模拟实际应用环境的加速老化测试,提前验证产品可靠性。针对海洋工程用管,开展模拟海水浸泡测试(NaCl溶液,温度40℃,持续180天),经佐贺酸洗处理的316L不锈钢管腐蚀速率为/年,远低于行业平均的/年;针对高温工况(如锅炉用管),进行300℃高温氧化测试(持续500小时)。泰州市佐贺表面处理,协助完成不锈钢酸洗的工艺细节调试工作。江苏佐贺不锈钢酸洗单价
泰州市佐贺表面处理,提供不锈钢酸洗的合规排放相关资料查询。佐贺表面处理不锈钢酸洗
这些变化直接影响后续酸洗工艺的效果:表面形貌重构:形成均匀分布的微观凹坑和凸起,真实表面积增加30-50%。某实验数据显示,304不锈钢经80目氧化铝喷砂后,表面粗糙度Ra从μm升至μm。产生残余压应力层(深度约50-100μm),压应力值可达-200至-500MPa,能有效酸洗过程中的晶间腐蚀倾向。表面化学状态变化:高速磨料撞击可能导致局部温升(约200-300℃),引发表面晶格畸变和位错密度增加,使金属活性提高,酸洗反应速率提升20-40%。喷砂可能嵌入磨料杂质(如铁元素),需通过后续酸洗彻底,否则会引发电偶腐蚀。研究表明,未彻底清洁的喷砂表面在盐雾测试中腐蚀速率比规范处理件高3-5倍。清洁度提升:喷砂可达到ISO8501-1标准的(近白级),表面残留物≤5%,为酸洗提供均匀的反应界面。某化工厂案例显示,喷砂预处理使酸洗后涂层附着力从3MPa提升至12MPa。喷砂与酸洗的协同作用机制喷砂预处理通过多重机制增强酸洗效果,二者形成互补的工艺链:物理-化学协同效应:表面积效应:喷砂形成的粗糙表面使酸洗液接触面积增加40-60%,加速氧化层溶解。实验测得,喷砂后酸洗时间可缩短30-50%。活化效应:喷砂造成的晶格缺陷使金属原子活性提高,促进钝化膜形成。佐贺表面处理不锈钢酸洗
泰州市佐贺表面处理有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,泰州市佐贺表面处理供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!