商机详情 -
南通环保不锈钢酸洗厂家
显著提高了酸洗的一致性和效率。例如,泰州佐贺公司的,实现了酸洗过程的高效和环保。环保型酸洗技术随着环保要求的提高,开发低污染、低能耗的酸洗技术成为趋势。例如,柠檬酸洗工艺可以有效减少废水中COD值,降低对环境的影响。四、应用实例以食品工业为例,不锈钢设备在加工过程中容易受到污染,酸洗处理能够有效去除表面的微生物藏匿点,恢复钝化膜的完整性。例如,光明集团的液态奶生产线通过酸洗处理,设备使用寿命提升了37%。五、未来展望随着科技的进步,不锈钢酸洗技术将朝着更环保、更高效的方向发展。局部酸洗机器人系统在发酵罐等特殊设备中的应用前景广阔,有望进一步提高酸洗的精度和灵活性。结论不锈钢酸洗技术在不锈钢加工中起着至关重要的作用。通过优化酸洗工艺参数,采用复合酸洗工艺和自动化酸洗线,不*可以提高酸洗效果,还能减少对环境的影响。未来,随着环保型酸洗技术的发展,不锈钢酸洗技术将迎来更广阔的应用前景。泰州市佐贺表面处理,协助完成不锈钢酸洗的工艺细节调试工作。南通环保不锈钢酸洗厂家
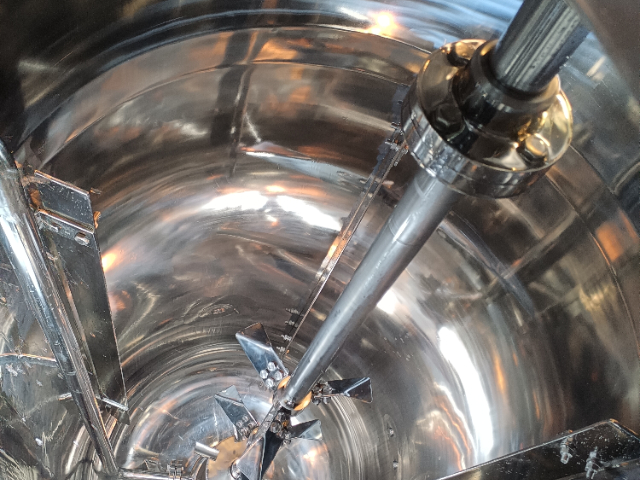
不锈钢酸洗:工业精密制造的守护者在制造业中,不锈钢酸洗技术扮演着至关重要的角色。泰州市佐贺表面处理有限公司依托十余年技术积累,将这一工艺发展为兼具科学性与艺术性的精密工程。技术定制化方案:针对化工设备、半导体部件等不同场景,采用差异化酸洗参数。例如,医*设备需通过电解抛光实现微米级洁净,而食品机械则侧重钝化防腐。复合工艺:结合喷砂预处理与超声波清洗,确保酸洗液均匀渗透,彻底焊斑、氧化层等缺陷。行业价值延长寿命:经酸洗钝化的反应釜在强酸环境下腐蚀率降低40%,使用寿命提升至5年以上。美学升级:通过磁力研磨等后处理,使工业设备呈现镜面光泽,满足客户的视觉要求。绿色创新公司2025年投产的2000㎡**车间将引入废酸循环系统,配合纯水机实现废水重金属零排放,为“双碳”目标提供技术支撑。(注:本文基于泰州市佐贺表面处理有限公司技术资料撰写,如需进一步案例细节可提供具体行业场景需求。泰州316L不锈钢酸洗代工厂不锈钢酸洗覆盖多品类工件,包含板材、管件、精密零件等类型。
可选)→水洗电解酸洗:工件作为阳极/阴极,在酸液中通电处理(5-30分钟)后处理:水洗→中和→水洗→干燥废液处理:中和→沉淀→过滤→达标排放关键控制参数:温度:15-50℃(氢氟酸体系≤30℃)时间:根据材质和氧化层厚度调整电流密度:²酸液浓度:定期检测并补充六、应用与发展趋势电解酸洗技术广泛应用于不锈钢、碳钢等金属材料的表面处理,特别适用于:不锈钢带钢连续处理生产线精密零部件表面处理对要求严格的加工场景未来发展趋势包括:更高程度的自动化与智能化控制新型电解液的开发应用能源回收与循环利用技术的集成模块化设计以适应多品种小批量生产电解酸洗作为金属表面处理的重要工艺,其生产线构成体现了机电一体化与清洁生产的理念,随着要求的提高和技术的进步,将在工业领域发挥更加重要的作用。
产生均匀粗糙度(Raμm),酸洗后表面光洁度高,适合装饰件。白刚玉:高纯度(Fe<),特别适合医疗器械,酸洗后无铁污染,但成本较高。粗糙度控制:比较好范围:Raμm时,酸洗液润湿性比较好。某实验显示,Ra=μm时酸洗速率峰值达。过度喷砂风险:Ra>10μm会导致酸液局部富集,产生不均匀腐蚀。某案例中,Ra=12μm的工件酸洗后出现20-30μm的过蚀坑。工艺参数交互作用:压力与距离:比较好均匀性(偏差<±15%),距离过近易导致局部过喷。喷砂后停留时间:建议控制在4小时内进行酸洗,避免再生氧化层。数据显示,24小时延迟会使酸洗时间增加25%。工业应用案例分析喷砂预处理+酸洗组合工艺已在多个工业领域取得成效:化工设备领域:某化工厂对20个5000m³不锈钢储罐采用喷砂(铜矿砂)+酸洗(磷酸-柠檬酸)工艺,使涂层附着力从3MPa提升至12MPa,检修周期从2年延长至6年。采用封闭式喷砂房+废酸回收系统,使危废产生量减少80%,处理成本降低380万元/年。医疗器械制造:某骨科植入物生产商使用80目白刚玉喷砂+电解酸洗,使钛合金表面骨结合强度提升40%,临床愈合时间缩短30%。喷砂参数与酸洗液的精细匹配(如Ra=μm配10%硝酸+2%HF)。泰州市佐贺表面处理,协助完成旧不锈钢件翻新的酸洗适配工作。
佐贺表面处理建立了覆盖预处理、酸洗、后处理的全流程质控体系。预处理阶段采用碱性脱脂(pH12-14,50-70℃)与高压喷淋结合,通过三级逆流漂洗将电导率降至≤100μS/cm,确保酸液与基体充分接触;酸洗过程中,PT100热电阻与pH传感器每4小时监测参数,电阻探针法实时判断反应终点(误差±15秒),避免过腐蚀或欠处理。后处理环节的精细化操作进一步巩固性能优势:三级中和槽(碳酸钠溶液→纯水→钝化液)逐步消除残酸,80-100℃热风干燥防止二次氧化,终通过机器视觉检测表面灰度值(60-70%为合格)。这种严谨管控使产品适配多元严苛场景:化工反应釜用管在强酸环境中使用寿命超5年,海洋工程用管通过三级防腐涂层与盐雾耐受测试,食品级用管满足痕量金属检测标准。佐贺的合同规范与丰富案例,更成为品质保障的有力印证。不锈钢酸洗耐受不同温差环境,冬夏加工效果不易出现波动。南通304不锈钢酸洗
泰州市佐贺表面处理,对接不锈钢酸洗的正规稳定加工合作资源。南通环保不锈钢酸洗厂家
不锈钢酸洗的原理与工艺全解析一、酸洗的化学原理氧化层溶解机制不锈钢表面氧化皮(主要成分为FeO、Fe₂O₃、Fe₃O₄)与混合酸液发生反应:硝酸(HNO₃)分解氧化层中的铁氧化物氢氟酸(HF)溶解铬氧化物(Cr₂O₃)并促进钝化膜形成典型反应式:Fe₂O₃+6HF→2FeF₃+3H₂O钝化过程酸洗后表面铬元素富集(含量≥12%),形成致密Cr₂O₃钝化膜,电极电位从,增强耐腐蚀性。二、工艺流程(以泰州佐贺公司)预处理阶段脱脂:碱性溶液去除油污(温度50-70℃)水洗:高压喷淋去除残留物酸洗阶段酸液配比:硝酸15-25%+氢氟酸1-5%(温度20-60℃)处理时间:15-30分钟(视氧化层厚度调整)后处理阶段中和:碳酸钠溶液中和残留酸钝化:硝酸钝化20-60分钟形成稳定钝化膜纯水冲洗:电导率≤10μS/cm三、关键设备与技术参数生产线配置泰州佐贺公司配备4条,可处理大工件尺寸××配套纯水机(产水电阻率≥15MΩ·cm)保障终清洗质量工艺控制要点温度波动需控制在±2℃以内酸液浓度每日检测。南通环保不锈钢酸洗厂家
泰州市佐贺表面处理有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,齐心协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来泰州市佐贺表面处理供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!