商机详情 -
南通316L不锈钢酸洗服务
一、型酸洗工艺突破生物酶催化酸洗技术采用葡萄糖酸氧化酶复合体系,在45℃条件下可实现:氧化层去除速率提升220%废水COD值降至35mg/L以下能耗降低40%超临界CO₂辅助酸洗在℃、:酸液渗透效率提高3倍处理时间缩短至传统工艺的1/5实现零废水排放二、智能化工艺革新数字孪生控制系统实时监测酸洗槽pH值(精度±)自动调节酸液浓度(控制误差<2%)故障预测准确率达92%机器人喷涂系统采用6轴机械臂配合高压泵涂层均匀性>95%施工效率提升80%三、特殊场景解决方案微区选择性酸洗技术激光定位精度±小处理面积²适用于精密医疗器械修复管道内壁自适应处理柔性机器人搭载多传感器可处理DN50-DN1200管道焊缝覆盖率100%四、典型案例某核电站主泵酸洗项目采用生物酶技术:工期从14天缩短至3天危废产生量减少90%通过ASMENQA-1认证。不锈钢酸洗可处理细小精密件,加工过程不破坏原有工件公差。南通316L不锈钢酸洗服务
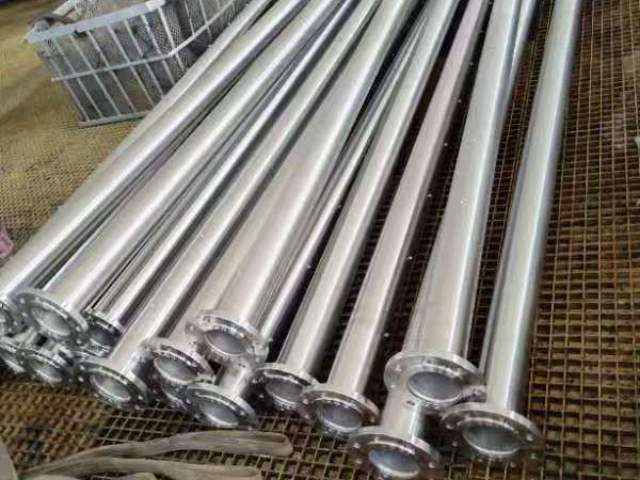
温度对酸洗效果的影响机制温度是酸洗工艺的参数之一,直接影响化学反应速率、金属表面处理质量及工艺经济性。其作用规律可归纳为以下方面:1.温度与酸洗速度的正相关性实验表明,温度每升高10℃,酸洗反应速率可提升2-3倍。以盐酸酸洗为例,20℃时需,40℃缩短至1-2分钟,60℃进一步降至15-50秒。这种加应源于温度升高增加了分子动能,促进酸液与氧化物的接触频率,同时降低反应活化能。2.温度对处理效果的阈值效应比较好温度区间:多数金属(如碳钢、不锈钢)的酸洗温度建议控制在40-70℃。在此范围内,既能**去除氧化层,又可避免过度腐蚀。例如,石英砂酸洗在50℃时杂质去除效果比较好,超过60℃则因酸挥发加剧导致效率下降。金属差异性:铝、铜等活泼金属需更低温度(20-40℃),而耐腐蚀合金(如钛)可耐受更高温度(80-90℃)。3.温度与溶液浓度的协同作用高温下可降低酸液浓度而维持相同效率。例如,40℃时盐酸浓度可降至15%-20%,较常温(20℃)减少30%用量。这种协同效应降低原料成本,但需注意FeCl₂等副产物的积累会抵消温度优势。4.温度控制的负面影响腐蚀风险:温度超过70℃时,缓蚀剂失效概率增加,金属基材腐蚀速率呈**上升。能耗与设备损耗:间接加热模式。常州食品级不锈钢酸洗外包泰州市佐贺表面处理,可协助完成不锈钢酸洗的工件工艺适配规划。
超声波辅助酸洗技术应用研究一、超声波辅助酸洗技术原理超声波辅助酸洗技术是一种结合化学酸洗与物理超声作用的清洗工艺,其原理是通过超声波在液体介质中产生的空化效应实现清洗。具体工作过程可分为以下几个关键环节:声波产生与传播:超声波发生器产生20,000Hz至1,000,000Hz的高频电信号,通过换能器转换为机械振动并传递至酸洗液中。这种高频振动远超人类听觉范围,但能在液体中形成密集的疏密波。空化泡形成与破裂:声波振动使液体分子产生剧烈运动,形成无数微米级气泡(空化泡)。这些气泡在声压作用下经历快速膨胀和闭合过程,当气泡破裂时会产生瞬时高温(约5000K)和高压(约1000大气压)的微环境。清洗作用机制:空化泡破裂产生的微射流和冲击波能有效破坏金属表面氧化层与基体的结合力,同时加速酸液与氧化物的化学反应速率。超声波的直进流作用(沿声波方向的液体流动)进一步促进新酸液补充和反应产物排出。与传统酸洗相比,超声波辅助技术使酸洗过程从纯化学作用转变为物理-化学协同作用,清洗效率可提高数倍至数十倍,尤其适合处理具有复杂几何形状或微细孔隙的工件。二、技术特点与优势分析1.技术特点频率可调性:根据清洗对象不同。
2.传感器配置生产线配备多种传感器确保工艺稳定:pH传感器:监测酸液浓度,配备防冲击挡板保护探头。温度传感器:PT100热电阻,精度±℃液位传感器:防止槽体溢流或干烧气体传感器:检测酸雾浓度,预防泄漏。3.安全防护系统电解酸洗生产线的安全措施包括:酸雾处理:配备酸雾净化塔,采用喷淋吸收方式处理废气。紧急停止:全线急停按钮,断电保护功能个人防护:操作区设置洗眼器、防毒面具等应急设备废液回收:闭环循环系统减少废液排放,配备中和处理装置。四、电解酸洗工艺特点与优势1.与传统酸洗的对比对比项电解酸洗传统化学酸洗处理速度快(电流密度增加可进一步提高)较慢表面质量光洁度高,可达镜面效果哑光表面设备成本较高(需电源系统)较低运行成本剂消耗少,但电耗增加剂消耗大性废液量少,易处理废液处理难度大2.技术优势效率优势:电解作用加速酸洗过程,处理时间可缩短30-50%。势:表面处理更均匀,可避免过腐蚀或欠腐蚀现象。优势:废酸液可循环使用,酸雾经净化处理后排放。自动化程度高:适合集成到连续生产线中,减少人工干预。五、典型工艺流程电解酸洗的标准工艺流程如下:预处理:碱性清洗→水洗→酸洗。不锈钢酸洗能清理焊缝处焊渣,消除焊接后残留的深色氧化痕迹。
温度对酸洗效果的影响机制温度是酸洗工艺的参数之一,直接影响化学反应速率、金属表面处理质量及工艺经济性。其作用规律可归纳为以下方面:1.温度与酸洗速度的正相关性实验表明,温度每升高10℃,酸洗反应速率可提升2-3倍。以盐酸酸洗为例,20℃时需,40℃缩短至1-2分钟,60℃进一步降至15-50秒。这种加应源于温度升高增加了分子动能,促进酸液与氧化物的接触频率,同时降低反应活化能。2.温度对处理效果的阈值效应比较好温度区间:多数金属(如碳钢、不锈钢)的酸洗温度建议控制在40-70℃。在此范围内,既能去除氧化层,又可避免过度腐蚀。例如,石英砂酸洗在50℃时杂质去除效果比较好,超过60℃则因酸挥发加剧导致效率下降。金属差异性:铝、铜等活泼金属需更低温度(20-40℃),而耐腐蚀合金(如钛)可耐受更高温度(80-90℃)。3.温度与溶液浓度的协同作用高温下可降低酸液浓度而维持相同效率。例如,40℃时盐酸浓度可降至15%-20%,较常温(20℃)减少30%用量。这种协同效应降低原料成本,但需注意FeCl₂等副产物的积累会抵消温度优势。4.温度控制的负面影响腐蚀风险:温度超过70℃时,缓蚀剂失效概率增加,金属基材腐蚀速率呈上升。不锈钢酸洗的药液配比可调,适配不同牌号的不锈钢工件材质。上海环保不锈钢酸洗厂
泰州市佐贺表面处理,协助完成旧不锈钢件翻新的酸洗适配工作。南通316L不锈钢酸洗服务
多材质精细适配,覆盖全品类不锈钢酸洗需求针对双相钢、超级奥氏体钢、马氏体钢等不同成分不锈钢管的酸洗特性差异,佐贺表面处理研发多材质专属工艺体系,突破传统酸洗“一刀切”导致的过腐蚀或处理不彻底问题。对于2205双相钢(含Cr22%、Ni5%、Mo3%),采用低氟酸液配方(氢氟酸浓度)配合分段式酸洗(先常温活化30分钟,再40℃强化处理20分钟),既避免铁素体相过度溶解,又确保奥氏体相氧化层完全去除,经检测处理后双相钢的晶间腐蚀倾向系数降至以下,满足NACEMR0175标准要求。针对904L超级奥氏体钢(含Cr20%、Ni25%、Mo)的高合金成分,佐贺定制含柠檬酸的复合酸液体系,通过螯合作用加速氧化层溶解,同时添加钨酸钠缓蚀剂(浓度)保护合金元素不流失,处理后管体钝化膜中Cr元素占比提升至18%,较传统工艺提高30%。某石化企业采用该方案处理904L不锈钢输送管后,管道在含氯原油介质中的耐蚀性提升2倍,使用寿命从5年延长至12年。此外,针对马氏体不锈钢(如410S)的淬硬特性,佐贺通过控制酸洗时间(15-20分钟)与温度(25-30℃),避免管体硬度下降,处理后硬度变化率控制在±2HRC以内,满足机械结构件的强度要求。智能化工艺管控。南通316L不锈钢酸洗服务
泰州市佐贺表面处理有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来泰州市佐贺表面处理供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!