标签列表 - 宁波伊弗迅机械有限公司
-
 河南制冷零部件珩磨油石推荐厂家
环保与可持续发展是现代制造业的必然要求,珩磨油石产业正积极推进绿色制造,降低环境影响。材料环保化:研发无重金属、低 VOC 排放的结合剂配方,替代传统含铅、镉的金属结合剂;采用可再生磨料与环保辅料,减少资源消耗。生产绿色化:油石制造采用节能型烧结炉,余热回收利用,降低能耗;生产过程封闭管理,粉尘、废气集中处理,达标排放;废水循环使用,实现零排放或低排放。使用高效化:通过优化配方与工艺,提升油石寿命与加工效率,减少耗材消耗与废弃物产生;超硬油石(CBN、金刚石)可重复修整使用,寿命是普通油石的 10 倍以上,大幅降低废弃物排放。冷却液环保化:推广使用生物降解型、无磷、低毒冷却液,替代传统矿物油基...
发布时间:2026.06.26 -
 深圳通孔珩磨油石服务电话
正确选型是发挥珩磨油石性能的前提,需从加工材料、工序、精度要求三方面综合考量。按材料选型:加工碳钢、合金钢选白刚玉(WA)或单晶刚玉(SA);不锈钢、高温合金选 CBN;铸铁、铝合金选碳化硅(GC);硬质合金、陶瓷选金刚石。按工序选型:粗珩(去余量、修形状)选粗粒度(120#–240#)、中硬硬度、陶瓷结合剂;半精珩(降粗糙度)选中粒度(320#–600#)、中硬度、陶瓷或树脂结合剂;精珩(镜面、高精度)选细粒度(W40–W20)、软硬度、树脂或金属结合剂。按精度选型:尺寸精度 IT6–IT7、圆度 0.005mm、Ra0.4–0.8μm,选普通油石即可;IT5 级、圆度 0.002mm、Ra...
-
 合肥矿山机械珩磨油石服务电话
珩磨油石与珩磨液的协同作用:提升加工效能的关键 珩磨液是珩磨加工的重要辅助介质,与珩磨油石的协同配合,直接影响加工效率、表面质量与油石寿命,二者的适配性是精密加工的关键保障。珩磨液的关键作用的是润滑、冷却、排屑与防锈,不同类型的珩磨油石,需搭配对应的珩磨液,才能发挥理想性能。陶瓷结合剂油石硬度高、切削力大,需搭配极压乳化液,其含有的极压添加剂可在油石与工件接触面形成润滑膜,减少摩擦磨损,同时良好的冷却性能可降低磨削温度,避免油石过热开裂。树脂结合剂油石抛光性能优异,适合精珩加工,需搭配煤油或锭子油类的油性珩磨液,减少切削阻力,提升表面光洁度,避免乳化液中的水分影响抛光效果。超硬CBN与金刚石油...
-
制冷零部件珩磨油石服务电话
珩磨油石是珩磨加工工艺中实现材料精密去除与表面光整的关键磨具,由磨料、结合剂与孔隙三大要素构成,通过珩磨头带动做旋转与往复复合运动,实现对工件内孔、外圆或平面的高精度加工。其工作原理并非单纯切削,而是磨粒以微刃切削、耕犁与挤压的复合作用,在工件表面形成交叉网纹,既能保证尺寸与形状精度,又能优化表面粗糙度与承载性能。与普通磨削油石相比,珩磨油石需具备更高的形状保持性、自锐性与散热能力,以适应珩磨过程中连续、稳定的材料去除需求,尤其在精密内孔加工中,油石的微观结构直接决定加工质量,如磨粒排布、结合剂强度与孔隙率,均会影响切削效率、表面质量与油石寿命。在机械制造领域,珩磨油石是连接粗加工与超精加工的...
-
 武汉阀套珩磨油石服务电话
航空航天领域对零件加工精度、表面质量与可靠性要求较高,珩磨油石是实现该领域精密加工的关键工具,应用于发动机叶片、涡轮盘、轴承、液压元件等关键零件。航空发动机叶片的叶根、叶冠及内流道珩磨,需采用超细粒度金刚石或 CBN 油石,保证叶片型面精度(公差 ±0.001mm)、表面粗糙度(Ra≤0.05μm),且严禁出现微观烧伤或残余拉应力,避免在高空高速飞行中引发疲劳断裂。航空轴承(如主轴轴承、涡轮轴承)的内圈、外圈与滚子珩磨,需采用超硬磨料复合油石,在 800℃高温环境下保证结合剂不软化、磨粒不脱落,尺寸精度公差控制在 ±0.5μm 以内,加工后表面无划痕、无变质层,提升轴承的高速旋转稳定性与疲劳寿...
-
 无锡光纤器件珩磨油石推荐厂家
医疗器械领域对零件的生物相容性、表面质量与精度要求较高,珩磨油石是实现人工关节、牙科器械、手术器械等精密加工的关键工具。人工关节(如髋关节、膝关节)的髋臼杯、股骨柄的内孔与外圆珩磨,材质多为钛合金、钴铬合金或陶瓷,需采用超细粒度金刚石或 CBN 油石,保证表面粗糙度 Ra≤0.05μm,无微观缺陷,同时形成均匀网纹,优化骨整合效果,提升人工关节的使用寿命与生物相容性。牙科器械(如牙钻、种植体)的加工,需采用高精度油石,保证种植体的螺纹精度、表面粗糙度与尺寸公差,避免种植体与人体组织产生排异反应,提升种植成功率。手术器械(如手术刀、止血钳)的刃口与内孔珩磨,采用细粒度氧化铝油石,保证刃口锋利度、...
-
 常州镜面加工珩磨油石厂家直销
珩磨油石的粒度直接决定加工效率与表面质量,按颗粒尺寸分为粗、中、细、微粉四个等级,对应不同加工工序。粗粒度(120#–280#) 磨粒尺寸大,切削刃锋利,材料去除率高,用于粗珩工序,快速修正前道工序的尺寸与形状误差,加工余量可达 0.1–0.2mm,表面粗糙度 Ra 控制在 0.8–1.6μm。中粒度(320#–600#) 兼顾效率与精度,用于半精珩,进一步降低表面粗糙度至 Ra0.4–0.8μm,为精珩奠定基础。细粒度(W40–W20,约 800#–1500#) 磨粒细小,切削深度极浅,用于精珩,可获得 Ra0.1–0.4μm 的高精度表面,圆度误差控制在 0.002mm 以内。微粉级(<W...
-
湖北通孔珩磨油石设备价钱
液压气动系统的关键部件(油缸筒、阀体、泵体、阀芯)对孔的精度、表面质量与密封性要求较高,珩磨油石是实现该类加工的选择。液压油缸筒珩磨需保证内孔圆度≤0.005mm,圆柱度≤0.01mm/m,表面粗糙度 Ra≤0.2μm,且形成均匀交叉网纹,确保活塞与缸筒的密封性能,避免泄漏。常用碳化硅或 CBN 油石,粗珩用 180#–240# 快速去余量,精珩用 W28–W20 微粉实现高精度表面。液压阀体多为多孔系交叉结构,珩磨需控制各孔同轴度误差≤0.005mm,防止内泄漏,通常采用多轴珩磨机配合专门油石,一次完成多孔加工,某液压企业采用该工艺后,日产能达 3000 件,合格率提升至 99%。气动元件(...
-
 辽宁小孔珩磨油石联系方式
液压气动系统的关键部件(油缸筒、阀体、泵体、阀芯)对孔的精度、表面质量与密封性要求较高,珩磨油石是实现该类加工的选择。液压油缸筒珩磨需保证内孔圆度≤0.005mm,圆柱度≤0.01mm/m,表面粗糙度 Ra≤0.2μm,且形成均匀交叉网纹,确保活塞与缸筒的密封性能,避免泄漏。常用碳化硅或 CBN 油石,粗珩用 180#–240# 快速去余量,精珩用 W28–W20 微粉实现高精度表面。液压阀体多为多孔系交叉结构,珩磨需控制各孔同轴度误差≤0.005mm,防止内泄漏,通常采用多轴珩磨机配合专门油石,一次完成多孔加工,某液压企业采用该工艺后,日产能达 3000 件,合格率提升至 99%。气动元件(...
-
辽宁盲孔珩磨油石联系方式
高质量珩磨油石的制造是材料科学与精密工艺的结合,关键流程包括配方设计、混料、成型、烧结、精加工五大环节。配方设计是基础,需根据加工对象确定磨料种类、粒度、浓度、结合剂比例及气孔率,超硬油石还需添加润湿剂与烧结助剂,确保磨料与结合剂的牢固结合。混料阶段采用高精度球磨机,将磨料、结合剂、辅料均匀混合,避免颗粒团聚,保证油石组织结构均匀。成型采用液压机冷压或热压,压力控制在 100–300MPa,确保油石密度均匀、尺寸精确,长条油石需保证直线度误差 < 0.05mm/m。烧结是关键,普通陶瓷结合剂在 1200–1400℃高温烧结,金属结合剂采用真空或保护气氛烧结,温度控制在 800–1000℃,避免...
-
 河南国产珩磨油石批发价格
珩磨油石的选型需综合考虑工件材质、加工精度、加工阶段、设备参数与成本等因素,遵循 “匹配性、适用性、经济性” 三大原则,才能实现理想加工效果。首先,匹配工件材质是关键,黑色金属(碳钢、合金钢、淬硬钢)优先选择氧化铝或 CBN 油石,有色金属(铝合金、铜合金)优先选择碳化硅油石,高硬度脆性材料(硬质合金、陶瓷、玻璃)优先选择金刚石油石,避免磨料与工件发生化学反应或粘屑。其次,匹配加工精度与阶段,粗加工去余量选择粗粒度油石,半精加工选择中粒度油石,精加工与超精加工选择细粒度或超细粒度油石,保证加工效率与表面质量的平衡。再次,匹配设备参数,珩磨设备的转速、往复速度、进给量与压力,需与油石的切削性能适...
-
安徽阀块珩磨油石设备价钱
珩磨油石与珩磨液的协同作用:提升加工效能的关键 珩磨液是珩磨加工的重要辅助介质,与珩磨油石的协同配合,直接影响加工效率、表面质量与油石寿命,二者的适配性是精密加工的关键保障。珩磨液的关键作用的是润滑、冷却、排屑与防锈,不同类型的珩磨油石,需搭配对应的珩磨液,才能发挥理想性能。陶瓷结合剂油石硬度高、切削力大,需搭配极压乳化液,其含有的极压添加剂可在油石与工件接触面形成润滑膜,减少摩擦磨损,同时良好的冷却性能可降低磨削温度,避免油石过热开裂。树脂结合剂油石抛光性能优异,适合精珩加工,需搭配煤油或锭子油类的油性珩磨液,减少切削阻力,提升表面光洁度,避免乳化液中的水分影响抛光效果。超硬CBN与金刚石油...
-
深圳高精度内孔珩磨油石批发价格
环保与可持续发展是现代制造业的必然要求,珩磨油石产业正积极推进绿色制造,降低环境影响。材料环保化:研发无重金属、低 VOC 排放的结合剂配方,替代传统含铅、镉的金属结合剂;采用可再生磨料与环保辅料,减少资源消耗。生产绿色化:油石制造采用节能型烧结炉,余热回收利用,降低能耗;生产过程封闭管理,粉尘、废气集中处理,达标排放;废水循环使用,实现零排放或低排放。使用高效化:通过优化配方与工艺,提升油石寿命与加工效率,减少耗材消耗与废弃物产生;超硬油石(CBN、金刚石)可重复修整使用,寿命是普通油石的 10 倍以上,大幅降低废弃物排放。冷却液环保化:推广使用生物降解型、无磷、低毒冷却液,替代传统矿物油基...
-
 苏州深孔珩磨油石服务电话
珩磨油石作为精密制造的关键耗材,市场规模随全球工业自动化与精密加工的发展持续增长,2025 年全球市场规模超 50 亿美元,中国市场占比约 35%,是全球比较大的生产与消费国。从市场格局来看,高级市场(超硬磨料油石、高精度陶瓷结合剂油石)主要被日本、德国、美国等国际巨头垄断,如日本 NANIWA、德国 DMT、美国 3M 等,凭借先进的磨料制备、结合剂配方与生产工艺,占据航空航天、高级汽车、半导体等领域的主要份额,产品价格高、利润空间大。中低端市场(普通磨料油石、树脂结合剂油石)则以中国企业为主,国内头部企业(如郑州三磨所、远东磨具、奥德超硬等)依托庞大的人造金刚石与 CBN 产能、成熟的生产...
-
安徽自主可控珩磨油石厂家报价
珩磨油石的选型需综合考虑工件材质、加工精度、加工阶段、设备参数与成本等因素,遵循 “匹配性、适用性、经济性” 三大原则,才能实现理想加工效果。首先,匹配工件材质是关键,黑色金属(碳钢、合金钢、淬硬钢)优先选择氧化铝或 CBN 油石,有色金属(铝合金、铜合金)优先选择碳化硅油石,高硬度脆性材料(硬质合金、陶瓷、玻璃)优先选择金刚石油石,避免磨料与工件发生化学反应或粘屑。其次,匹配加工精度与阶段,粗加工去余量选择粗粒度油石,半精加工选择中粒度油石,精加工与超精加工选择细粒度或超细粒度油石,保证加工效率与表面质量的平衡。再次,匹配设备参数,珩磨设备的转速、往复速度、进给量与压力,需与油石的切削性能适...
-
山东高精度珩磨油石哪里买
珩磨油石的行业标准是规范产品质量、保障加工安全的重要依据,国内主要执行 GB/T 2480-2023《普通磨料 固结磨具 通用技术条件》、JB/T 10924-2008《珩磨油石》等标准,国际上则以 ISO 标准与欧美、日本等国的行业标准为主。行业标准对珩磨油石的尺寸精度、硬度、强度、磨料粒度、结合剂类型、外观质量等做出明确规定,如尺寸公差需控制在 ±0.1mm 以内,硬度偏差≤1.0HRC,磨料粒度偏差符合 GB/T 2477-2023 标准,外观无裂纹、崩边、变形等缺陷。质量检测是确保油石符合标准的关键环节,分为出厂检测与进厂检测,出厂检测由生产厂家完成,包括尺寸测量、硬度检测、强度检测、...
-
常州盲孔珩磨油石设备价钱
汽车发动机是珩磨油石的比较大应用领域,缸体、缸套、曲轴、连杆、气门导管等关键零部件的加工均离不开珩磨油石,其加工质量直接影响发动机的动力性、经济性与可靠性。发动机缸套是珩磨加工的典型零件,需经过粗珩、半精珩、精珩三道工序,粗珩采用粗粒度氧化铝油石,快速去除铸造余量,修正圆度与圆柱度误差;半精珩采用中粒度油石,进一步提升尺寸精度;精珩采用细粒度油石,形成均匀交叉网纹,保证缸套表面粗糙度(Ra0.2-0.4μm)与承载性能,同时优化润滑油膜形成,降低活塞环磨损,提升发动机密封性与使用寿命。曲轴的主轴颈与连杆轴颈珩磨,需采用高精度CBN油石,保证轴颈尺寸精度(公差±0.005mm)、圆度与圆柱度(≤...
-
台州长径比内孔珩磨油石厂家直销
模具是工业生产的基础工艺装备,其型腔、型芯、导柱、导套等零件的表面质量与精度直接影响产品的成型质量与生产效率,珩磨油石在模具精密加工中发挥着不可替代的作用。塑料模具、压铸模具的型腔与型芯珩磨,需根据模具材质(模具钢、硬质合金、陶瓷)与表面要求,选择合适的油石类型与粒度,如模具钢型腔采用细粒度氧化铝油石,保证表面粗糙度 Ra≤0.2μm,避免产品表面出现划痕、麻点;硬质合金模具采用金刚石油石,实现高效精密加工,提升模具寿命。模具导柱、导套的内孔与外圆珩磨,需保证配合精度(间隙 0.005-0.01mm)、同轴度(≤0.002mm)与表面粗糙度(Ra≤0.1μm),采用 CBN 油石加工淬硬导柱、...
-
 绍兴家电零件珩磨油石设备价钱
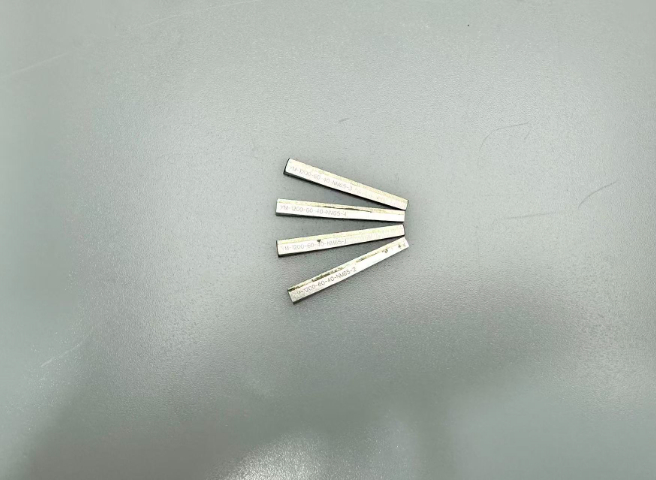
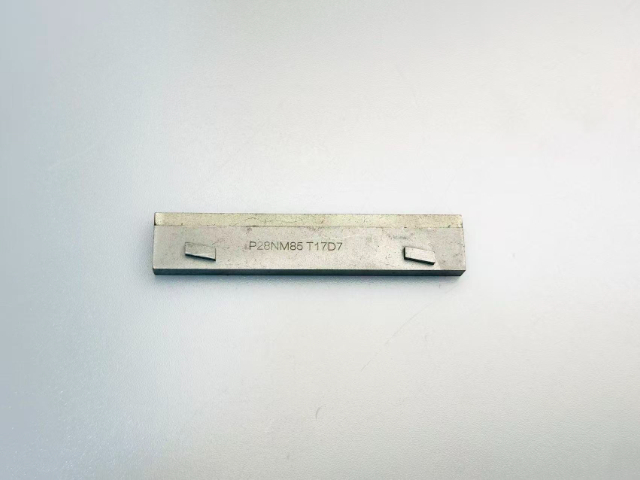
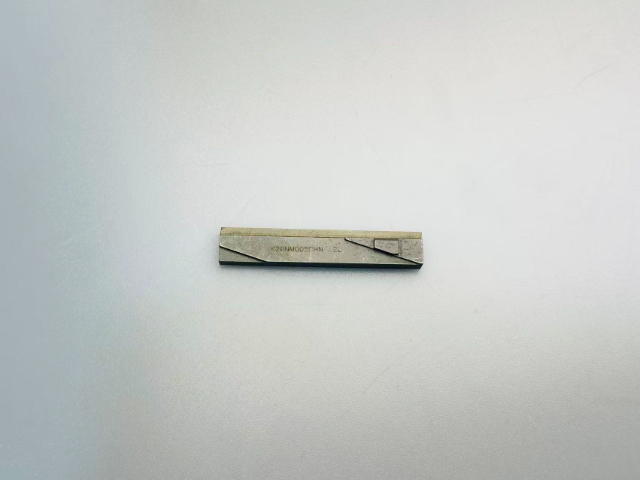
珩磨油石(Honing Stone)是珩磨工艺中不可或缺的关键磨削工具,它由磨料、结合剂和气孔按特定比例混合,经高压成型和高温烧结制成的条形固结磨具。在精密制造领域,珩磨油石被形象地称为“内孔加工的灵魂”,因为它安装在珩磨头上,通过旋转与往复的复合运动,对工件内孔表面进行微量磨削,能够达到其他加工方式难以企及的微米级精度。与普通磨刀石不同,珩磨油石的配方和结构经过精密设计,其三大构成要素——磨料、结合剂和粒度——共同决定了油石的切削性能、使用寿命和加工质量。在现代制造业中,从汽车发动机的气缸孔到航空航天液压系统的作动筒,从工程机械的油缸到精密仪器的阀体,珩磨油石都扮演着不可替代的角色。它不*是...
-
台州盲孔珩磨油石服务电话
结合剂是将磨粒粘结成整体的关键材料,直接影响油石的强度、韧性、耐热性与自锐性,主流结合剂分为陶瓷、树脂、金属三大类,各有适用场景。陶瓷结合剂以硅酸盐、硼酸盐等为原料,经高温烧结成型,具有耐热性好、耐腐蚀、形状保持性强、自锐性佳的特点,是应用范围广的结合剂,适合中高速珩磨、连续加工及对精度要求高的场景,如汽车缸套、航空轴承的珩磨加工。树脂结合剂以酚醛树脂、环氧树脂等为原料,常温或低温固化成型,具有弹性好、抛光性能优、加工表面粗糙度低的特点,多用于精珩、超精珩及薄壁零件加工,可避免工件表面烧伤,但耐热性较差,不适合高温、强度加工。金属结合剂以青铜、镍、钛等金属为原料,通过烧结或电镀成型,强度较高、...
-
武汉家电零件珩磨油石设备价钱
随着全球精密制造、**装备与新能源产业的快速发展,珩磨油石行业迎来前所未有的发展机遇,未来市场前景广阔。从需求端来看,新能源汽车(如电动车、氢能源车)的发展,带动电机、电池、电控等**零部件的精密加工需求,珩磨油石作为关键耗材,需求将实现爆发式增长;航空航天、半导体、医疗器械等**领域的国产化进程加快,对高精度、高性能珩磨油石的需求持续攀升;工业 4.0 与智能制造的推进,推动珩磨加工向数字化、智能化方向发展,带动智能油石、自适应油石等**产品的需求增长。从技术端来看,纳米技术、复合材料技术、数字化技术与珩磨油石的深度融合,将催生更多高性能、多功能油石产品,如自修复油石、智能监测油石、多功能复...
-
山东深孔珩磨油石哪里买
珩磨油石的结构设计是提升其加工性能、延长寿命的关键,包括磨粒排布、密度梯度、孔隙结构与基体设计等方面,通过优化可实现切削效率、自锐性与散热能力的平衡。传统油石多为均匀结构,磨粒随机排布,易出现局部磨损、堵塞与崩边问题;现代**油石采用三维网状磨粒排布,通过有限元分析优化应力分布,使磨粒受力均匀,避免局部过载,寿命可延长 3 倍以上。梯度密度设计是另一重要优化方向,油石从基体到工作层采用梯度密度分布,基体层磨料含量约 60%,保证整体强度;过渡层磨料含量约 75%,实现应力过渡;工作层磨料含量达 92%,保证切削性能,这种设计可避免油石分层剥落,提升形状保持性。孔隙结构设计也至关重要,合理的孔隙...
-
 广东阀块珩磨油石设备价钱
珩磨油石的磨料是决定切削性能的**,按硬度与适用场景分为普通磨料与超硬磨料两大体系,适配逻辑清晰且严格。普通磨料以氧化铝(刚玉)、碳化硅为主:氧化铝磨料(白刚玉、棕刚玉、铬刚玉)硬度高、韧性好,适合加工碳钢、合金钢、不锈钢等黑色金属,白刚玉纯度高、切削锋利,多用于精珩;棕刚玉韧性更强,适合粗珩去余量。碳化硅磨料(黑碳化硅、绿碳化硅)硬度更高、脆性大,适合加工铸铁、铝合金、铜合金等有色金属及硬质合金、陶瓷等脆性材料,黑碳化硅耐磨性强,绿碳化硅更适合精密抛光。长条形珩磨油石适配深孔加工,受力均匀,保证长孔圆柱度与尺寸精度。广东阀块珩磨油石设备价钱珩磨油石的维护保养是降低加工成本、提升加工稳定性的重...
-
苏州小孔珩磨油石批发价格
随着高级制造业的快速发展,珩磨油石正朝着超精密、高效、多功能、智能化方向发展,技术创新持续突破。超精密化:磨料粒度向纳米级发展,结合剂与烧结工艺进一步优化,可实现 Ra<0.01μm 的原子级表面加工,满足半导体、光学、航空航天等极端精密需求。高效化:开发高浓度、高自锐性超硬油石,结合高速珩磨工艺,材料去除率提升 50% 以上,油石寿命延长 1–2 倍,大幅降低加工成本。多功能化:研发复合油石,集粗珩、精珩、抛光于一体,一次加工完成多工序,简化工艺流程,提升生产效率;开发适应复杂形状(异形孔、深槽、曲面)的专门油石,拓展应用场景。智能化:油石内置传感器,实时反馈磨损、温度、切削力等数据,与数控...
-
湖北阀套珩磨油石销售电话
珩磨油石的性能由其三大关键要素决定:磨料、结合剂和粒度,理解这些要素是正确选型的基础。磨料方面,氧化铝(刚玉)适用于碳钢、合金钢等韧性材料;碳化硅则更适合铸铁、铝合金、铜合金等;对于硬质合金、陶瓷等高硬度材料,金刚石磨料是优先;而淬火钢、工具钢等黑色金属的加工则离不开CBN(立方氮化硼)磨料。结合剂的选择同样关键:陶瓷结合剂耐热、耐腐蚀、形状保持性好,是应用*****的类型;树脂结合剂具有一定弹性,抛光性能好,常用于精珩工序;金属结合剂强度高、寿命长,主要用于超硬磨料油石。珩磨油石硬度分级齐全,可根据工件材质软硬选择,提升加工效率与寿命。湖北阀套珩磨油石销售电话正确选型是发挥珩磨油石性能的前提...
-
 沈阳珩磨油石推荐厂家
珩磨油石的工况适配:极端环境下的性能优化 珩磨加工场景复杂多样,高温、低温、高湿度、粉尘等极端工况,对珩磨油石的性能提出了更高要求,针对性的工况适配优化成为提升加工稳定性的关键。在高温工况(如航空发动机零部件加工,环境温度可达150–200℃)下,普通树脂结合剂油石易软化、变形,需采用高温改性陶瓷结合剂,添加耐高温烧结助剂,确保油石在高温下仍能保持良好的硬度与形状稳定性,同时选用热稳定性优异的CBN磨料,避免磨料氧化失效。在低温工况(如冷链设备精密部件加工,环境温度低至-30℃)下,结合剂易脆化、开裂,需优化树脂结合剂的韧性配方,添加增韧剂,提升油石的抗冲击能力,磨料选用韧性较好的单晶刚玉,减...
-
武汉高精度珩磨油石哪里买
正确选型是发挥珩磨油石性能的前提,需从加工材料、工序、精度要求三方面综合考量。按材料选型:加工碳钢、合金钢选白刚玉(WA)或单晶刚玉(SA);不锈钢、高温合金选 CBN;铸铁、铝合金选碳化硅(GC);硬质合金、陶瓷选金刚石。按工序选型:粗珩(去余量、修形状)选粗粒度(120#–240#)、中硬硬度、陶瓷结合剂;半精珩(降粗糙度)选中粒度(320#–600#)、中硬度、陶瓷或树脂结合剂;精珩(镜面、高精度)选细粒度(W40–W20)、软硬度、树脂或金属结合剂。按精度选型:尺寸精度 IT6–IT7、圆度 0.005mm、Ra0.4–0.8μm,选普通油石即可;IT5 级、圆度 0.002mm、Ra...
-
河南家电零件珩磨油石生产厂家
珩磨油石的性能由其三大关键要素决定:磨料、结合剂和粒度,理解这些要素是正确选型的基础。磨料方面,氧化铝(刚玉)适用于碳钢、合金钢等韧性材料;碳化硅则更适合铸铁、铝合金、铜合金等;对于硬质合金、陶瓷等高硬度材料,金刚石磨料是优先;而淬火钢、工具钢等黑色金属的加工则离不开CBN(立方氮化硼)磨料。结合剂的选择同样关键:陶瓷结合剂耐热、耐腐蚀、形状保持性好,是应用*****的类型;树脂结合剂具有一定弹性,抛光性能好,常用于精珩工序;金属结合剂强度高、寿命长,主要用于超硬磨料油石。定制珩磨油石可按工件材质、孔径与精度要求优化配方提升加工效果。河南家电零件珩磨油石生产厂家珩磨油石的粒度直接决定加工效率与...
-
江苏纺织机械珩磨油石
结合剂是连接磨料颗粒的 “骨架”,直接影响油石的强度、自锐性、耐热性与使用寿命,主流类型包括陶瓷、树脂、金属三大类。陶瓷结合剂(V) 应用范围广,由黏土、长石等经高温烧结而成,具有耐热、耐腐蚀、形状保持性好、自锐性稳定的特点,适合中高速、大余量珩磨,是汽车、通用机械领域的标准配置。树脂结合剂(B) 以酚醛树脂为主体,弹性好、抛光性能优异,磨削温度低,主要用于精珩与超精珩工序,可获得 Ra<0.1μm 的镜面效果,常用于液压阀芯、精密轴承的终加工。金属结合剂(QT) 以青铜、钴基、铁基合金为主,通过烧结或电镀工艺将磨料牢固把持,强度较高、耐磨性极强,寿命是普通结合剂的 5–10 倍,适配超硬磨料...
-
温州核电部件珩磨油石设备价钱
珩磨油石的选型需综合考虑工件材质、加工精度、加工阶段、设备参数与成本等因素,遵循 “匹配性、适用性、经济性” 三大原则,才能实现理想加工效果。首先,匹配工件材质是关键,黑色金属(碳钢、合金钢、淬硬钢)优先选择氧化铝或 CBN 油石,有色金属(铝合金、铜合金)优先选择碳化硅油石,高硬度脆性材料(硬质合金、陶瓷、玻璃)优先选择金刚石油石,避免磨料与工件发生化学反应或粘屑。其次,匹配加工精度与阶段,粗加工去余量选择粗粒度油石,半精加工选择中粒度油石,精加工与超精加工选择细粒度或超细粒度油石,保证加工效率与表面质量的平衡。再次,匹配设备参数,珩磨设备的转速、往复速度、进给量与压力,需与油石的切削性能适...