商机详情 -
武汉阀套珩磨油石服务电话
航空航天领域对零件加工精度、表面质量与可靠性要求较高,珩磨油石是实现该领域精密加工的关键工具,应用于发动机叶片、涡轮盘、轴承、液压元件等关键零件。航空发动机叶片的叶根、叶冠及内流道珩磨,需采用超细粒度金刚石或 CBN 油石,保证叶片型面精度(公差 ±0.001mm)、表面粗糙度(Ra≤0.05μm),且严禁出现微观烧伤或残余拉应力,避免在高空高速飞行中引发疲劳断裂。航空轴承(如主轴轴承、涡轮轴承)的内圈、外圈与滚子珩磨,需采用超硬磨料复合油石,在 800℃高温环境下保证结合剂不软化、磨粒不脱落,尺寸精度公差控制在 ±0.5μm 以内,加工后表面无划痕、无变质层,提升轴承的高速旋转稳定性与疲劳寿命。航空液压元件(如伺服阀、作动筒)的内孔珩磨,需保证孔的圆度、圆柱度与同轴度,表面形成均匀网纹,优化液压油流通与密封性能,避免液压系统泄漏与故障。航空航天领域对珩磨油石的验收标准极为严苛,不*需要提供商检报告,还要求进行长达 6 个月的地面台架测试与模拟飞行验证,新产品从送样到入围合格供应商名录的平均周期长达 18 个月,目前该高级市场主要被国际巨头垄断,国内企业占有率12%,国产化替代进程缓慢。非标定制珩磨油石可按宽度、厚度、长度定制,完美匹配特殊珩磨头结构。武汉阀套珩磨油石服务电话
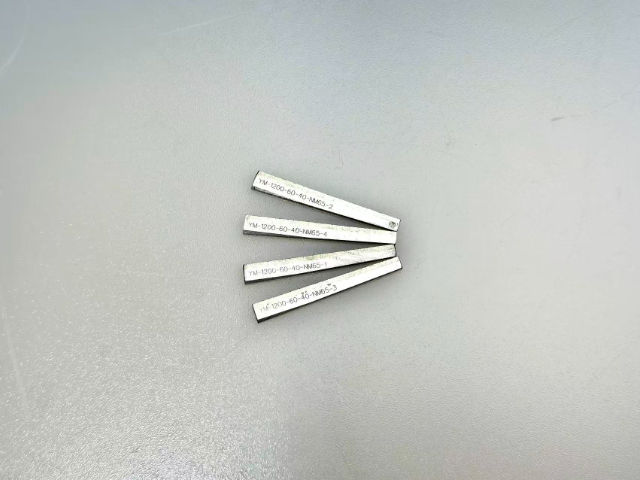
在精密内孔加工中,珩磨油石的分级应用是实现高效高精加工的重要策略,粗珩和精珩各司其职,共同完成高质量的孔加工。粗珩通常采用青铜结合剂或电镀结合剂的金刚石油石,粒度选择较粗(80#-280#),主要目标是快速去除前道工序留下的加工余量和刀痕,修正孔的几何形状误差。粗珩阶段要求油石具有高切削效率和良好的自锐性,金属结合剂油石因其强度和高耐磨性成为粗珩的理想选择。精珩则采用树脂结合剂油石,粒度选择较细(600#-1500#),主要目标是获得理想的表面粗糙度和网纹结构。树脂结合剂具有一定的弹性,切削作用柔和,能在不破坏已加工表面的前提下进行微量切削和抛光,明显降低表面粗糙度。在几级珩磨工艺中,粒度选择不可相距过大,应保证后道工序能快速消除前道工序的磨痕,避免加工效率的损失。这种粗精分明的分级应用策略,既保证了加工效率,又确保了的表面质量。湖北光纤器件珩磨油石批发价格珩磨油石配合专门用于珩磨液使用,可进一步降低粗糙度提高表面光洁度。
医疗器械领域对零件的生物相容性、表面质量与精度要求较高,珩磨油石是实现人工关节、牙科器械、手术器械等精密加工的关键工具。人工关节(如髋关节、膝关节)的髋臼杯、股骨柄的内孔与外圆珩磨,材质多为钛合金、钴铬合金或陶瓷,需采用超细粒度金刚石或 CBN 油石,保证表面粗糙度 Ra≤0.05μm,无微观缺陷,同时形成均匀网纹,优化骨整合效果,提升人工关节的使用寿命与生物相容性。牙科器械(如牙钻、种植体)的加工,需采用高精度油石,保证种植体的螺纹精度、表面粗糙度与尺寸公差,避免种植体与人体组织产生排异反应,提升种植成功率。手术器械(如手术刀、止血钳)的刃口与内孔珩磨,采用细粒度氧化铝油石,保证刃口锋利度、表面光滑度与尺寸精度,避免手术中对人体组织造成损伤。医疗器械行业对珩磨油石的环保性与洁净度要求严格,需采用无重金属污染的磨料与结合剂,加工过程中配合专门冷却液,避免零件表面残留有害物质,同时油石需经过严格的洁净处理,符合医疗器械生产的 GMP 标准。
正确使用珩磨油石是保证加工质量、延长油石寿命的关键,需遵循规范的操作流程与要点,避免因操作不当导致油石损坏、工件报废或加工质量下降。使用前,需对油石进行检查,确保无裂纹、崩边、变形等缺陷,同时根据工件材质与加工要求,选择合适的冷却液(如煤油、水基冷却液、专门珩磨液),并将油石浸泡在冷却液中 15 分钟以上,使孔隙充分浸润,避免干磨导致油石快速磨损、工件表面烧伤。加工过程中,需合理设置珩磨参数,转速、往复速度与进给量需循序渐进,避免突然加速或加压,导致油石过载崩边;同时保证冷却液流量充足(10-15L/min),及时带走磨屑与热量,降低加工温度,避免工件表面氧化与变质。珩磨时,需保证油石与工件表面均匀接触,避免局部过载,内孔珩磨需调整珩磨头的扩张量与压力,保证油石贴合孔壁,平面珩磨需保证油石与工作台平行,避免加工面出现锥度或平面度误差。加工过程中需定期观察油石磨损状态与加工质量,若油石出现堵塞、磨损不均或加工表面质量下降,需及时停机修整或更换油石。珩磨油石与油性珩磨液匹配度高,润滑充分,可明显降低工件表面粗糙度值。
珩磨油石的磨料是决定切削性能的**,按硬度与适用场景分为普通磨料与超硬磨料两大体系,适配逻辑清晰且严格。普通磨料以氧化铝(刚玉)、碳化硅为主:氧化铝磨料(白刚玉、棕刚玉、铬刚玉)硬度高、韧性好,适合加工碳钢、合金钢、不锈钢等黑色金属,白刚玉纯度高、切削锋利,多用于精珩;棕刚玉韧性更强,适合粗珩去余量。碳化硅磨料(黑碳化硅、绿碳化硅)硬度更高、脆性大,适合加工铸铁、铝合金、铜合金等有色金属及硬质合金、陶瓷等脆性材料,黑碳化硅耐磨性强,绿碳化硅更适合精密抛光。珩磨油石经过严格硬度检测,磨削一致性好,有效提升产品加工良品率。武汉阀套珩磨油石服务电话
珩磨油石气孔分布均匀合理,能快速排出切屑,有效避免工件表面拉毛划伤。武汉阀套珩磨油石服务电话
模具是工业生产的基础工艺装备,其型腔、导柱孔、镶件孔的精度与表面质量直接决定产品质量与模具寿命,珩磨油石在模具精加工中发挥关键作用。塑料模具、压铸模具的型腔与型芯,需通过珩磨获得 Ra≤0.05μm 的镜面效果,确保塑料制品表面光洁、无瑕疵,常用细粒度金刚石或 CBN 油石,配合抛光工艺实现镜面加工。模具导柱孔、定位孔需保证较高的尺寸精度(IT5 级)与同轴度(≤0.003mm),采用陶瓷结合剂刚玉油石或 CBN 油石,通过数控珩磨机实现精密加工。硬质合金模具(如冲模、拉丝模)加工难度大,传统磨具寿命短、效率低,采用青铜烧结 CBN 油石后,油石更换周期从 300 次延长至 600 次,加工节拍缩短 40%,表面粗糙度稳定在 Ra0.04μm,合格率提升至 99.5%,单位加工能耗降低 35%。珩磨油石的应用不*提升模具精度与表面质量,更大幅延长模具使用寿命,降低企业生产成本,是模具制造向高精度、高效率、长寿命发展的关键支撑。武汉阀套珩磨油石服务电话
宁波伊弗迅机械有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在浙江省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**宁波伊弗迅机械供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!