商机详情 -
摩托车零件珩磨油石
宁波伊弗迅机械有限公司珩磨油石适配超长孔工件加工场景,对应设备加工长度可达 16 米工况,长孔加工时珩磨头需要长距离往复运动,油石需要在全程行程当中保持稳定切削状态,油石本体直线度经过加工校正,降低长距离运动下带来的加工偏差。长孔加工很容易出现锥度问题,油石配合合理往复行程设置,保证油石可以完整覆盖工件孔的全部加工区间,两端预留合理重叠距离,改善孔口位置加工状态。油石结合剂配方经过调试,持续往复运动承受摩擦作用下,油石磨损节奏平稳,不会出现局部快速损耗,保障整根长孔工件各处加工效果趋于一致。不同材质长孔工件,可以选用对应磨料油石,铸铁类长孔工件选用碳化硅系油石;钢材构件选用刚玉或者 CBN 磨料油石。企业技术人员可以结合长孔工件材质、孔径尺寸、加工余量,给到油石搭配方案,同时给到珩磨切削液选用建议,充足流量切削液可以带走长孔内部积攒切屑,防止切屑划伤工件内壁,帮助企业完成大型筒体类零件的珩磨加工工作。珩磨油石配合专门用于珩磨液使用,可进一步降低粗糙度提高表面光洁度。摩托车零件珩磨油石
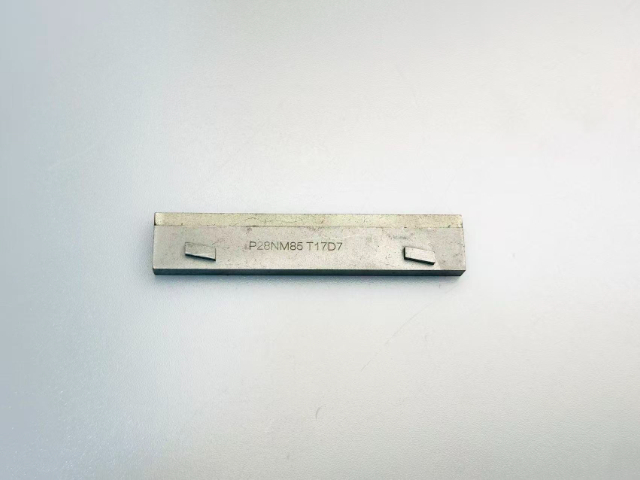
工程机械液压缸筒珩磨工序对珩磨油石综合性能提出严苛要求,长筒类工件加工行程大、切削持续时间久,油石磨损不均极易导致缸筒两端出现锥度、网纹紊乱等缺陷。宁波伊弗迅机械面向油缸加工场景开发**碳化硅、白刚玉系列珩磨油石,适配铸铁缸筒、45# 钢调质缸筒、铝合金轻量化筒体主流材质。传统普通油石持续往复切削过程中,磨粒快速钝化,排屑能力不足,细微金属碎屑滞留加工区域划伤缸筒内壁,破坏密封所需交叉润滑网纹。伊弗迅油缸**珩磨油石优化内部连通气孔结构,增强切削过程冷却排屑能力,有效缓解油石表面堵屑现象;磨粒经过整形处理,切削刃均匀稳定,弱化局部过度磨损问题。油石两端标准化倒角设计,避免往复换向瞬间刮伤工件孔口,减少缸筒入口、出口位置崩纹不良。整套油石规格可匹配主流国产、进口珩磨头,粗珩油石高效去除镗加工刀纹,精珩油石稳定修整几何公差。众多液压零部件厂商投入使用后,缸筒珩磨圆柱度稳定控制在 0.008mm 以内,内壁网纹均匀连贯,有效提升油缸密封性能,降低运行内泄故障概率。吉林模具珩磨油石白刚玉珩磨油石韧性适中,切削柔和,适合碳钢与普通钢材的内孔精磨加工。
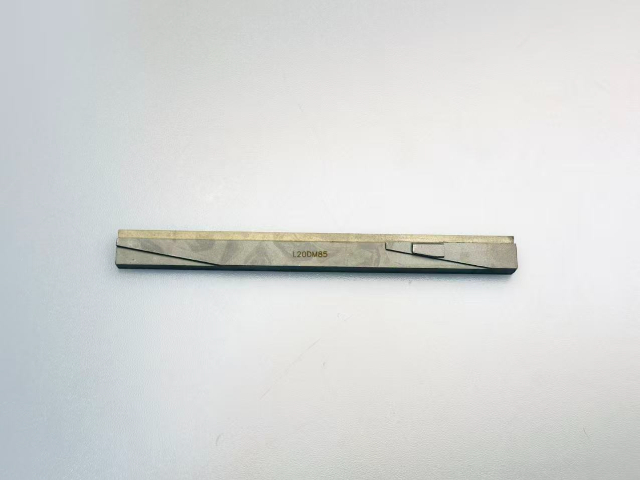
珩磨油石在有色金属加工中的专门适配 有色金属(铝合金、铜合金、镁合金等)具有质地软、塑性好、导热性强的特点,珩磨加工时易出现粘刀、油石堵塞、表面划痕等问题,专门有色金属珩磨油石通过配方与结构优化,完美适配该类材料加工。针对有色金属的加工特性,专门油石优先选用碳化硅(GC)或金刚石磨料,碳化硅磨料切削锋利、耐磨性好,可有效避免粘刀;金刚石磨料则适用于硬度较高的有色金属合金(如硬铝合金),提升加工效率。结合剂选用树脂结合剂或软质陶瓷结合剂,树脂结合剂弹性好、抛光性能优异,可获得高质量表面;软质陶瓷结合剂自锐性强,可及时露出新鲜磨粒,避免堵塞。粒度选择中细粒度(320#–800#),既保证加工效率,又防止粒度过粗导致表面划痕。此外,油石气孔率设计为25%–35%,高于普通油石,便于排屑与散热,减少切屑堆积导致的堵塞。在加工工艺上,搭配专门油性珩磨液,减少切削阻力,避免粘刀,同时采用低压力、中速度,确保表面粗糙度Ra≤0.2μm。专门有色金属珩磨油石已广泛应用于航空航天(铝合金零部件)、电子(铜合金导电件)、汽车(铝合金缸体)等领域,解决了有色金属珩磨的行业痛点。
医疗器械领域对零件的生物相容性、表面质量与精度要求较高,珩磨油石是实现人工关节、牙科器械、手术器械等精密加工的关键工具。人工关节(如髋关节、膝关节)的髋臼杯、股骨柄的内孔与外圆珩磨,材质多为钛合金、钴铬合金或陶瓷,需采用超细粒度金刚石或 CBN 油石,保证表面粗糙度 Ra≤0.05μm,无微观缺陷,同时形成均匀网纹,优化骨整合效果,提升人工关节的使用寿命与生物相容性。牙科器械(如牙钻、种植体)的加工,需采用高精度油石,保证种植体的螺纹精度、表面粗糙度与尺寸公差,避免种植体与人体组织产生排异反应,提升种植成功率。手术器械(如手术刀、止血钳)的刃口与内孔珩磨,采用细粒度氧化铝油石,保证刃口锋利度、表面光滑度与尺寸精度,避免手术中对人体组织造成损伤。医疗器械行业对珩磨油石的环保性与洁净度要求严格,需采用无重金属污染的磨料与结合剂,加工过程中配合专门冷却液,避免零件表面残留有害物质,同时油石需经过严格的洁净处理,符合医疗器械生产的 GMP 标准。珩磨油石粒度可选,粗珩去除余量,精珩优化粗糙度,按需搭配使用。
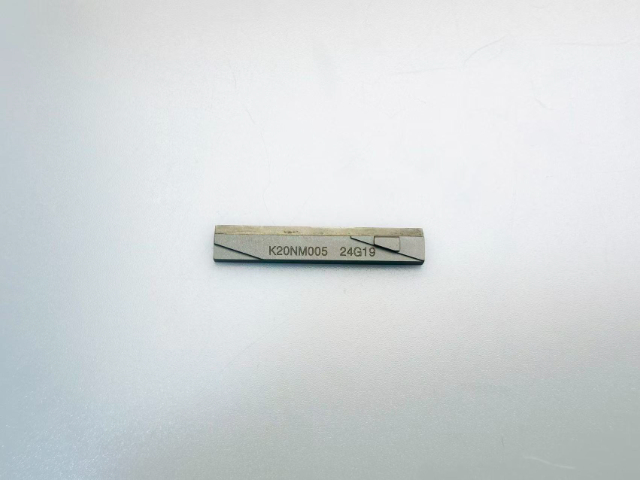
珩磨油石是直接完成内孔微量切削的磨具,安装在珩磨头的油石座上,跟随珩磨杆做旋转与往复复合运动,依靠径向涨开压力对孔壁进行磨削加工,是决定珩磨后工件尺寸精度、几何精度、表面网纹、粗糙度的**元件。很多生产现场重点关注珩磨机、珩磨杆、夹具、珩磨油,却忽略珩磨油石的关键作用,机床硬件再精良,如果油石选型错误、质量不稳定,依旧会产出批量不良件。珩磨油石承担多重工艺任务:去除前道工序车削、镗削留下的加工余量与表面变质层;修正孔的圆度、圆柱度、锥度误差;加工出均匀交叉的网状纹理,保障零件运动副储油润滑性能,降低运动磨损。珩磨油石单块损耗均匀,无需频繁调整涨紧力,适合自动化产线连续加工。福建摩托车零件珩磨油石厂家直销
珩磨油石由磨料、结合剂与气孔组成,三者配比决定其切削能力和耐磨性。摩托车零件珩磨油石
珩磨油石的磨料是决定其切削性能与适用范围的关键,主流磨料分为普通磨料与超硬磨料两大类,性能差异明显。普通磨料以氧化铝(刚玉)与碳化硅为主,氧化铝磨料(如白刚玉、棕刚玉)硬度高、韧性好,适合加工碳钢、合金钢、不锈钢等黑色金属,其中白刚玉纯度高、切削锋利,多用于精珩与超精珩;碳化硅磨料硬度更高、脆性大,适合加工铸铁、铝合金、铜合金等有色金属及硬质合金、陶瓷等非金属材料,黑色碳化硅耐磨性更强,绿色碳化硅则更适合精密抛光。超硬磨料以金刚石与立方氮化硼(CBN)为,金刚石磨料硬度达 10000HV,是加工硬质合金、陶瓷、玻璃等高硬度脆性材料的理想选择,切削效率高、寿命长,但成本较高;CBN 磨料耐高温(可达 1400℃)、化学稳定性好,适合加工淬火钢、工具钢、高速钢等淬硬黑色金属,在高温加工中不易与工件材料发生化学反应,加工精度与表面质量更优。不同磨料的选择需匹配工件材质、硬度与加工精度要求,是珩磨油石选型的首要依据。 摩托车零件珩磨油石
宁波伊弗迅机械有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在浙江省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来宁波伊弗迅机械供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!