商机详情 -
河南液压件珩磨油石服务电话
宁波伊弗迅机械有限公司珩磨油石需要开展定期修整作业,油石持续加工之后工作面磨粒钝化,孔隙被切屑填塞,切削表现出现回落,使用修整工具处理油石工作面,去除钝化层与堵塞物,露出全新磨粒,就可以恢复油石切削能力,延长油石可用周期。不同类型油石修整频次存在差异,普通磨料油石修整间隔较短;超硬磨料油石修整间隔更长。企业整理完整修整操作指引,说明修整压力、进给速度等操作要点,提醒操作人员采用低压慢进给模式,避免修整力度过大造成油石材料过度损耗。除修整之外,油石日常保管同样影响使用表现,加工结束之后清理表面附着切屑,存放环境保持干燥,搬运存放规避撞击摔落,防止油石出现崩裂破损。企业把油石安装、修整、保养要点整理成册交付用户,现场操作人员掌握对应方法之后,可以充分释放油石本身性能,减少耗材无谓损耗,帮助企业管控珩磨工序耗材方面的综合支出。珩磨油石经过严格硬度检测,磨削一致性好,有效提升产品加工良品率。河南液压件珩磨油石服务电话
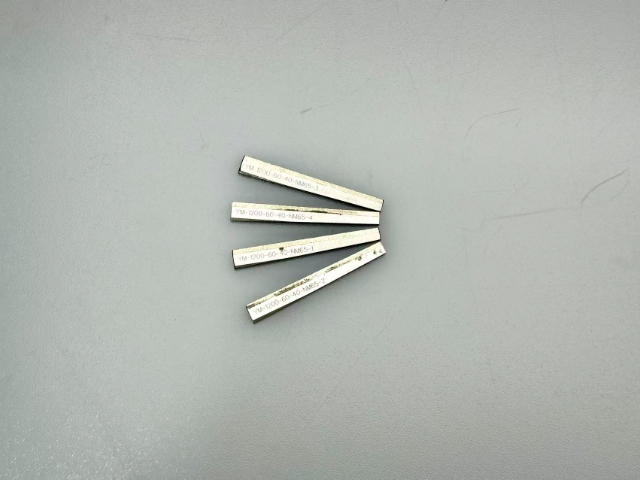
深孔珩磨工况工件长径比大,珩磨杆悬伸量大,加工振动明显,对珩磨油石韧性、磨损均匀性提出更高标准,宁波伊弗迅机械深孔**加长珩磨油石,适配长行程卧式珩磨机加工场景。长度 500mm 以上管状工件珩磨过程中,油石全长受力不均衡,两端磨损速度远高于中部,长期使用出现油石中间凸起、两端磨损严重,导致加工后内孔出现中间鼓肚、两端尺寸偏小等形状缺陷。伊弗迅深孔珩磨油石严格控制整条油石密度、硬度均匀性,原料混料、成型、烧结全过程采用分段温控工艺,规避油石不同区域性能差异;油石长度覆盖 50mm 至 300mm 多种标准规格,超长工件可选用分段组合式油石方案。油石端面精密倒角处理,降低往复换向冲击磨损;同时优化磨料排布方式,抑制振动带来的局部过度磨削。该系列油石广泛应用于超长液压油管、长行程油缸、精密长套筒加工,有效改善长内孔圆柱度不良问题,减少工件返修工作量。济南阀块珩磨油石销售电话轴承位珩磨专门用于油石精度高,可有效提高配合精度,降低运转噪音与磨损。
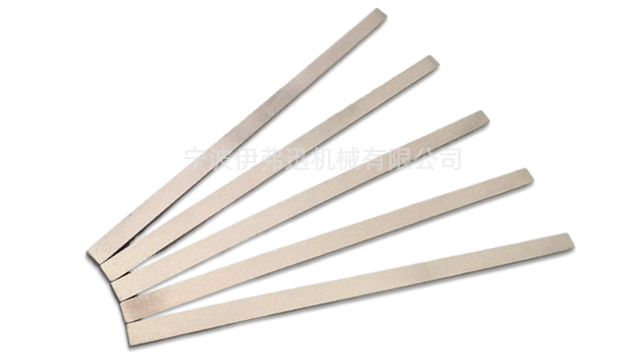
宁波伊弗迅机械有限公司珩磨油石采用多类结合剂方案,陶瓷结合剂油石热耐受表现较好,加工受热之后结构不容易发生改变,自锐表现平稳,适合粗珩以及半精珩工序,能够承担较大材料去除任务;树脂结合剂油石带有一定弹性,加工过程缓冲机械冲击,多用于精珩工序,优化工件表面纹理状态;金属结合剂油石磨料把持能力强,适合超硬磨料固定,应对高硬度工件长时间加工工况。各类结合剂油石均完成配比调试,磨料分散均匀,不会出现局部磨料聚集或者缺失的情况,保障油石工作面各处切削能力趋于同步。在家电制造行业,部分阀件、缸体类零部件需要内孔珩磨处理,珩磨油石搭配珩磨设备完成加工,修正内孔形状,构建存储润滑介质的网纹表面,满足家电液压组件装配运行条件。企业不光输出珩磨油石实物,还整理不同结合剂油石适用工况说明,方便采购人员结合自身工序目标选型,减少选型试错,帮助生产现场建立稳定的珩磨加工工序,适配家电零部件规模化生产节奏。
宁波伊弗迅机械有限公司珩磨油石适配液压气动行业零件加工,柱塞泵缸体、阀套、气缸筒这类构件的内孔加工,都可以选用对应规格珩磨油石完成加工流程。液压类零件对内孔形状状态有相应要求,油石在复合运动作用下,逐步修正工件圆度、圆柱度方面的偏差,让内孔几何形态趋近设计标准,为零件后续装配配合打下基础。产品提供普通磨料以及超硬磨料不同品类,普通磨料油石适合普通铸铁、普通钢材加工场景;超硬磨料油石针对淬火钢材、高温合金等加工难度偏高的材料,磨料自身理化属性稳定,加工过程当中可以维持切削能力。油石在生产环节做好尺寸管控,同批次油石尺寸波动范围较小,产线批量换用耗材时,减少因油石尺寸差异带来的重复调试工作。企业不光提供珩磨油石产品,还可同步给到配套工艺参考,告知油石安装、修整、日常保管相关要点。加工结束之后及时清理油石表面附着切屑,存放阶段做好防护,规避磕碰受潮,能够维持油石使用性能,帮助企业控制耗材方面的综合投入。珩磨油石自锐性能优良,磨粒钝化后自动脱落,始终保持稳定锋利切削状态。
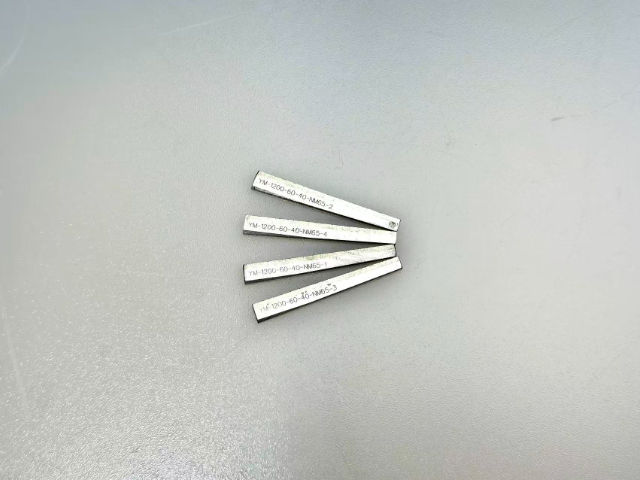
珩磨油石的硬度指代结合剂把持磨粒的能力,并非磨料本身硬度,选型遵循 “硬料配软油石,软料配硬油石” 的**原则。工件材质硬度越高,油石硬度就要适当降低,磨粒钝化后可以自动脱落,持续露出新切削刃,维持自锐性,防止油石表面钝化堵塞,造成工件拉伤。加工软质塑性材料时,容易出现磨粒过早脱落,需要选用硬度偏高的油石,延长使用寿命,降低耗材更换频率。珩磨油石常用硬度等级多集中于 J 至 N 区间,属于中软等级,适配绝大多数钢件、铸铁零件内孔加工。如果油石硬度过高,钝化磨粒无法脱落,油石表面抛光打滑,切削效率大幅下降;硬度过低,磨粒脱落过快,油石损耗快,尺寸稳定性变差,影响批量生产的一致性。选用珩磨油石时需综合考虑工件材质、加工要求与冷却润滑方式。哈尔滨石油机械珩磨油石
小孔专门用于细窄珩磨油石刚性充足,加工稳定,适合小直径高精度内孔作业。河南液压件珩磨油石服务电话
汽车发动机是珩磨油石大的应用领域,缸体、缸套、曲轴孔、连杆孔等关键部件的精密加工均依赖专门珩磨油石。发动机缸孔珩磨是关键工序,采用“平台珩磨工艺”,通过不同粒度油石分阶段加工:先用粗粒度油石去除镗孔余量,修正圆度与圆柱度;再用中粒度油石形成基础网纹;用细粒度油石修整平台,形成“峰谷分明”的交叉网纹结构。这种网纹可储存机油,大幅提升活塞环与缸壁的润滑性能,降低摩擦磨损,减少烧机油风险,同时提高气密性与发动机功率输出。曲轴孔珩磨需保证同轴度误差≤0.003mm,圆度≤0.002mm,表面粗糙度Ra≤0.2μm,通常采用CBN或单晶刚玉油石,配合数控珩磨机实现高精度加工。连杆孔珩磨则要求45°±5°的标准网纹,确保连杆与曲轴的稳定配合,某汽车零部件厂采用定制CBN油石后,油石寿命从3件提升至25件,综合成本下降60%,良品率达99.5%。珩磨油石的性能直接决定发动机的动力性、经济性与可靠性,是汽车制造产业链的关键基础工具。河南液压件珩磨油石服务电话
宁波伊弗迅机械有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在浙江省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,宁波伊弗迅机械供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!