商机详情 -
深圳通孔珩磨油石服务电话
正确选型是发挥珩磨油石性能的前提,需从加工材料、工序、精度要求三方面综合考量。按材料选型:加工碳钢、合金钢选白刚玉(WA)或单晶刚玉(SA);不锈钢、高温合金选 CBN;铸铁、铝合金选碳化硅(GC);硬质合金、陶瓷选金刚石。按工序选型:粗珩(去余量、修形状)选粗粒度(120#–240#)、中硬硬度、陶瓷结合剂;半精珩(降粗糙度)选中粒度(320#–600#)、中硬度、陶瓷或树脂结合剂;精珩(镜面、高精度)选细粒度(W40–W20)、软硬度、树脂或金属结合剂。按精度选型:尺寸精度 IT6–IT7、圆度 0.005mm、Ra0.4–0.8μm,选普通油石即可;IT5 级、圆度 0.002mm、Ra<0.2μm,需选超硬 CBN 或金刚石油石;镜面加工(Ra<0.05μm),必选微粉级超硬油石。此外,长孔加工选长条油石,小孔径选窄条油石,多孔系加工选专门组合油石。选型时可参考油石厂家提供的参数表与应用案例,必要时进行小批量试磨,确保适配性。珩磨油石单块损耗均匀,无需频繁调整涨紧力,适合自动化产线连续加工。深圳通孔珩磨油石服务电话
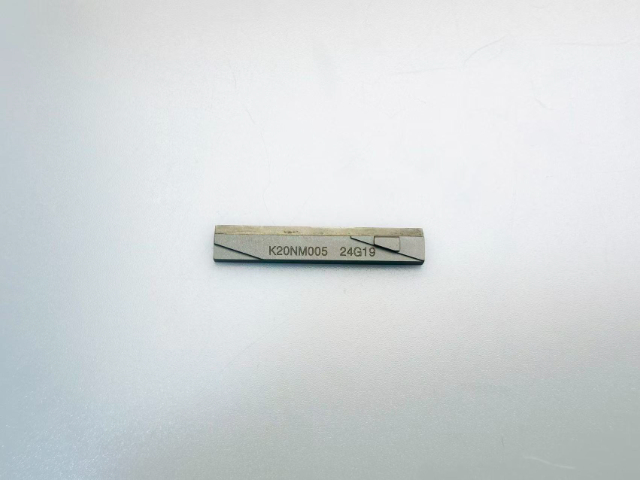
珩磨油石(Honing Stone)是珩磨工艺的关键磨削工具,由磨料、结合剂与气孔按精密配比混合,经高压成型与高温烧结制成的条形固结磨具。它安装于珩磨头圆周,通过涨开机构以恒定压力径向贴合工件孔壁,配合珩磨头的旋转与往复复合运动,实现对工件内孔的微量精密磨削。其关键价值在于将孔径尺寸精度控制在 IT6–IT7 级(微米级),圆度误差可修正至 0.005mm 以内,表面粗糙度 Ra 稳定在 0.1–0.8μm,甚至达到镜面效果。与普通磨削不同,珩磨油石与工件呈面接触,单颗磨粒压力只为普通磨削的 1/50–1/100,切削温度控制在 50–150℃,大幅降低工件热变形与表面残余应力。加工后孔壁形成 30°–60° 交叉网纹,可高效储存润滑油,明显提升配合副的润滑性能与耐磨性,是汽车、航空、液压等高级制造领域实现精密内孔加工的不可替代工具。台州自主可控珩磨油石推荐厂家珩磨油石的结合剂配比经过优化,在连续加工中保持稳定不易过早钝化。
航空航天领域对零件加工精度、表面质量与可靠性要求较高,珩磨油石是实现该领域精密加工的关键工具,应用于发动机叶片、涡轮盘、轴承、液压元件等关键零件。航空发动机叶片的叶根、叶冠及内流道珩磨,需采用超细粒度金刚石或 CBN 油石,保证叶片型面精度(公差 ±0.001mm)、表面粗糙度(Ra≤0.05μm),且严禁出现微观烧伤或残余拉应力,避免在高空高速飞行中引发疲劳断裂。航空轴承(如主轴轴承、涡轮轴承)的内圈、外圈与滚子珩磨,需采用超硬磨料复合油石,在 800℃高温环境下保证结合剂不软化、磨粒不脱落,尺寸精度公差控制在 ±0.5μm 以内,加工后表面无划痕、无变质层,提升轴承的高速旋转稳定性与疲劳寿命。航空液压元件(如伺服阀、作动筒)的内孔珩磨,需保证孔的圆度、圆柱度与同轴度,表面形成均匀网纹,优化液压油流通与密封性能,避免液压系统泄漏与故障。航空航天领域对珩磨油石的验收标准极为严苛,不*需要提供商检报告,还要求进行长达 6 个月的地面台架测试与模拟飞行验证,新产品从送样到入围合格供应商名录的平均周期长达 18 个月,目前该高级市场主要被国际巨头垄断,国内企业占有率12%,国产化替代进程缓慢。
珩磨油石的失效机制与预防措施:延长使用寿命的关键珩磨油石的失效直接影响加工效率与成本,明确其失效机制并采取针对性预防措施,是延长油石寿命、提升加工稳定性的关键。常见的失效机制主要有四种:磨粒钝化、磨粒脱落、油石堵塞、油石断裂。磨粒钝化是最常见的失效形式,主要因磨粒长期切削导致切削刃磨损、变钝,表现为加工效率下降、表面粗糙度变差,预防措施是选择自锐性好的结合剂与磨料,定期对油石进行修整,及时去除钝化层。磨粒脱落多因结合剂强度不足、加工压力过大或磨料与结合剂适配性差,预防措施是根据加工材料选择合适的结合剂与磨料,优化加工压力参数,规范油石安装。油石堵塞主要因切屑堆积、冷却液流量不足或气孔率过小,预防措施是选用高气孔率油石,增大冷却液流量与压力,定期清理油石表面切屑,添加排屑添加剂。油石断裂多因安装不当、碰撞、烧结缺陷或工况适配错误,预防措施是规范安装流程,避免油石碰撞,选用质量合格的油石产品,根据工况优化油石配方与结构。通过针对性预防,可有效降低油石失效概率,延长其使用寿命30%以上。长条形珩磨油石适配深孔加工,受力均匀,保证长孔圆柱度与尺寸精度。
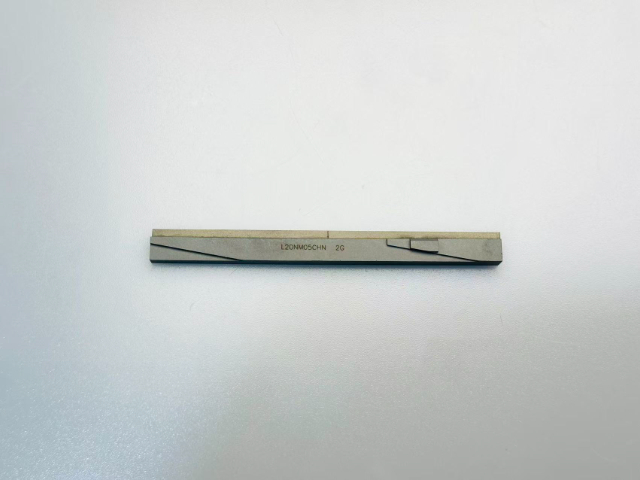
珩磨油石在使用过程中常出现磨损过快、堵塞、崩边、加工表面质量差等问题,需针对性分析原因并采取解决方案,保证加工稳定进行。油石磨损过快,主要原因包括干磨、加工压力过大、转速过高、磨料与工件材质不匹配或油石结合剂强度不足,解决方案为使用冷却液、降低加工压力与转速、更换匹配的磨料类型、选择强度结合剂油石。油石堵塞(粘屑),主要原因包括磨粒过细、冷却液流量不足、工件材质粘性大(如铝合金、不锈钢)或油石孔隙率过低,解决方案为更换稍粗粒度油石、增大冷却液流量、采用专门防粘屑冷却液、选择高孔隙率油石。油石崩边、断裂,主要原因包括油石本身有缺陷、加工压力突变、碰撞或烧结工艺不当,解决方案为使用前检查油石、平稳调整加工参数、避免碰撞、选择工艺成熟的厂家产品。珩磨油石硬度分级齐全,可根据工件材质软硬选择,提升加工效率与寿命。郑州高精度珩磨油石服务电话
高韧性珩磨油石抗冲击性能突出,在断续切削工况下依旧保持稳定磨削状态。深圳通孔珩磨油石服务电话
珩磨油石的质量检测标准与方法:保障产品一致性 高质量珩磨油石需通过严格的质量检测,建立完善的检测标准与方法,才能确保产品性能一致,满足精密加工需求,目前行业已形成一套成熟的检测体系。检测内容主要涵盖尺寸精度、硬度、磨料性能、结合剂强度、气孔率五大关键指标。尺寸精度检测采用高精度投影仪、卡尺与直线度测量仪,检测油石的长度、宽度、厚度公差,直线度、平行度误差,确保符合安装与加工要求,如长条油石直线度误差需<0.05mm/m,窄条油石厚度公差≤±0.01mm。硬度检测采用洛氏硬度计或维氏硬度计,根据结合剂类型选择对应检测方法,陶瓷结合剂油石硬度需达到HRC65以上,树脂结合剂油石达到HRC55–60。磨料性能检测通过显微镜观察磨粒的形状、尺寸与分布,确保磨粒均匀、无团聚,超硬磨料需检测纯度与晶体完整性。结合剂强度检测采用抗压强度试验与弯曲强度试验,确保油石在加工压力下不破裂、不脱落。气孔率检测采用孔隙度测定仪,精确测量油石内部孔隙占比,确保符合不同加工场景需求。此外,还需进行实际磨削试验,检测油石的切削效率、表面质量与寿命,确保产品性能稳定可靠。深圳通孔珩磨油石服务电话
宁波伊弗迅机械有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在浙江省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**宁波伊弗迅机械供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!