商机详情 -
河南国产珩磨油石批发价格
珩磨油石的选型需综合考虑工件材质、加工精度、加工阶段、设备参数与成本等因素,遵循 “匹配性、适用性、经济性” 三大原则,才能实现理想加工效果。首先,匹配工件材质是关键,黑色金属(碳钢、合金钢、淬硬钢)优先选择氧化铝或 CBN 油石,有色金属(铝合金、铜合金)优先选择碳化硅油石,高硬度脆性材料(硬质合金、陶瓷、玻璃)优先选择金刚石油石,避免磨料与工件发生化学反应或粘屑。其次,匹配加工精度与阶段,粗加工去余量选择粗粒度油石,半精加工选择中粒度油石,精加工与超精加工选择细粒度或超细粒度油石,保证加工效率与表面质量的平衡。再次,匹配设备参数,珩磨设备的转速、往复速度、进给量与压力,需与油石的切削性能适配,如高速珩磨选择耐热性好的陶瓷结合剂油石,低速精密珩磨选择弹性好的树脂结合剂油石。此外,还需考虑油石的寿命、自锐性、散热性与修整性,以及采购成本与加工成本的综合性价比,如高级超硬磨料油石虽采购成本高,但寿命长、加工质量优,综合成本反而更低。选型时可参考油石厂家的选型指南,或通过小批量试磨优化参数,确保油石与加工需求完美匹配。珩磨油石硬度分级齐全,可根据工件材质软硬选择,提升加工效率与寿命。河南国产珩磨油石批发价格
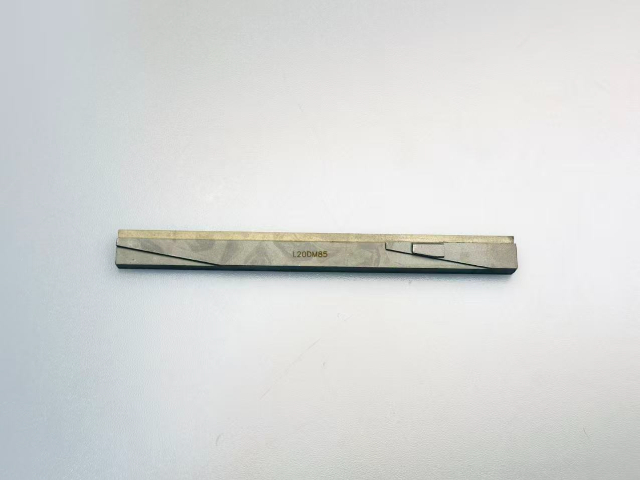
模具是工业生产的基础工艺装备,其型腔、型芯、导柱、导套等零件的表面质量与精度直接影响产品的成型质量与生产效率,珩磨油石在模具精密加工中发挥着不可替代的作用。塑料模具、压铸模具的型腔与型芯珩磨,需根据模具材质(模具钢、硬质合金、陶瓷)与表面要求,选择合适的油石类型与粒度,如模具钢型腔采用细粒度氧化铝油石,保证表面粗糙度 Ra≤0.2μm,避免产品表面出现划痕、麻点;硬质合金模具采用金刚石油石,实现高效精密加工,提升模具寿命。模具导柱、导套的内孔与外圆珩磨,需保证配合精度(间隙 0.005-0.01mm)、同轴度(≤0.002mm)与表面粗糙度(Ra≤0.1μm),采用 CBN 油石加工淬硬导柱、导套,避免表面烧伤,提升模具的开合模精度与使用寿命。此外,模具的排气槽、冷却水道等复杂结构的珩磨,需采用异形油石(如三角形、弧形),保证油石与加工面充分接触,实现均匀加工,优化模具的排气与冷却性能。模具制造行业对珩磨油石的需求呈现小批量、多品种、高精度的特点,要求油石具有良好的适应性与修整性,同时配合数字化珩磨设备,实现模具加工的高效化与精密化。武汉高精度内孔珩磨油石联系方式粗粒度珩磨油石去除余量快,能高效修正镗孔后留下的尺寸与形状误差。
随着全球精密制造、**装备与新能源产业的快速发展,珩磨油石行业迎来前所未有的发展机遇,未来市场前景广阔。从需求端来看,新能源汽车(如电动车、氢能源车)的发展,带动电机、电池、电控等**零部件的精密加工需求,珩磨油石作为关键耗材,需求将实现爆发式增长;航空航天、半导体、医疗器械等**领域的国产化进程加快,对高精度、高性能珩磨油石的需求持续攀升;工业 4.0 与智能制造的推进,推动珩磨加工向数字化、智能化方向发展,带动智能油石、自适应油石等**产品的需求增长。从技术端来看,纳米技术、复合材料技术、数字化技术与珩磨油石的深度融合,将催生更多高性能、多功能油石产品,如自修复油石、智能监测油石、多功能复合油石等,进一步拓展应用场景,提升加工效率与质量。
珩磨油石的粒度直接决定加工效率与表面质量,按颗粒尺寸分为粗、中、细、微粉四个等级,对应不同加工工序。粗粒度(120#–280#) 磨粒尺寸大,切削刃锋利,材料去除率高,用于粗珩工序,快速修正前道工序的尺寸与形状误差,加工余量可达 0.1–0.2mm,表面粗糙度 Ra 控制在 0.8–1.6μm。中粒度(320#–600#) 兼顾效率与精度,用于半精珩,进一步降低表面粗糙度至 Ra0.4–0.8μm,为精珩奠定基础。细粒度(W40–W20,约 800#–1500#) 磨粒细小,切削深度极浅,用于精珩,可获得 Ra0.1–0.4μm 的高精度表面,圆度误差控制在 0.002mm 以内。微粉级(<W20,>1500#) 用于超精珩与镜面加工,表面粗糙度可达 Ra<0.05μm,满足航空、光学等极端精密要求。现代精密加工多采用 “多粒度组合工艺”,如汽车发动机缸孔珩磨,先用 180# 粗珩快速去余量,再用 400# 半精珩,用 W28 微粉精珩,既保证效率,又实现理想的交叉网纹与表面质量。珩磨油石磨削热量低,不易造成工件热变形,保障尺寸与形位公差稳定。
珩磨油石的失效机制与预防措施:延长使用寿命的关键珩磨油石的失效直接影响加工效率与成本,明确其失效机制并采取针对性预防措施,是延长油石寿命、提升加工稳定性的关键。常见的失效机制主要有四种:磨粒钝化、磨粒脱落、油石堵塞、油石断裂。磨粒钝化是最常见的失效形式,主要因磨粒长期切削导致切削刃磨损、变钝,表现为加工效率下降、表面粗糙度变差,预防措施是选择自锐性好的结合剂与磨料,定期对油石进行修整,及时去除钝化层。磨粒脱落多因结合剂强度不足、加工压力过大或磨料与结合剂适配性差,预防措施是根据加工材料选择合适的结合剂与磨料,优化加工压力参数,规范油石安装。油石堵塞主要因切屑堆积、冷却液流量不足或气孔率过小,预防措施是选用高气孔率油石,增大冷却液流量与压力,定期清理油石表面切屑,添加排屑添加剂。油石断裂多因安装不当、碰撞、烧结缺陷或工况适配错误,预防措施是规范安装流程,避免油石碰撞,选用质量合格的油石产品,根据工况优化油石配方与结构。通过针对性预防,可有效降低油石失效概率,延长其使用寿命30%以上。珩磨油石在低速高压下工作稳定,能形成标准交叉网纹,提升工件润滑性能。杭州模具珩磨油石设备价钱
珩磨油石采用高质量磨料烧结而成,切削锋利,可稳定实现精密内孔加工。河南国产珩磨油石批发价格
国内珩磨油石产业起步较晚,但经过数十年技术攻关,已实现从普通到超硬、从低端到高级的整体突破,逐步打破国外垄断。早期国产油石以普通刚玉、碳化硅为主,性能与寿命落后于进口产品;近年来,随着超硬材料技术的发展,国内企业成功研发出 CBN、金刚石超硬油石,结合剂配方与烧结工艺达到国际先进水平。目前,国产普通油石已完全满足汽车、通用机械等中低端市场需求,性价比远超进口产品;超硬油石在航空航天、模具、液压等高级领域的应用比例逐年提升,某企业生产的 CBN 油石寿命已达进口产品的 90% 以上,价格为其 60%,成功替代进口。国内油石企业还注重定制化服务,针对不同加工场景开发专门油石,如汽车发动机平台珩磨油石、深孔珩磨长油石、硬质合金专门油石等,满足客户个性化需求。随着国内制造业升级与高级装备发展,国产珩磨油石凭借技术进步与成本优势,市场份额持续扩大,成为全球珩磨工具市场的重要力量。河南国产珩磨油石批发价格
宁波伊弗迅机械有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在浙江省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,宁波伊弗迅机械供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!