商机详情 -
辽宁盲孔珩磨油石联系方式
高质量珩磨油石的制造是材料科学与精密工艺的结合,关键流程包括配方设计、混料、成型、烧结、精加工五大环节。配方设计是基础,需根据加工对象确定磨料种类、粒度、浓度、结合剂比例及气孔率,超硬油石还需添加润湿剂与烧结助剂,确保磨料与结合剂的牢固结合。混料阶段采用高精度球磨机,将磨料、结合剂、辅料均匀混合,避免颗粒团聚,保证油石组织结构均匀。成型采用液压机冷压或热压,压力控制在 100–300MPa,确保油石密度均匀、尺寸精确,长条油石需保证直线度误差 < 0.05mm/m。烧结是关键,普通陶瓷结合剂在 1200–1400℃高温烧结,金属结合剂采用真空或保护气氛烧结,温度控制在 800–1000℃,避免磨料氧化与结合剂开裂。精加工阶段通过平面磨、无心磨等设备,对烧结后的油石进行尺寸修正与表面处理,确保平行度、垂直度、厚度公差符合标准。整个过程需严格管控温度、压力、时间等参数,任何环节的偏差都会导致油石硬度不均、自锐性差、寿命缩短,直接影响加工质量。珩磨油石经高温高压烧结成型,组织结构致密,使用过程中不易碎裂掉块。辽宁盲孔珩磨油石联系方式
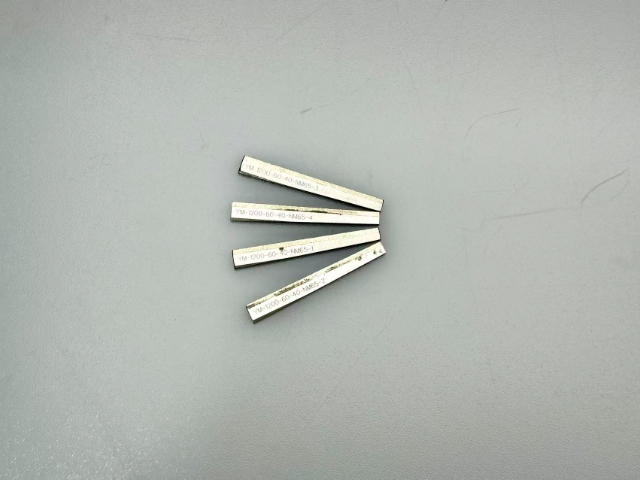
液压气动系统的关键部件(油缸筒、阀体、泵体、阀芯)对孔的精度、表面质量与密封性要求较高,珩磨油石是实现该类加工的选择。液压油缸筒珩磨需保证内孔圆度≤0.005mm,圆柱度≤0.01mm/m,表面粗糙度 Ra≤0.2μm,且形成均匀交叉网纹,确保活塞与缸筒的密封性能,避免泄漏。常用碳化硅或 CBN 油石,粗珩用 180#–240# 快速去余量,精珩用 W28–W20 微粉实现高精度表面。液压阀体多为多孔系交叉结构,珩磨需控制各孔同轴度误差≤0.005mm,防止内泄漏,通常采用多轴珩磨机配合专门油石,一次完成多孔加工,某液压企业采用该工艺后,日产能达 3000 件,合格率提升至 99%。气动元件(气缸、阀芯)加工则要求更高的表面光洁度(Ra≤0.1μm),常用树脂结合剂刚玉油石或细粒度 CBN 油石,确保运动顺畅、无卡顿。珩磨油石的稳定性能直接影响液压气动系统的工作压力、响应速度与使用寿命,是工程机械、船舶、机床等装备制造的关键保障。石家庄制冷零部件珩磨油石厂家直销专门用于深孔珩磨油石长度充足,磨削均匀,保证长孔全程精度一致无锥度。
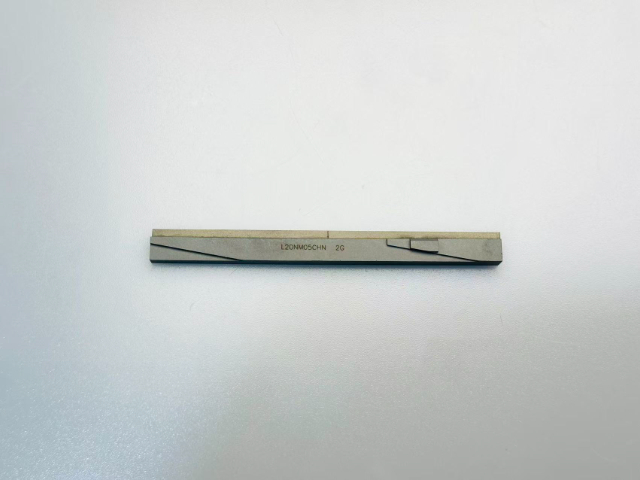
模具是工业生产的基础工艺装备,其型腔、型芯、导柱、导套等零件的表面质量与精度直接影响产品的成型质量与生产效率,珩磨油石在模具精密加工中发挥着不可替代的作用。塑料模具、压铸模具的型腔与型芯珩磨,需根据模具材质(模具钢、硬质合金、陶瓷)与表面要求,选择合适的油石类型与粒度,如模具钢型腔采用细粒度氧化铝油石,保证表面粗糙度 Ra≤0.2μm,避免产品表面出现划痕、麻点;硬质合金模具采用金刚石油石,实现高效精密加工,提升模具寿命。模具导柱、导套的内孔与外圆珩磨,需保证配合精度(间隙 0.005-0.01mm)、同轴度(≤0.002mm)与表面粗糙度(Ra≤0.1μm),采用 CBN 油石加工淬硬导柱、导套,避免表面烧伤,提升模具的开合模精度与使用寿命。此外,模具的排气槽、冷却水道等复杂结构的珩磨,需采用异形油石(如三角形、弧形),保证油石与加工面充分接触,实现均匀加工,优化模具的排气与冷却性能。模具制造行业对珩磨油石的需求呈现小批量、多品种、高精度的特点,要求油石具有良好的适应性与修整性,同时配合数字化珩磨设备,实现模具加工的高效化与精密化。
随着工业 4.0 与智能制造的发展,珩磨油石产业正朝着数字化、智能化方向升级,实现 “精确加工、智能管控、高效生产”。数字化选型:通过大数据分析,建立油石选型数据库,客户输入加工材料、精度、设备等参数,系统自动推荐理想油石型号与工艺参数,避免选型失误。智能化生产:油石制造采用全自动生产线,从混料、成型到烧结、精加工全程数字化管控,温度、压力、时间等参数实时监控与调整,保证产品质量一致性,生产效率提升 50% 以上。智能加工应用:数控珩磨机搭载油石状态监测系统,实时采集油石磨损、切削力、温度等数据,通过 AI 算法分析,自动调整工艺参数(压力、速度、进给量),实现油石寿命大化与加工质量优化。预测性维护:基于大数据与机器学习,建立油石寿命预测模型,提前预警油石磨损与失效,避免加工中断,提升设备利用率。智能制造技术的应用,将推动珩磨油石产业从传统制造向高级制造、服务型制造转型,为精密制造业提供更高效、更智能的解决方案。珩磨油石采用均匀磨粒排布,可有效减少工件表面振纹,提升内孔光洁度。
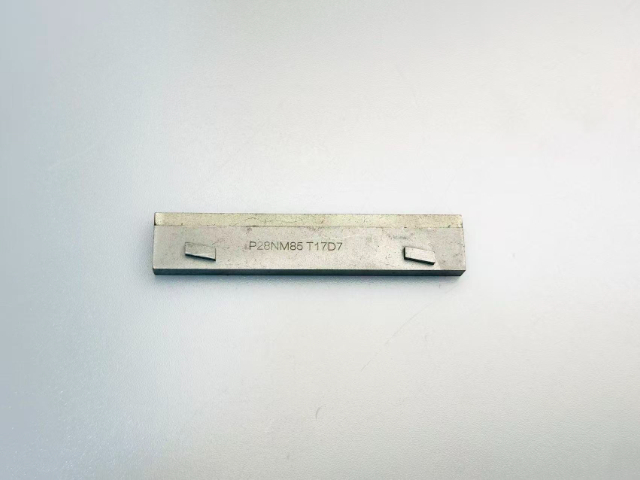
珩磨油石的选型需综合考虑工件材质、加工精度、加工阶段、设备参数与成本等因素,遵循 “匹配性、适用性、经济性” 三大原则,才能实现理想加工效果。首先,匹配工件材质是关键,黑色金属(碳钢、合金钢、淬硬钢)优先选择氧化铝或 CBN 油石,有色金属(铝合金、铜合金)优先选择碳化硅油石,高硬度脆性材料(硬质合金、陶瓷、玻璃)优先选择金刚石油石,避免磨料与工件发生化学反应或粘屑。其次,匹配加工精度与阶段,粗加工去余量选择粗粒度油石,半精加工选择中粒度油石,精加工与超精加工选择细粒度或超细粒度油石,保证加工效率与表面质量的平衡。再次,匹配设备参数,珩磨设备的转速、往复速度、进给量与压力,需与油石的切削性能适配,如高速珩磨选择耐热性好的陶瓷结合剂油石,低速精密珩磨选择弹性好的树脂结合剂油石。此外,还需考虑油石的寿命、自锐性、散热性与修整性,以及采购成本与加工成本的综合性价比,如高级超硬磨料油石虽采购成本高,但寿命长、加工质量优,综合成本反而更低。选型时可参考油石厂家的选型指南,或通过小批量试磨优化参数,确保油石与加工需求完美匹配。微粉级珩磨油石颗粒细腻,可实现超精珩磨,轻松达到镜面级表面效果。石家庄制冷零部件珩磨油石厂家直销
发动机缸套专门用于珩磨油石能形成理想储油网纹,延长活塞组件使用寿命。辽宁盲孔珩磨油石联系方式
汽车发动机是珩磨油石的比较大应用领域,缸体、缸套、曲轴、连杆、气门导管等关键零部件的加工均离不开珩磨油石,其加工质量直接影响发动机的动力性、经济性与可靠性。发动机缸套是珩磨加工的典型零件,需经过粗珩、半精珩、精珩三道工序,粗珩采用粗粒度氧化铝油石,快速去除铸造余量,修正圆度与圆柱度误差;半精珩采用中粒度油石,进一步提升尺寸精度;精珩采用细粒度油石,形成均匀交叉网纹,保证缸套表面粗糙度(Ra0.2-0.4μm)与承载性能,同时优化润滑油膜形成,降低活塞环磨损,提升发动机密封性与使用寿命。曲轴的主轴颈与连杆轴颈珩磨,需采用高精度CBN油石,保证轴颈尺寸精度(公差±0.005mm)、圆度与圆柱度(≤0.002mm),表面粗糙度Ra≤0.1μm,避免轴颈表面烧伤,提升曲轴疲劳强度。辽宁盲孔珩磨油石联系方式
宁波伊弗迅机械有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在浙江省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来宁波伊弗迅机械供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!