商机详情 -
郑州高精度内孔珩磨机销售电话
精密加工中,热变形是导致误差的主要因素之一,珩磨机也不例外。主要热源包括:主轴轴承和导轨摩擦生热、主轴电机和伺服电机发热、液压系统油温升高、以及切削过程产生的热量(尽管珩磨属低速加工,但在去除大余量或加工高硬度材料时仍不可忽视)。这些热量会使床身、立柱、主轴等部件产生不均匀膨胀,导致几何精度丧失,例如主轴轴线倾斜、工作台平面度变化。热平衡设计旨在从源头减少发热、均衡散热和主动控制。措施包括:采用低发热的陶瓷轴承或静压轴承;对主轴和导轨采用循环油冷却系统,将摩擦热带走;将主要热源(如液压站、主电机)与机床主体隔离安装;优化机床结构,采用对称设计,使热变形具有方向性和可预测性。温度控制则更为主动,在机床关键部位(如主轴鼻端、立柱、导轨)埋设温度传感器,实时监测温升。数控系统根据这些数据,或通过内置的热误差补偿模型(该模型通过温升与位移误差的映射关系建立),对坐标轴的位置指令进行微调补偿。高精度珩磨机要求在恒温车间(如20±1℃)运行,并在开机后执行预热程序,让机床各部件达到稳定热态后再进行精密加工,这是保证其标称精度的基本前提。宁波伊弗迅复合珩磨机集成珩磨磨削工序,减少装夹提升效率,大型工件加工选择,欢迎了解。郑州高精度内孔珩磨机销售电话
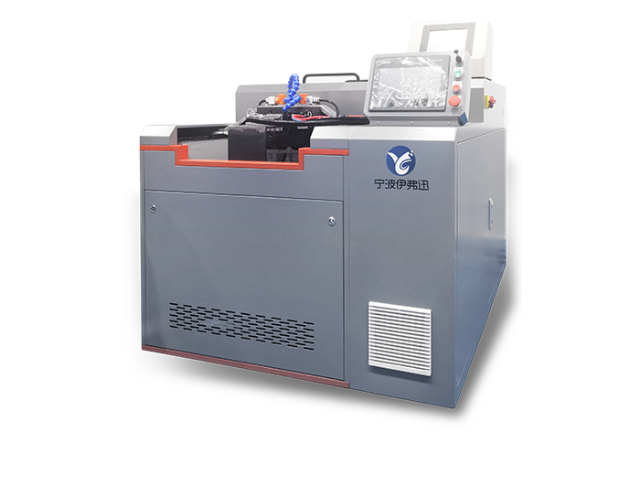
航空航天是珩磨机精度要求比较高、工况**严苛的应用领域,**服务于航空发动机、航天火箭发动机、液压作动器、精密轴承等关键零部件,加工精度直接影响飞行安全与可靠性。航空发动机的压气机缸体、涡轮轴孔、燃烧室壳体孔、液压燃油泵内孔等,需在高温、高压、高转速极端工况下长期工作,对尺寸精度、圆度、同轴度、表面质量要求较高,公差常控制在±1μm内,表面粗糙度Ra≤0.05μm,只有珩磨机可稳定实现。航天火箭发动机的燃烧室、喷管、燃料输送管路等深孔/超大孔零件,材料多为高温合金、钛合金、不锈钢等难加工材料,珩磨机通过适配金刚石/CBN油石,实现高效、低损伤加工,保障零件在极端环境下的强度与密封性。航空航天领域珩磨机以超高精度、高刚性、多轴联动、在线检测为**特征,可满足单件小批量、多品种的柔性生产需求。广东H50珩磨机哪里买珩磨机自动油石修整系统实时恢复油石锋利度,减少人工干预,稳定切削性能。
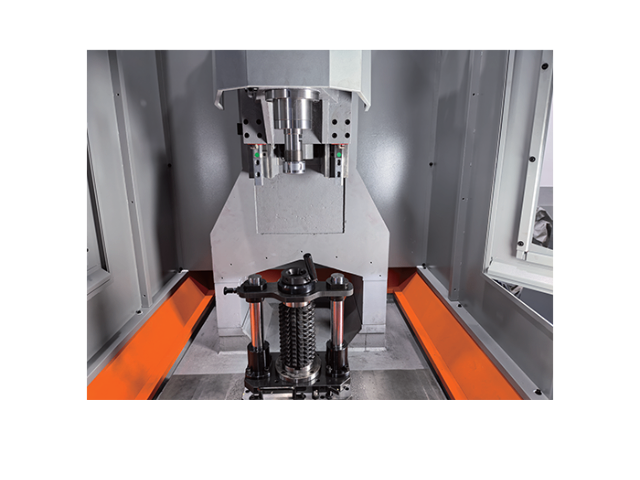
珩磨工艺质量与效率高度依赖于一系列工艺参数的合理匹配与优化。主要参数包括:切削速度(由主轴转速与往复速度共同决定)、油石工作压力、珩磨余量、油石特性以及加工时间或循环次数。其中,交叉角(由旋转速度与往复速度的矢量合成)是形成理想交叉网纹的关键参数,通常粗珩取30°-60°以利排屑和高效切削,精珩则取15°-30°以获得更细密的纹路和更低粗糙度。油石压力需根据工件材料、硬度及余量精确设定:压力过大会导致油石过快磨损、发热甚至工件变形;压力不足则切削效率低下。现代数控珩磨机常采用“变量珩磨”策略,即在一次加工循环中,根据预设程序分段改变转速、往复速度或压力,例如在粗珩段采用高压力、大交叉角快速去除余量,在精珩段转换为低压力、小交叉角进行光整。此外,针对薄壁件易变形的问题,可能需要采用低压力、多行程的工艺;而对于深孔珩磨,则需考虑采用分级珩磨头或调整往复行程两端的停留时间以保证全孔段的尺寸一致性。工艺优化通常需要基于理论计算、经验数据库并结合试加工进行。
珩磨机在汽车工业中具有不可替代的重要作用,是保障汽车关键零部件性能的关键加工设备,大范围应用于发动机、变速箱、底盘等关键部件的内孔精加工。在发动机制造中,珩磨机用于加工气缸套、曲轴主轴孔、凸轮轴孔等关键内孔,这些内孔的加工精度直接影响发动机的密封性、耐磨性和动力性能。通过珩磨加工,可使气缸套内孔的表面粗糙度达到Ra0.2-Ra0.8μm,圆柱度误差控制在0.005mm以内,确保活塞环与气缸套的紧密贴合,减少漏气和机油消耗。在变速箱制造中,珩磨机用于加工变速箱壳体的轴承孔、齿轮轴孔等,保证各孔系的同轴度和尺寸精度,提升变速箱的传动效率和换挡平顺性。在底盘系统中,珩磨机用于加工转向节、半轴套管、液压减震器缸筒等部件的内孔,确保这些部件的强度和运动精度,保障汽车的行驶稳定性和安全性。随着汽车工业向高性能、低油耗、轻量化方向发展,对关键零部件的加工精度要求不断提高,推动了珩磨机技术的持续升级,如高速珩磨、精密数控珩磨等技术在汽车制造中的应用范围日益广。宁波伊弗迅高速珩磨机提升主轴往复速度,兼顾效率与精度,批量加工利器,欢迎选购。
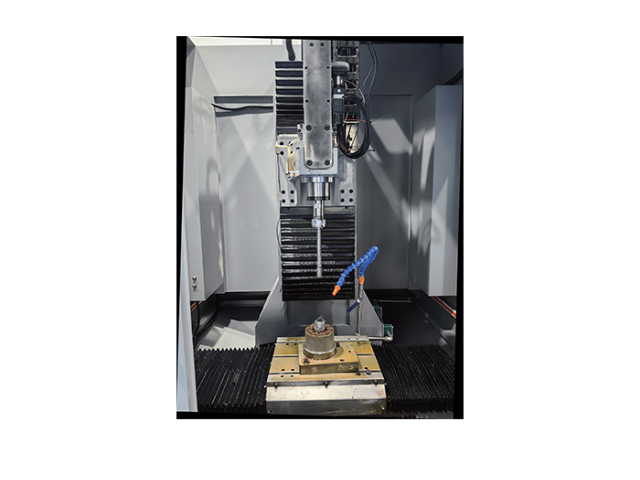
珩磨加工中的冷却与排屑是影响加工质量和油石寿命的关键因素,现代珩磨机对此设计了专门的解决方案。珩磨加工普遍采用煤油作为冷却液,其良好的渗透性、润滑性和冷却性能满足珩磨工艺的特殊要求。冷却方式主要有单管直浇方式和环形冲洗方式两种,环形冲洗能更均匀地将冷却液分配到各油石工作面,排屑效果更佳。冷却液的作用不*在于带走切削热、降低加工区温度,更重要的是冲洗切屑、防止油石堵塞,以及提供润滑作用减少磨粒与工件间的摩擦。在精珩工序,冷却液的清洁度和浓度尤为重要,不清洁的冷却液可能含有粗大磨粒或切屑,会划伤已加工表面;浓度不当则影响润滑效果,导致表面粗糙度恶化。机床操作要求规定,连续工作两个月后需进行换油,正常情况下每季度换油一次,换油时需用煤油清洗滤油器及油箱。机床用的液压油温度一般不允许超过60℃,比较高不得超过65℃,否则应采取降温措施或停止工作。对于超硬磨料油石,由于其导热性好,可采用较低的冷却液流量,但必须保证足够的压力以实现有效冲洗。宁波伊弗迅珩磨机自动油石修整系统减少人工干预,稳定切削性能,高效加工之选,期待考察。辽宁余量高效去除珩磨机价格
珩磨机是一种利用珩磨头对工件表面进行精密研磨的磨床,主要用于孔类零件的精加工。郑州高精度内孔珩磨机销售电话
珩磨加工的成本构成多元,对其进行精细分析是提高生产效益的关键。主要成本项包括:设备折旧与能耗(初始投资高,但现代高效节能机型可降低长期能耗);工具成本(油石消耗是主要变动成本,其寿命受工件材料、参数设置及冷却液管理影响巨大);冷却液成本(采购、过滤维护、废液处理费用);人工成本(自动化程度直接影响此项);废品损失。成本控制需从多方面入手:在工艺规划阶段,通过实验设计(DOE)优化参数组合,在保证质量前提下寻求短加工时间。选择性价比高的油石,而非单纯追求便宜或耐用,需综合计算单件加工成本。实施严格的冷却液管理和过滤,延长其使用寿命。提高自动化水平以减少人工干预和错误。推行全员生产维护(TPM),降低设备故障停机时间。此外,对于多品种小批量生产,快速换产能力(如快换珩磨头、程序调用)能明显减少辅助时间,提升设备综合效率(OEE)。建立详细的成本核算模型,追踪单件成本变化,是持续改进的基础。郑州高精度内孔珩磨机销售电话
宁波伊弗迅机械有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在浙江省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,宁波伊弗迅机械供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!