商机详情 -
吉林纺织机械珩磨机厂家报价
珩磨机在航空航天领域的应用对加工精度和可靠性提出了较高要求,是保障航空航天设备关键部件性能的关键设备。航空航天领域的零部件,如发动机叶片榫槽、涡轮盘孔、起落架液压缸筒、导弹发射管等,通常采用强度、耐高温的特殊材料制造,如钛合金、高温合金、复合材料等,这些材料的加工难度大,对加工设备的精度和稳定性要求较高。珩磨机通过精确的工艺控制和先进的加工技术,能够实现对这些特殊材料内孔的精密加工,确保内孔的尺寸精度、形状精度和表面质量满足航空航天设备的严苛要求。例如,在航空发动机涡轮盘孔加工中,珩磨机需保证孔的圆柱度误差控制在0.002mm以内,表面粗糙度达到Ra0.1μm以下,同时确保加工表面无微小裂纹和缺陷,保障涡轮盘的高速旋转稳定性和使用寿命。为满足航空航天领域的加工需求,高级珩磨机通常集成了高精度检测、自适应控制、在线补偿等先进技术,能够实时监控加工过程,及时调整加工参数,确保加工质量的稳定性和可靠性。汽车制造依托珩磨机精加工缸孔,均匀网纹留存润滑油膜,降低发动机摩擦损耗延长整机寿命。吉林纺织机械珩磨机厂家报价
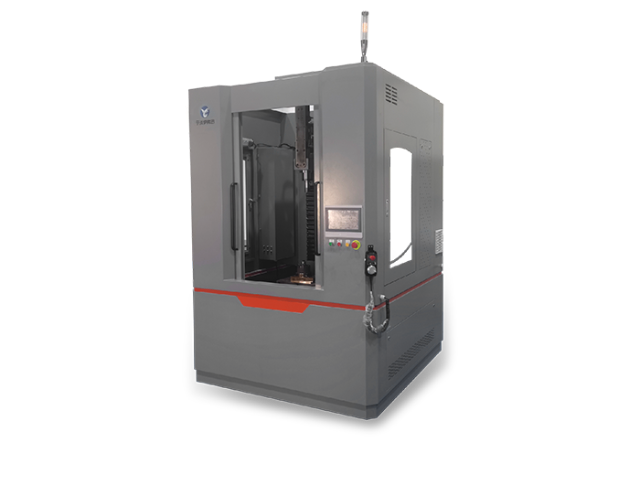
缸孔珩磨过程中产生的刮痕是影响加工质量的常见缺陷,其成因复杂,需要系统性的诊断和解决。根据实际生产经验,刮痕问题可归结为以下几个主要原因:***,珩磨条卡滞不能回缩——加工铁屑混合切削液凝固后堵塞安装槽,导致珩磨条无法正常缩回,在珩磨头拔出时划伤缸孔,解决方法是拆卸清洗珩磨头内部铁屑。第二,珩磨条两端尖锐存在棱角,在伸进和拔出缸孔时刮伤表面,解决方法是拆下珩磨条将两端修成圆角后重新安装。第三,珩磨机床主轴与缸孔不同轴,需要重新调整缸体装夹位置和主轴参数,利用百分表确认主轴与缸孔中心在同一轴线上。第四,主轴没有旋转出刀,珩磨头在直上直下出刀过程中划伤缸孔形成竖直划痕,应调整为沿网纹轨迹旋转出刀。第五,精珩进给速度过大导致精珩磨条挤压缸孔内壁,需要适当降低进给速度或加大主轴旋转和冲程速度。第六,珩磨后回缩量偏小,在拔出过程中划伤缸孔,需要增大珩磨条的回缩量。通过系统排查这些问题并采取针对性措施,可以有效消除缸孔刮痕,确保珩磨加工的稳定性。 吉林家电零件珩磨机生产厂家液压阀块、油缸筒经珩磨机处理后密封性能升级,高压工况下无渗漏,提升液压系统承载稳定性。
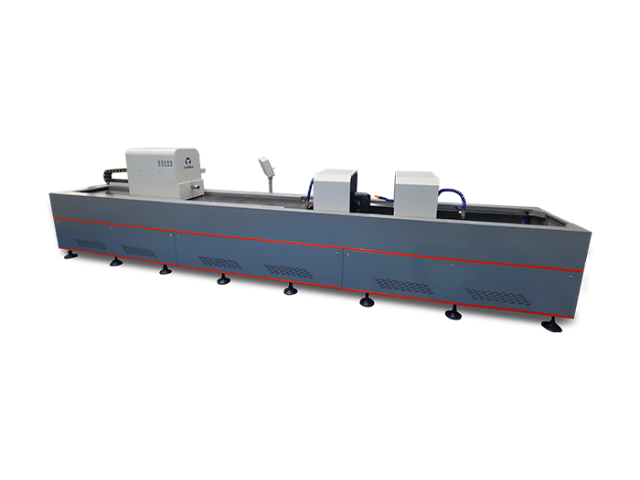
宁波伊弗迅机械有限公司珩磨夹具围绕工件外形做定位夹紧方案,依靠合理定位,降低工件加工过程偏移,减少装夹因素带来的加工偏差。针对小型阀套类零件,选用浮动夹具,珩磨作业时珩磨头顺着工件原有孔壁导向;方形阀块壳体,使用定位压紧夹具,找准基准面完成压紧;大型筒件搭配多点支撑夹具,分散工件自重负载,规避工件形变。夹具预留排屑间隙,切削液冲刷时,金属碎屑可以顺着间隙流出,避免碎屑卡在定位接触面,造成工件定位不准。夹具定位面选用耐磨材料,反复装夹作业之后,维持定位基准状态。夹具和公司珩磨机工作台基准匹配,上机之后不用额外找正改造,直接投入使用。针对柱塞泵缸体、转向节叉这类典型工件,企业已有对应夹具设计经验,可直接给到适配方案。遇到全新异形工件,依据图纸完成夹具设计,保障工件装夹状态统一,助力批量生产开展,减少同批次工件之间加工状态波动。
宁波伊弗迅机械有限公司珩磨机适配汽车摩托车行业零部件加工,可处理缸套、阀套、连杆孔、泵体壳体、转向节叉等多种零件的内孔精加工工序。汽车零部件生产,存在多品种轮番生产的特点,设备支持多组工艺程序存储,工件品类切换时调取对应参数,减少调试时长。设备搭配适配夹具与珩磨工具,完成工件稳固装夹,保障同批次工件加工状态趋向一致。珩磨加工形成的交叉网纹孔壁,能够留存润滑介质,零部件装配之后,改善摩擦副之间的运行条件,对于零部件使用表现形成正向作用。设备可以对接产线自动化组件,融入汽车零部件流水线,完成工件连续加工,适配工厂量产节拍。针对零部件新品开发阶段,设备支持小批量试产,操作人员使用手动模式逐步调试工艺,确认工艺可行后,切换自动模式开展量产。企业结合大量汽车零部件加工案例,积累不同材质、不同规格零件的工艺数据库,用户投产之后,可参考已有工艺基础,缩短工艺摸索周期,减少试产阶段物料损耗。伊弗迅模块化珩磨头支持快速更换,一台设备切换多种孔径工件,有效减少设备换型等待时间。
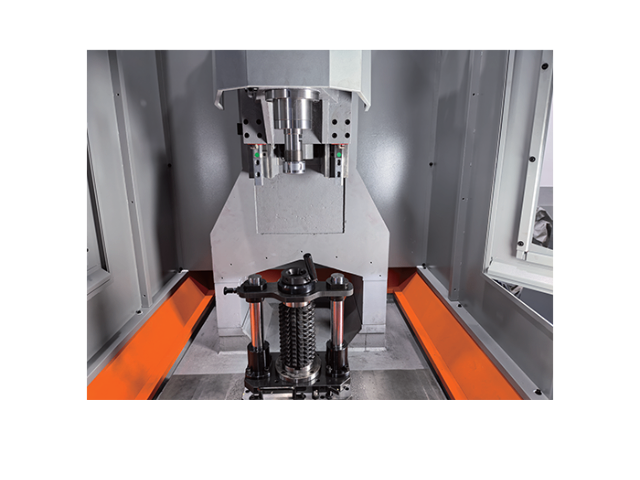
汽车发动机缸体的缸孔珩磨是珩磨机相当有代表性的应用场景之一,其加工质量直接影响发动机的动力性、经济性和排放水平。缸孔在工作过程中承受燃烧爆发压力和活塞高速往复运动的冲击,既要耐高温、高压,又要为活塞提供准确导向,要求缸孔与活塞的配合间隙合理、摩擦力小。上汽通用五菱发动机工厂的缸体珩磨机采用德国格林公司生产的全自动设备,分为12个工位,包括进出料工位、型号识别工位、缸孔粗加工工位、精加工工位、曲轴孔加工工位、MARPOSS检测工位等。工件通过抬起步进式输送系统进行精确传送,加工工位配备机械电子涨刀系统和液压涨刀系统,可加工1.0-1.2L多种型号的缸体。加工过程中,控制系统对缸孔的尺寸和形状进行实时监测和修正:在珩磨过程中,系统对孔的A、B、C三个截面进行在线数据采集;在停止珩磨后,再次进行静态测量采集,测得的数据将在下一个工件的加工中得到应用,形成闭环质量控制。通过这一精密控制体系,缸孔的圆柱度误差可控制在极小范围内,表面粗糙度满足设计要求,确保发动机性能的稳定性。 珩磨机配套专门冷却过滤系统,持续净化切削液,避免磨屑划伤工件,长期维持稳定加工表面质量。深圳航空航天珩磨机联系方式
金刚石珩磨条搭配数控珩磨机,耐磨寿命更长,持续加工维持稳定孔径,减少换刀频次。吉林纺织机械珩磨机厂家报价
宁波伊弗迅机械有限公司珩磨机在加工阶段依靠低速微量切削逻辑,珩磨头和工件孔壁之间接触压力可控,切削产生热量偏低,工件热变形幅度得到控制,降低热变形对孔的尺寸、几何形态造成的干扰。加工之后孔壁生成交叉网纹结构,网纹沟槽可以留存润滑介质,零部件装配运转过程,润滑介质存留在沟槽内部,维持摩擦副之间油膜,减缓零件磨损进程。该加工方式可处理通孔、盲孔、台阶孔等多种孔型,针对前序加工留下的刀痕、微观波纹,依靠珩磨微量切削逐步修整,优化孔壁微观状态。设备可适配铸铁、碳钢、合金钢、铝合金等多种工件材质,更换对应珩磨油石就可以完成材质切换,拓展设备适配工件的范围。在实际生产当中,既可以承接零部件试制打样,也可以承接连续性量产任务。企业结合大量实际加工案例,积累不同材质工件的工艺参考,用户投产之后,可以借鉴已有工艺基础,开展参数调试,减少反复试切消耗工件物料,帮助工厂控制生产成本。吉林纺织机械珩磨机厂家报价
宁波伊弗迅机械有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在浙江省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来宁波伊弗迅机械供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!