-
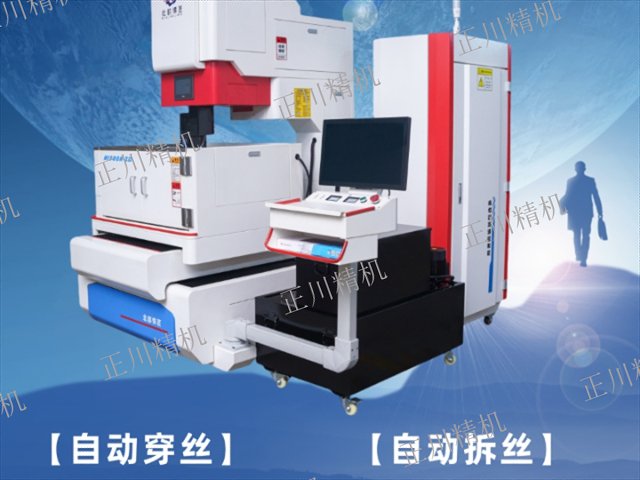
 德阳电火花自动穿丝线切割机床批发厂家
发布时间:2026.04.02
所述储丝筒离合器机构包括底座、滑动架、储丝筒、减速电机、齿轮、夹丝组件和丝筒电机;所述底座设置在机床的立柱和工作台之间的床身上,所述滑动架可滑动地设置在底座上,所述储丝筒可转动地设置在滑动架上,所述储...
-
 伺服砂线机采购
发布时间:2026.04.01
除切削液不能进入到割缝里的问题,那就还是切割线的原因。我们做了加大加长双丝筒,一次上一千多米金刚石线来切,诶,这个问题真的有明显改善,这点在切割碳化硅晶体上有体现,1000米金刚石线切直径150毫米的...
-
 眉山伺服自动穿丝线切割机床批发厂家
发布时间:2026.04.01
电源升级。AF35P电火花成形机床,针对刀片模具的找正定位,开发了多边形测量找正功能;为满足刀片模具高表面质量的要求,专门开发了升级版硬质合金抛光电源;数控系统采用新的运动控制算法,实现了放电间隙、智...
-
 四川穿孔机供应
发布时间:2026.03.31
顶头的使用寿命与哪些因素有关?为延长顶头的使用寿命,应通过加强冷却水的压力来提高顶头在孔型中顶头的冷却,尤其是顶头的前部。使用内水冷主要是为了降低顶头内部温度,应尽可能降到比较低水平,冷却水压应保证在...
-
 四川综合穿孔机推荐厂家
发布时间:2026.03.30
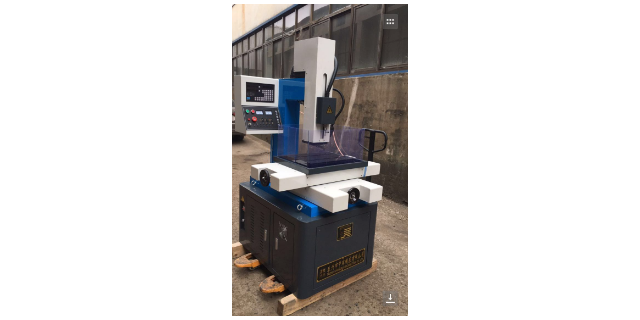
斜轧穿孔机的设备由哪几部分组成?穿孔机设备由主传动、前台、机架和后台四大部分组成。主传动一般由主电机或主电极+变速箱组成。前台设备一般包括受料槽、导管和推钢机组成。机架中包括轧辊和导向设备(导盘或导板...
-
 成都伺服中走丝线切割机床可定制
发布时间:2026.03.29
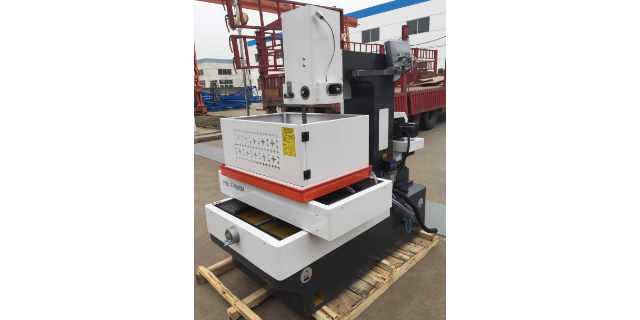
所谓“中走丝”并非指走丝速度介于高速与低速之间,而是复合走丝线切割机床,即走丝原理是在粗加工时采用高速(8-12m/s)走丝,精加工时采用低速(1-3m/s)走丝,这样工作相对平稳、抖动小,并通过多次...
-
 德阳模具加工线切割机床维修公司
发布时间:2026.03.29
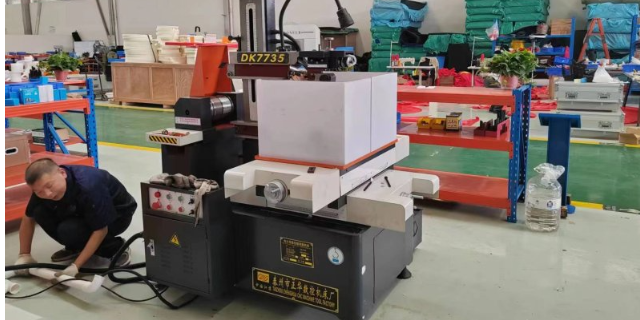
线路故障及解决方法线路故障是线切割中常见的一种故障,主要表现为输出电极反复跳动或衰减,导致加工质量下降。出现线路故障的原因可能是电解液损耗过快或者电极线老化等。对于线路故障,首先需要检查电解液的浓度是...
-
 砂线机品牌
发布时间:2026.03.28
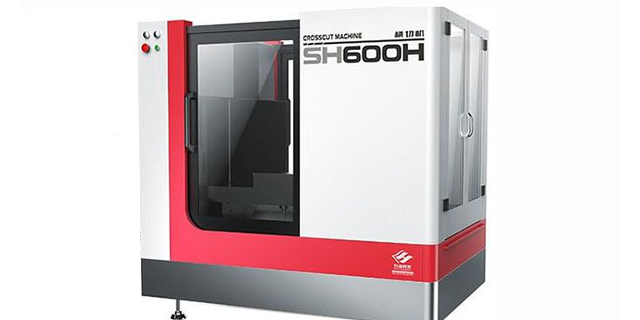
不用砂浆,对环境污染小。砂线切割机床由床身、座标工作台、弓架、运丝部件工作液箱及附件等组成。弓架运动式加工,用砂线固定在弓架上,工件用压板螺丝固定,控制台发出脉冲信号,步进电机按信号旋转,经变速齿轮、...
-
 四川快走丝线切割机床直销
发布时间:2026.03.27
解决方法:导致线切割机出现漏电的原因主要有以下七种,大家可以从这里着手,逐一排查线切割机漏电原因:没加装地线或地线接地电阻太大电网电位过高,三相用电严重失衡或零线在输送途中的接触不良所致机床内的电源变...
-
 高效便捷穿孔机可定制
发布时间:2026.03.26
1、按规定正确穿戴防护用品,戴好防护眼镜,工作服应扎紧扣好。2、检查机械、脉冲电源、控制旋钮、显示仪表、抽风机等部位,确认安全可靠方可工作。3、按规定在润滑部位定时注入规定的润滑油或润滑脂,以保证机构...
-
 眉山快走丝线切割机床生产
发布时间:2026.03.26
对于一般数控机床而言,往往包含人机控制界面、数控系统、伺服驱动装置、机床、检测装置等等,操作人员在一些计算机辅助制造软件的帮助下,将加工过程所需的各种操作(如主轴变速等步骤以及工件的形状尺寸)用零件程...
-
 眉山高速切割线切割机床维修团队
发布时间:2026.03.25
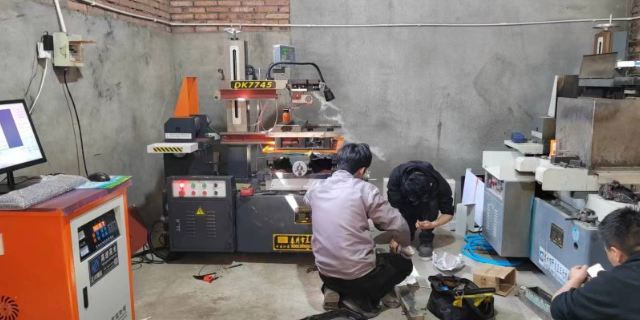
我们先从接入电源的空气开关看起。大家都知道,工业用电是用的三相四线电,如果三线四线电出现失衡这种问题,那么就有可能会引发空气开关断电。如果空气开关正常,没有给机床断电的话,我们就该看保险丝是不是熔断了...
-
 精密中走丝线切割机床价格
发布时间:2026.03.25
线切割机床起源于20世纪70年代初,在实行市场经济以前线切割机床的发展比较缓慢,主要是因为当时中国的电子工业比较落后,线切割机床的生产厂均为国有企业。虽然技术能力强,但是由于与市场脱节,加之计划经济的...
-
 高速快走丝线切割机床可定制
发布时间:2026.03.24
编程的软件也很多,有caxa,autop,wirecut等等,还有很多地方在用autop编程序,这个相当落后,没有效率。推荐使用caxa,wirecut这样能直接处理各种图档又能同时编程的软件才好。c...
-
 四川智能快走丝线切割机床供应
发布时间:2026.03.24
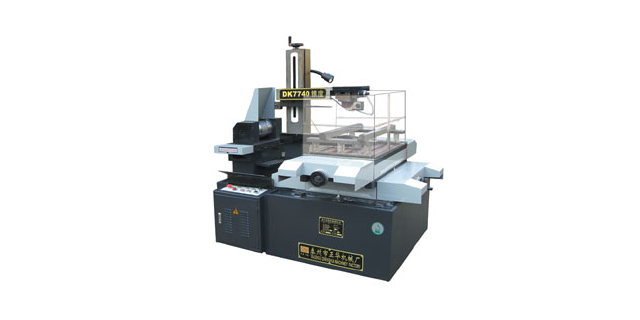
关于线割编程的软件问题我们刚开始的时候还是用的autop软件,就是在DOS系统里运行的编程序软件,说实话非常落后,用它画个图麻烦的要死而且功能非常少,连标注都没有,颜色都没有,程序也不能保存,什么格式...
-
 眉山精密数控中走丝线切割机床加工
发布时间:2026.03.24
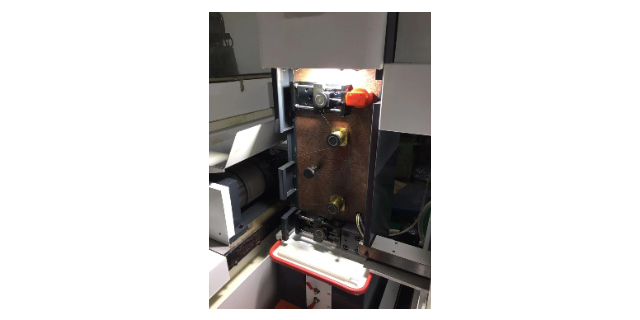
为了保证高精度的加工,机床的机械精度、脉冲电源精度、伺服控制精度(包括对机械运动、脉冲参数、走丝系统和工作液系统的控制)都已达到较高的水准。采用水温冷却装置,使机床内部温度与水温相同,减小了机床的热变...
-
 四川综合穿孔机加工
发布时间:2026.03.24
穿孔方式使用方坯,穿出的毛管较短,变形量很小,延伸系数一般不大于1.1。推轧穿孔的优点如下:1)坯料中心处于压应力状态,过程是冲孔和纵轧相结合,不会产生二辊斜轧的内折缺陷,毛管内表面质量好,对坯料质量...
-
成都小型穿孔机批发厂家
发布时间:2026.03.08
顶杆小车止推座的结构?为了使顶头位置在穿孔过程中能够保持不变,顶杆小车要有固定装置,这个固定装置叫做止推座。止推座一般为框架结构,顶杆小车到位后框架上液压缸(或气缸)带动楔块将小车锁死,另外一个液压缸...
-
 成都高速精密快走丝线切割机床厂家供应
发布时间:2026.03.08
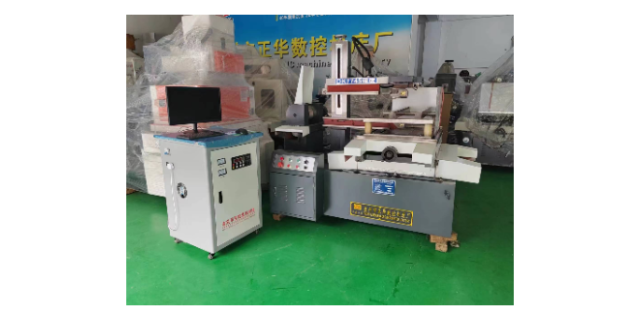
编程的软件也很多,有caxa,autop,wirecut等等,还有很多地方在用autop编程序,这个相当落后,没有效率。推荐使用caxa,wirecut这样能直接处理各种图档又能同时编程的软件才好。c...
-
 成都数控线切割机床厂
发布时间:2026.03.07
数控机床的总体结构布局应按上述要求,既满足从机床性能、加工适应范围等内部因素考虑确定各构件间位置,同时亦满足从外观、操作、管理到人机关系等外部因素考虑安排机床总布局。数控机床不同的布局形式给机床工作带...
-
 成都大功率穿孔机加工
发布时间:2026.03.07
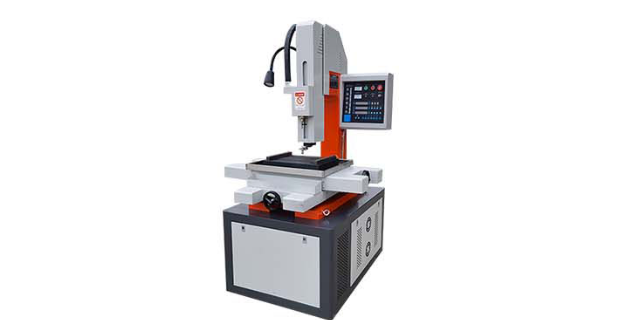
电火花穿孔机也称电火花打孔机、电火花小孔机、电火花细孔放电机,其工作原理是利用连续上下垂直运动的细金属铜管(称为电极丝)作电极,对工件进行脉冲火花放电蚀除金属成型。与电火花线切割机床、成型机不同的是,...
-
 眉山快走丝线切割机床采购
发布时间:2026.03.07
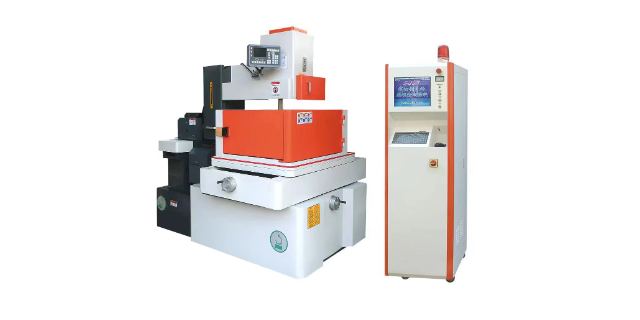
区分快走丝线切割,中走丝线切割,慢走丝线切割。快走丝电火花线切割的走丝速度为6~12mm/s,电极丝作高速往返运动,切割精度较差。中走丝电火花线切割是在快走丝线切割的基础上实现变频多次切割功能,是近几...
-
 四川实验室陶瓷切割机加工中心
发布时间:2026.03.07
电火花线切割原理:电火花线切割原理是种特殊方式,通过带电产生高温融化掉与电极丝接触的部分。具体基本工作原理是利用连续移动的细金属丝(称为线切割的电极丝,这电极丝可以是钼丝,可以是铜丝)作电极,带电的电...
-
 四川高速切割线切割机床维修改造师傅
发布时间:2026.03.06
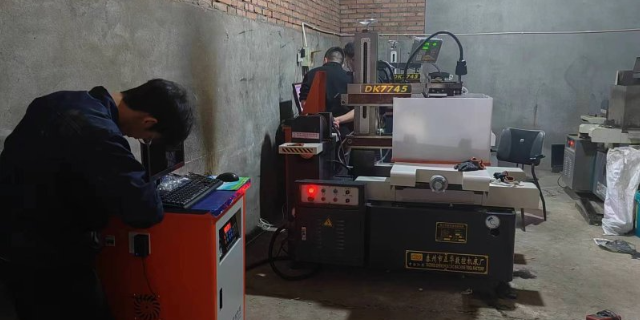
检查电极丝是否选择得当,加工厚工件应选用粗一点的电极丝,这样有利于排屑,也可提高其张力;检查电极丝安装的松紧程度,太松时电极丝抖动厉害,容易断丝,太紧了内应力增大,也容易断丝;检查电极丝安装的位置是否...
-
 四川电火花快走丝线切割机床推荐厂家
发布时间:2026.03.06
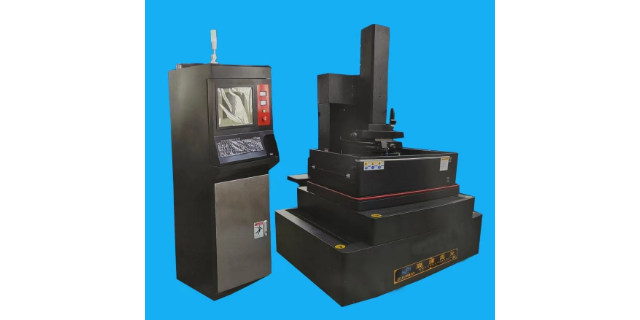
架模是比较花时间的一个工作,看熟练程度和经验能力不同而快慢不同。架模首先要选择机床,根据不同机床的特性和性能和工件的要求,要选择机床是因为有的机床精度差有点光洁度不行,有的加工慢等等,选好机床后考虑到...
-
德阳伺服线切割机床推荐厂家
发布时间:2026.03.06
立式加工中心立式加工中心与卧式加工中心相比,结构简单,占地面积小,价格也便宜。中小型立式加工中心一般都采用固定立柱式,因为主轴箱吊在立柱一侧,通常采用方形截面框架结构、米字形或井字形筋板,以增强抗扭刚...
-
自动穿丝中走丝线切割机床批发价
发布时间:2026.03.06
中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeMachining简写MS-WEDM),属往复高速走丝电火花线切割机床范畴,是在高速往复走丝电火花线切...
-
 家政穿孔机多少钱一台
发布时间:2026.03.05
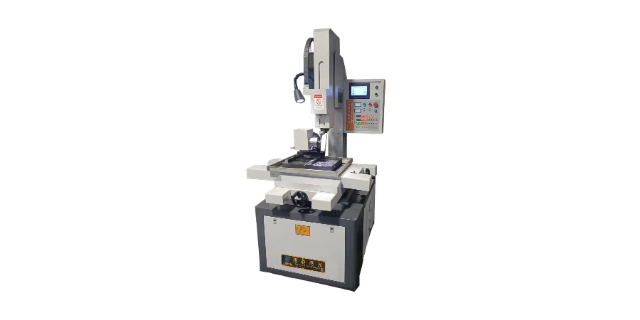
穿轧薄壁毛管时容易发生破尾,是因为顶头将要穿过管坯尾端时,管坯尾端金属的整体性遭到了破坏而将管坯尾部撕裂,且容易卡在孔型中,造成生产事故。它主要与孔型的封闭性不好有关,特别是带导盘的穿孔机,因导盘对毛...
-
 四川玉石砂线机厂家
发布时间:2026.03.05
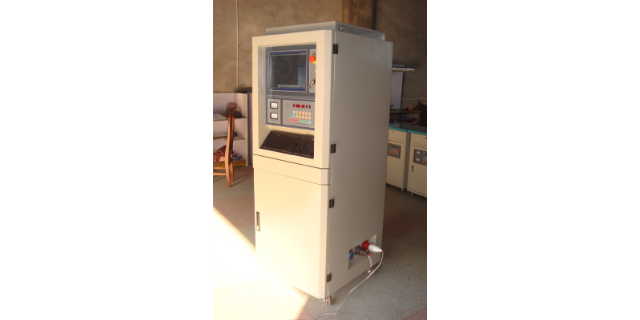
我们有台切割直径为650mm的大机床进入出厂前的调试阶段,用了一块客户放在这边试机的翡翠废料切,斜角直径有520mm。一开始切翡翠原石表皮,我们的切割速度13000mm^/小时,切到翡翠层的速度降到1...
-
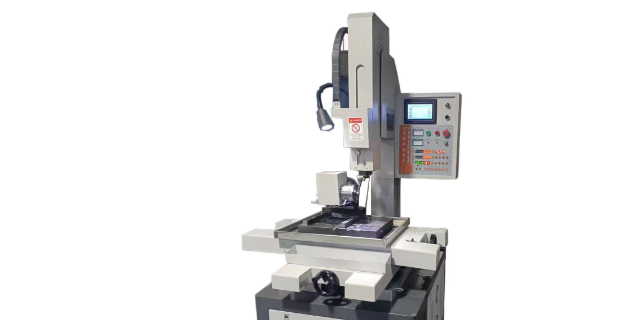 金刚石砂线机加工中心
发布时间:2026.03.05
切削液的原因。1.切削液用久了,里面的切屑过多造成切缝堵塞,排屑不畅。2.使用了劣质切削液的原因。3.切割不同的材料,应选择不同质地的切削液。其他的原因。其他的原因有操作错误的原因,数控系统故障造成系...