-
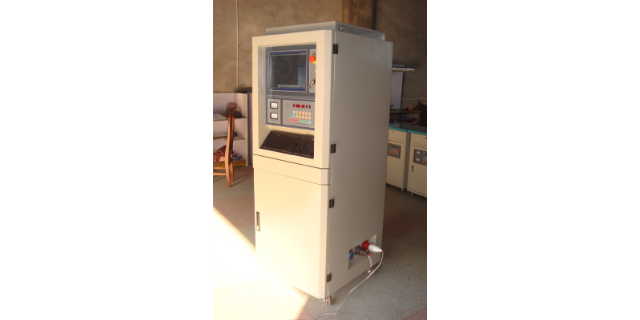
 伺服自动穿丝线切割机床生产
发布时间:2026.04.15
工件加工变形的预防措施可以采取一定的措施对线切割加工的变形予以控制,防止变形现象的发生。切割前的粗加工或应力释放切割如果需要在一块材料上进行大面积切割,会使材料内部残余应力的相对平衡状态受到破坏,材料...
-
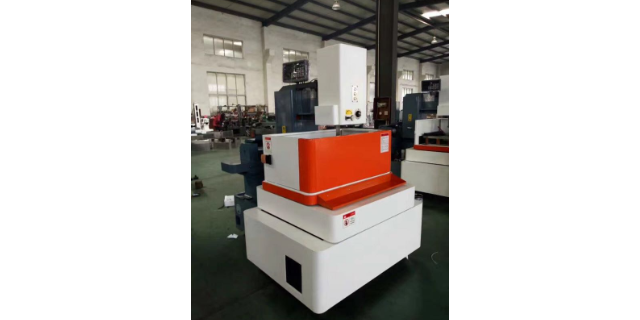 电火花自动穿丝线切割机床供应商家
发布时间:2026.04.14
工件加工变形的预防措施可以采取一定的措施对线切割加工的变形予以控制,防止变形现象的发生。切割前的粗加工或应力释放切割如果需要在一块材料上进行大面积切割,会使材料内部残余应力的相对平衡状态受到破坏,材料...
-
 眉山数控智能自动穿丝线切割机床批发
发布时间:2026.04.14
一种线切割机床自动穿丝装置,其特征在于,包括储丝筒离合器机构、恒张力机构、导丝管压丝旋转机构和下导轮臂拉丝机构;所述储丝筒离合器机构设置在立柱和工作台之间的床身上;所述恒张力机构可滑动地设置在机床的立...
-
 德阳实验室陶瓷切割设备厂家
发布时间:2026.04.13
一种砂线切割机,包括底座,工作台,夹具组件,滑轮机构和贮线机构;其中:所述夹具组件,包括基座,转盘,夹具,转盘电机和转盘蜗轮箱;转盘电机与转盘蜗轮箱传动连接,转盘锁固在转盘蜗轮箱的输出轴上,由其驱动旋...
-
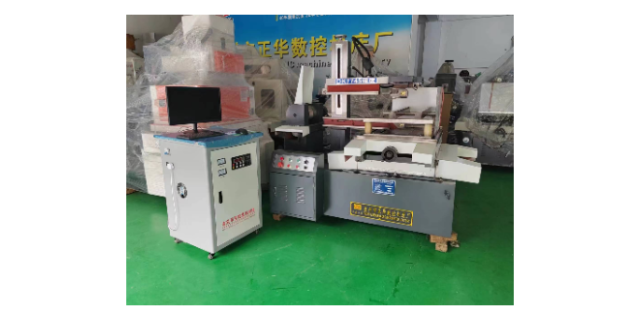 成都高速精密快走丝线切割机床厂家现货
发布时间:2026.04.12
另外要说的是关于受伤的事情,线割这个工作比较容易受伤,(当然一般说的是割手指这种小伤,但是一旦割破了也要好几天才能好的)因为线割出来的零件都是很锋利的尖角零件,要用手直接去拿,还要把废料分开,要洗掉工...
-
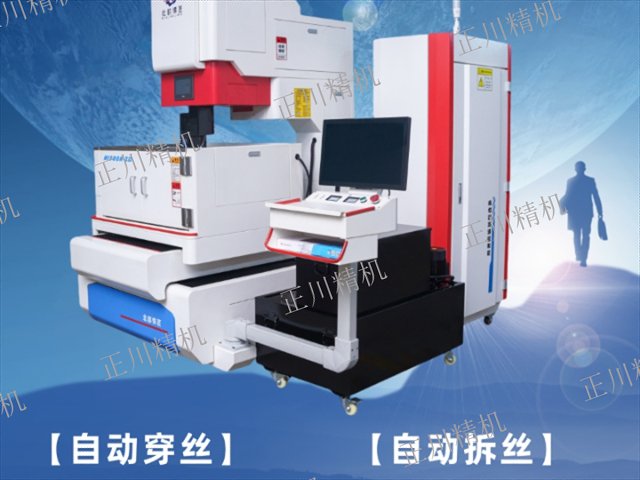 成都自动穿丝线切割机床厂家有哪些
发布时间:2026.04.12
20世纪60年代末,往复走丝线切割机床在我国研制成功,凭借其简单的结构和较高的性价比在中,低精度加工领域得到迅速推广.但受加工原理等因素的影响机床的断丝问题始终无法避免,而且由于缺乏有效的穿丝机构机床...
-
 德阳实验室陶瓷切割机加工定制
发布时间:2026.04.11
根据加工材料的价值来选择金刚石线的规格。材料价值高,如高价值的宝石和翡翠等材料,可选择规格小的,如选择0.2~0.25mm规格之间的金刚石线,比0.35mm规格的切缝更小,节省了0.1mm的割缝浪费,...
-
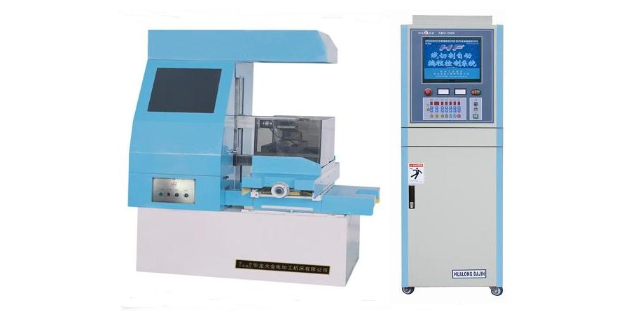 成都石墨砂线机加工中心
发布时间:2026.04.10
这个要看是使用的什么切割工艺。不同的切割工艺,使金刚石线与工件之间的接触面积是不同的,工件与金刚石线的接触面积越小,越容易切割,金刚石线自身的损耗越小,金刚石线的使用寿命越长。客观来说,想知道一贮丝筒...
-
 电火花快走丝线切割机床采购
发布时间:2026.04.09
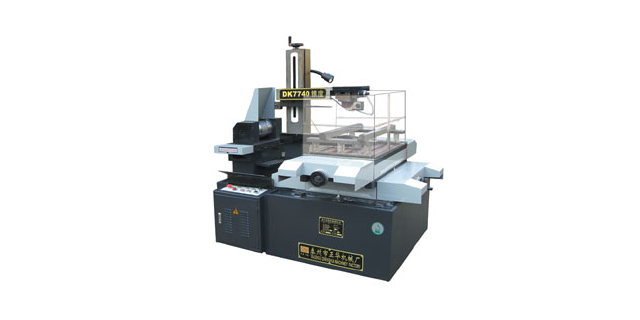
加工中加工中要注意工件的加工情况,看看加工正不正常,主要有下面几点l有没有断丝l有没有断水l有没有废料掉下来l有没有撞到l有没有短路l速度够不够快l机床有没有漏水l机床声音是否正常l参数对不对(特别注...
-
 资阳高速切割线切割机床维修团队
发布时间:2026.04.09
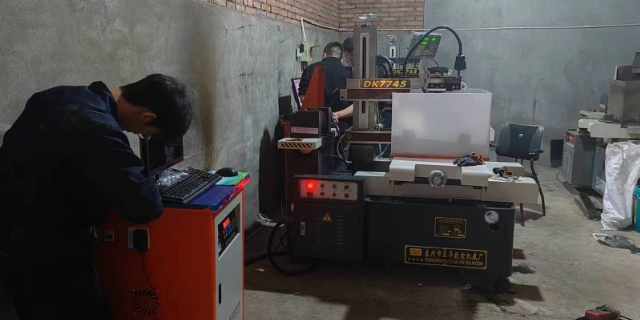
数控电火花线切割机的断电检修及常规日常检修解析现今的数控科技技术飞速发展,电火花线切割机床也有逐步向智能化方向发展的趋向,现已被适用于各行业中,越来越多的人开始选择线切割机。一般来说,线切割机由机床、...
-
 南充电火花线切割机床维修改造电话
发布时间:2026.04.08
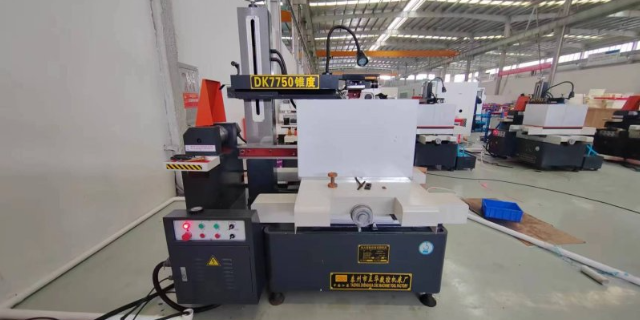
主轴故障主轴是电火花线切割机床的部件,负责带动电极板旋转,在加工过程中发挥着重要的作用。主轴故障时会出现加工精度下降、噪音大等问题。解决方法:首先检查主轴轴承是否损坏,如有必要,更换新的轴承。其次,检...
-
 四川陶瓷激光切割机厂家供应
发布时间:2026.04.07
金刚石线的走线运行线速C型往复走丝金刚线切形机是往复走线结构,需要频繁换向,丝筒的转动速度有限制,所以金刚线的速度在11m/s左右。环形金刚线切形机是单向走线结构,主动轮运转起来无需换向,主动轮转速可...
-
 成都切割机供应
发布时间:2026.04.07
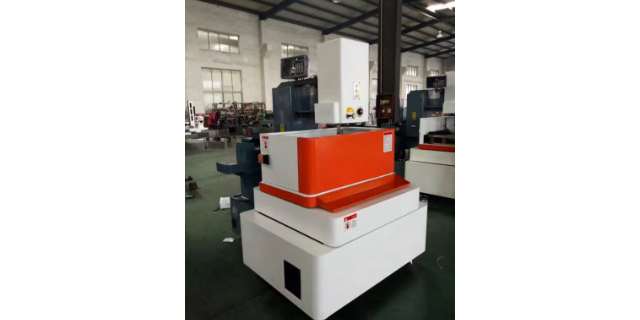
金刚石线的走线运行线速C型往复走丝金刚线切形机是往复走线结构,需要频繁换向,丝筒的转动速度有限制,所以金刚线的速度在11m/s左右。环形金刚线切形机是单向走线结构,主动轮运转起来无需换向,主动轮转速可...
-
 成都高效便捷自动穿丝线切割机床厂家
发布时间:2026.04.07
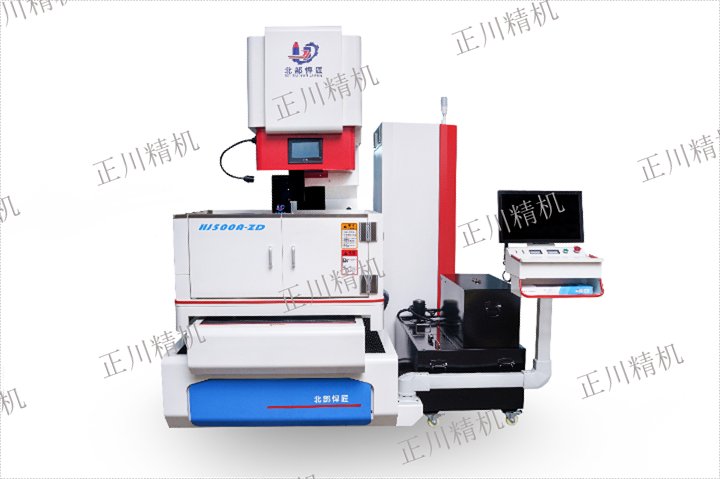
电火花线切割技术领域,尤其是涉及一种电火花线切割机床自动穿丝装置及穿丝方法,包括绕丝辊,四个导丝轮,安装板和两条水平的送丝槽,还包括送丝机构,所述送丝机构有两组分别设置在两条送丝槽内,每组所述送丝机构...
-
 成都伺服线切割机床维修师傅
发布时间:2026.04.06
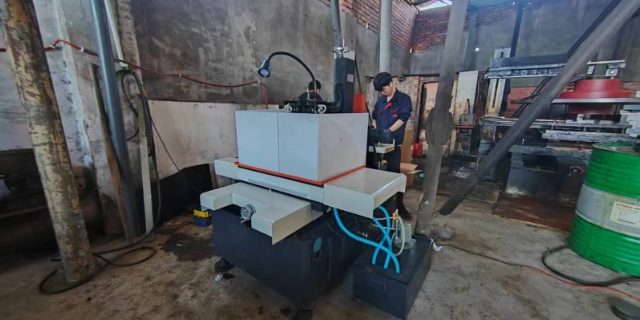
缓冲垫缓冲垫在换向时起缓冲作用。检查时要倾听走丝机构发生的声音,尤其是换向时的声音。如声音异常,伴随振动很大,一般来说,就是缓冲垫已损坏。行程开关行程开关的主要作用是换向或断高频。运丝电机不能换向;换...
-
 成都高速精密自动穿丝线切割机床厂家
发布时间:2026.04.06
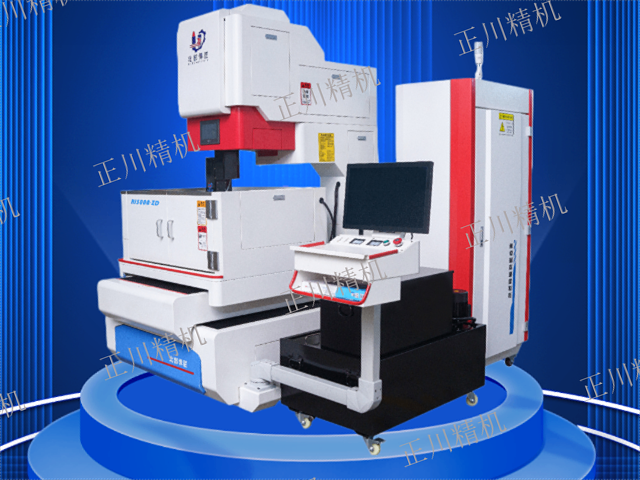
积极求变,迎合市场需求。近年来,航空航天零部件、汽车模具等相关领域重要部件的加工需求提升,对机床性能提出了更高的要求。一些国际电加工机床制造企业积极了解客户需求,并对设备及工艺进行针对性改进。瑞士GF...
-
 光学玻璃砂线机电话多少
发布时间:2026.04.06
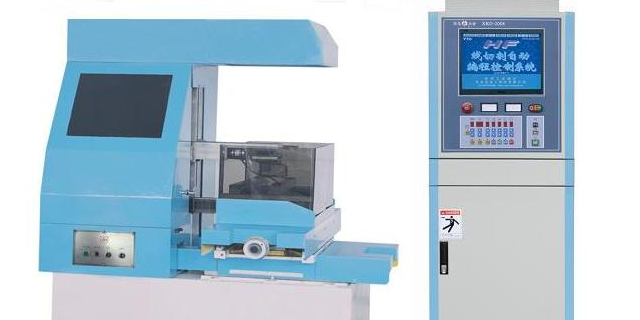
立式结构的金刚石线切割机床行程不适合超大尺寸超重的材料,框架结构的刚性和稳定性保持不够。特点:立式结构金刚石线切割机床适合小尺寸精度要求高的工件,框架结构金刚石线切割机床适合对精度要求不高的大尺寸材料...
-
四川大功率自动穿丝线切割机床生产厂家
发布时间:2026.04.06
单头双丝筒线切割机床,属于线切割机技术领域,包括工作台,所述工作台的顶端固定连接有箱体,所述箱体的外侧壁上部设置有电机,所述电机的一端延伸设置有转轴,所述转轴的一端且在箱体的内部固定连接有储丝筒,所述...
-
 资阳陶瓷激光切割机供应厂家
发布时间:2026.04.05
切削液的原因。1.切削液用久了,里面的切屑过多造成切缝堵塞,排屑不畅。2.使用了劣质切削液的原因。3.切割不同的材料,应选择不同质地的切削液。其他的原因。其他的原因有操作错误的原因,数控系统故障造成系...
-
实验室陶瓷切割设备供应厂家
发布时间:2026.04.05
金刚石线切割机频繁断线的原因有以下几大方面的原因:一、机床的原因。1.机床设计不合理造成金刚石线的弯曲、扭曲和振动幅度过大。2.排线不好,丝筒运行排线、导线轮与机床排线不在一条直线上,或者导线轮转折太...
-
 南充切割机生产
发布时间:2026.04.05
除切削液不能进入到割缝里的问题,那就还是切割线的原因。我们做了加大加长双丝筒,一次上一千多米金刚石线来切,诶,这个问题真的有明显改善,这点在切割碳化硅晶体上有体现,1000米金刚石线切直径150毫米的...
-
实验室陶瓷切割设备厂家有哪些
发布时间:2026.04.05
主要大件如立柱、床身、工作台等均采用箱型或近似箱型结构,大规格结构尺寸,并布置有足够,如立柱中间布置有对连整体筋板。采用度铸铁和树脂砂工艺铸造,具有二次时效工艺以消除残余应力,整机具有足够的强度、刚性...
-
 大功率砂线机批发公司
发布时间:2026.04.04
金刚石线径的原因。金刚石线线径有大小,线径大的与加工件接触面积也大,切割的速度也更快。金刚石线的张力。大家都知道直线的距离短,金刚石线保持一根直线状态下切割的效果好,原因是,给金刚石线一定的张紧力能让...
-
 成都电子自动穿丝线切割机床可定制
发布时间:2026.04.04
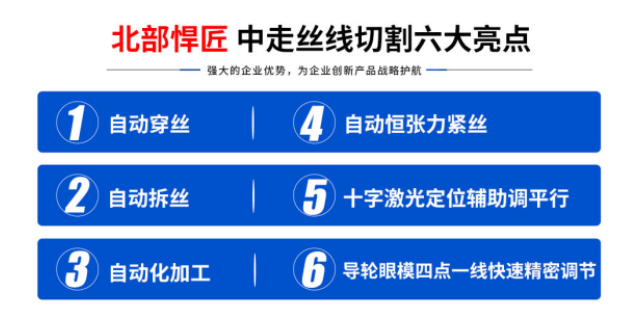
20世纪60年代末,往复走丝线切割机床在我国研制成功,凭借其简单的结构和较高的性价比在中,低精度加工领域得到迅速推广.但受加工原理等因素的影响机床的断丝问题始终无法避免,而且由于缺乏有效的穿丝机构机床...
-
 实验室陶瓷切割机
发布时间:2026.04.04
根据加工材料的价值来选择金刚石线的规格。材料价值高,如高价值的宝石和翡翠等材料,可选择规格小的,如选择0.2~0.25mm规格之间的金刚石线,比0.35mm规格的切缝更小,节省了0.1mm的割缝浪费,...
-
遂宁切割机生产厂家
发布时间:2026.04.04
金刚石线切割机的切割速度与机床的加工精度有直接的关系,被加工的材料的硬度、尺寸大小与金刚石线切割机的加工速度有关系,以加工时,在加工区两导线轮之间金刚石线保持不拉弓成直线状态,是适合的加工速度。如何快...
-
 眉山精密线切割机床维修公司
发布时间:2026.04.03
电火花线切割机故障诊断原则1先外部后内部随着电火花加工机床控制系统的不断改进,控制部分出现故障的几率越来越小,而绝大部分故障的发生都不是单板机或其他部分控制与触发电路造成的,而是由于外部电路或器件损坏...
-
 德阳数控智能自动穿丝线切割机床批发
发布时间:2026.04.03
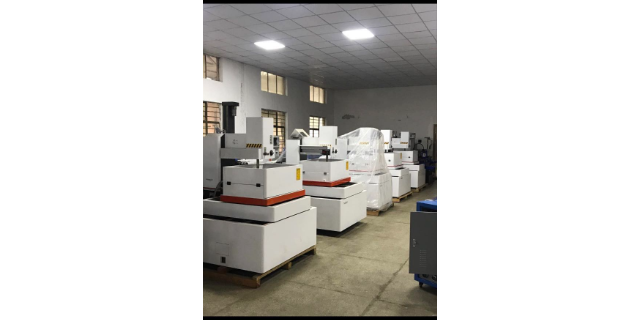
本实用新型提供的用于线切割的穿丝及拆丝自动装置,旨在解决现有的线切割中,通过手动穿丝和拆线所引起的准确性低、耗时长、工人劳动强度比较大和生产效率低的技术问题。为实现上述目的,本实用新型提供的一种用于线...
-
 伺服快走丝线切割机床行价
发布时间:2026.04.03
电脑出问题的可能性也很大,线割用的电脑都很差,因为那种HL和YH控制系统的卡已经不被新的电脑支持,现在新的电脑没有那种借口,都是老式的电脑可以支持,所以电脑问题多,但是一般电脑问题都可以自己解决,比如...
-
 DK7735快走丝线切割机床批发价格
发布时间:2026.04.03
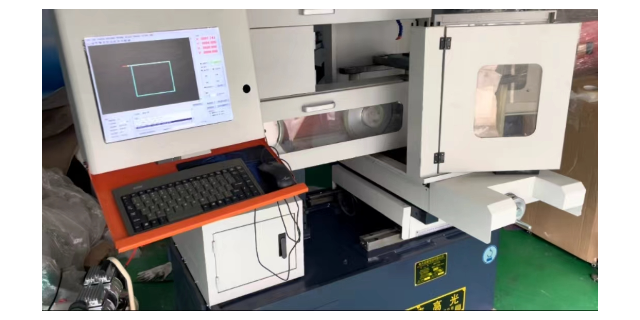
l斜度垫块:线切割一般要自己准备一些工具,其实线切割的一个好处就是很多特别的工具都可以自己做出来,像特殊大小的内六角扳手临时急用可以自己割一个也很快,包括这个斜度垫块,比如从3°到30°的斜度垫块,自...