标签列表 - 广州飞升精密设备有限公司
-
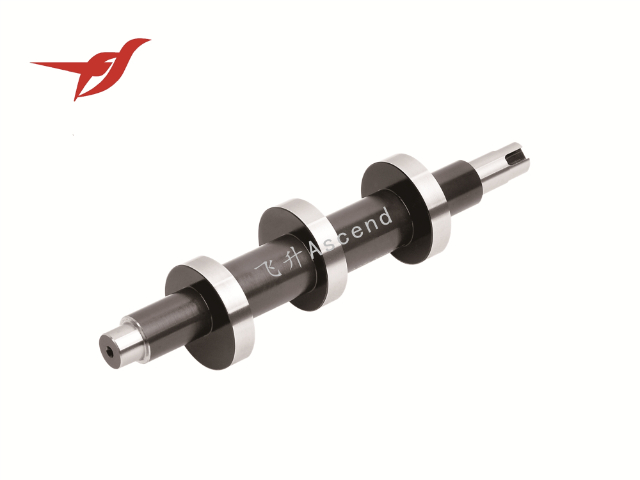 广东高精度非标凸轮轴售价
凸轮加工定制厂家通常提供设计咨询及结构优化服务,尤其针对复杂工况(如医疗设备、精密机床)的定制需求,具体服务包括:1.**结构可行性评估**:结合加工能力,优化凸轮轮廓(如将尖角过渡改为圆弧,避免加工时刀具崩裂);针对大尺寸凸轮,建议采用分体式结构(如轮毂与凸轮体焊接),降低原材料损耗和加工难度。2.**工况适配优化**:根据负载、转速等参数调整设计——例如高速凸轮建议减小基圆直径并增加过渡圆角,减少离心力影响;往复运动凸轮则优化升程曲线(如改用正弦曲线),降低从动件冲击噪声。3.**材料与工艺匹配**:若原设计材料加工难度大(如钛合金凸轮),可推荐替代方案(如45钢表面氮化),在满足硬度要求...
发布时间:2026.09.30 -
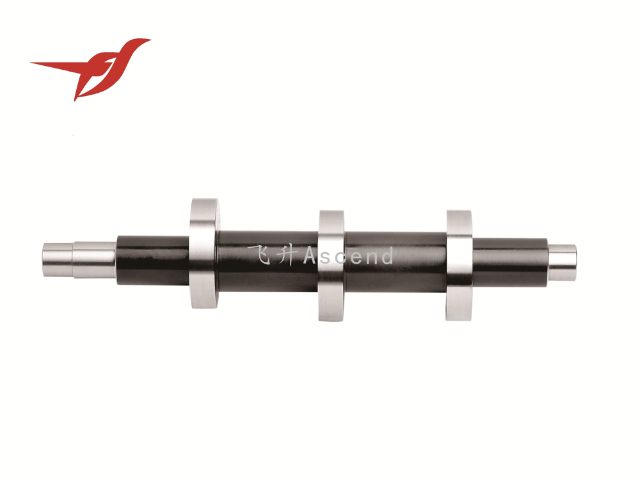 辽宁高质量标准凸轮定制加工
在设计凸轮时,运动特性和负载要求是两个关键因素,需要综合考虑以确保凸轮的性能和可靠性。首先,运动特性包括凸轮的升程、回程、停留时间和运动速度等。这些参数直接影响到机械系统的工作效率和精度。在设计时,应根据具体应用需求,选择合适的凸轮轮廓。例如,对于需要快速升降的应用,可以选择较陡的轮廓,以实现快速的运动转换。同时,需考虑运动的平滑性,避免产生剧烈的冲击和振动,这可以通过优化轮廓曲线来实现。其次,负载要求涉及到凸轮在工作过程中所承受的力和扭矩。设计时需评估负载的大小、方向及其变化情况,以确保凸轮材料和结构能够承受这些负载。选择合适的材料和加工工艺是关键,常用的材料包括钢、铝合金等,具有良好的强度...
-
福建一对一技术方案凸轮定制加工
凸轮加工定制过程中,加工厂家通常通过以下方式监控质量:1.**加工前检测**:核对原材料材质证明(如成分化验单),检查坯料尺寸及外观(是否有裂纹、凹陷);用卡尺、千分尺确认基准尺寸(如基圆直径),确保符合图纸要求。2.**加工中监控**:数控加工时通过设备自带的探针检测功能,实时测量轮廓尺寸(如升程高度),偏差超限时自动报警;复杂轮廓加工中,每完成1-2件进行首件试切,用投影仪比对轮廓精度。3.**关键工序检测**:热处理后用硬度计检测硬度值(如HRC公差范围);表面处理后检查镀层厚度(用测厚仪)和附着性(划格试验)。4.**成品终检**:用三坐标测量仪整体检测形位公差(如圆跳动、平面度);模...
-
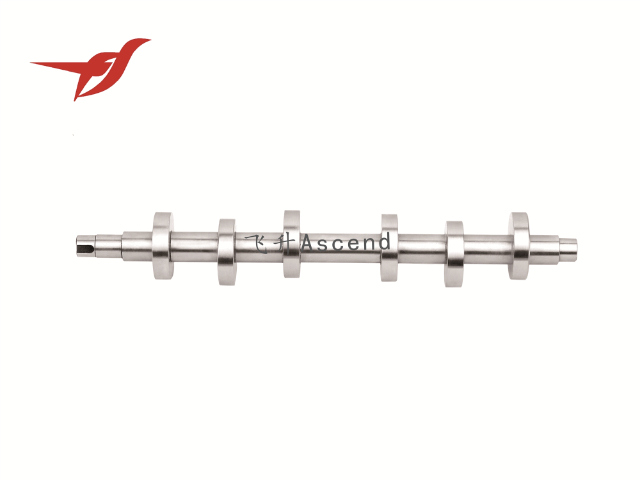 云南支持来图来样凸轮轴定制加工
凸轮加工定制时,客户临时修改参数对工期的影响,主要取决于修改时机、参数类型及修改幅度,具体如下:1.**修改时机的影响**-若在原材料采购或毛坯制作前修改(如调整基圆直径、材料型号),只需更新设计图纸和采购清单,工期通常延长1-3天(主要为重新备料时间)。-若在加工阶段(如已完成粗车、正在精磨时)修改关键参数(如升程曲线、轮廓形状),需重新编程、调整工装,甚至返工毛坯,工期可能延长5-10天(含二次加工和精度检测时间)。-若已接近完工(如只需表面处理),修改尺寸可能导致成品报废,需重新生产,工期可能翻倍。2.**参数类型的影响**-修改非关键参数(如表面颜色、标识),只需增加少量工序,工期延长...
-
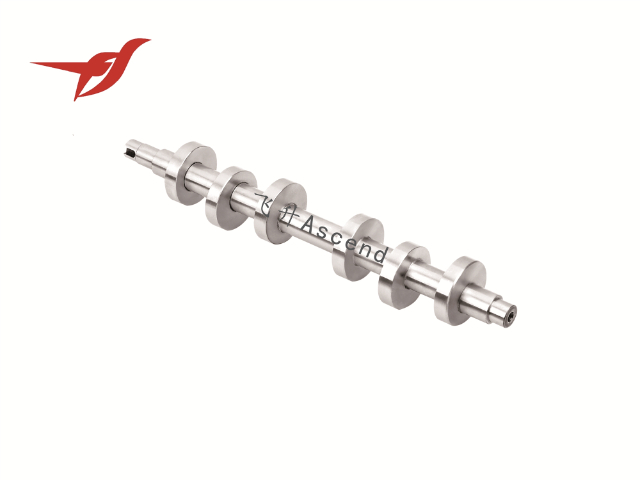 湖南支持来图来样凸轮曲轴定制加工
凸轮加工定制时,**可以同步完成安装孔、定位槽等附加结构的加工**,且这是定制流程中的常规操作,具体实现方式及优势如下:1.**加工可行性与工艺适配**安装孔(如轴孔、固定螺栓孔)可在凸轮毛坯阶段通过钻削、镗削同步加工,精度可控制在IT7-IT8级(满足配合需求);定位槽(如键槽、止口槽)可通过铣削或线切割成型,与凸轮轮廓加工共享基准(如以轴心为定位基准),避免二次装夹产生的误差。若附加结构需特殊精度(如定位槽与轮廓的位置度≤0.02mm),可采用“一次装夹+复合加工中心”完成——即同一台设备连续完成轮廓、孔、槽加工,确保基准统一。2.**优势与注意事项**同步加工能减少后期装配时的适配问题,...
-
山西高精度非标凸轮运动零件定制加工
加工定制凸轮时,**可以根据旧凸轮样品进行复刻生产**,但需结合样品状态、精度需求及应用场景评估可行性,具体流程和注意事项如下:1.**复刻基础条件**若旧凸轮轮廓完整、磨损量小(如表面只轻微损耗),可通过三维扫描获取精确轮廓数据,再反向建模生成加工图纸,确保关键尺寸(如升程、基圆直径)与原品一致。对于磨损严重的样品,需结合使用场景参数(如配合轴径、运动轨迹)修正模型,避免复刻磨损后的“错误尺寸”。2.**材料与工艺适配**需检测旧凸轮材料(如通过光谱分析确定合金成分),复刻时优先选用同材质或性能更优的替代材料(如旧品为普通钢,可升级为高温合金提升寿命)。同时根据材料特性匹配加工工艺(如原铸铁...
-
广州凸轮定制加工
针对振动较大的设备,定制凸轮时会通过**结构优化、材料选择、配合设计**三方面实现减震,具体措施如下:1.**结构减震设计**-采用轻量化结构:在非受力区域设计减重孔(如辐板孔),减少惯性力引发的振动;轮廓过渡处做圆角处理,避免应力集中导致的高频振动。-优化刚性分布:通过有限元仿真调整凸轮厚度(如工作段适当加厚),使质量分布均匀,降低旋转时的离心力波动。2.**材料与表面减震**-选用高阻尼材料:如灰铸铁(自身阻尼特性优于钢)、阻尼合金(如Mn-Cu合金),通过材料内部摩擦消耗振动能量;若需强度高,可在钢质凸轮表面喷涂阻尼涂层(如环氧树脂基涂层)。-表面处理辅助:通过精磨降低工作表面粗糙度,减...
-
广州全行业尺寸覆盖凸轮售价
凸轮加工定制厂家通常提供设计咨询及结构优化服务,尤其针对复杂工况(如医疗设备、精密机床)的定制需求,具体服务包括:1.**结构可行性评估**:结合加工能力,优化凸轮轮廓(如将尖角过渡改为圆弧,避免加工时刀具崩裂);针对大尺寸凸轮,建议采用分体式结构(如轮毂与凸轮体焊接),降低原材料损耗和加工难度。2.**工况适配优化**:根据负载、转速等参数调整设计——例如高速凸轮建议减小基圆直径并增加过渡圆角,减少离心力影响;往复运动凸轮则优化升程曲线(如改用正弦曲线),降低从动件冲击噪声。3.**材料与工艺匹配**:若原设计材料加工难度大(如钛合金凸轮),可推荐替代方案(如45钢表面氮化),在满足硬度要求...
-
北京一对一技术方案凸轮轴定制加工
加工定制凸轮时,材料采购周期会直接影响整体交付时间,尤其对特殊材料或定制规格的需求,具体关联逻辑及应对方式如下:1.**材料类型与采购周期的关联**-常规材料(如45钢、铝合金):供应商常备库存,采购周期1-3天,对交付影响极小(整体加工周期通常7-15天,材料环节占比可忽略)。-特殊材料(如钛合金、耐磨陶瓷、高温合金):需向钢厂或特种材料商定制,采购周期3-15天(如20CrMnTi渗碳料需5-7天),若凸轮加工需依赖此类材料,会直接延长交付周期(占总工期20%-50%)。-定制规格(如超薄板材、异形毛坯):需供应商裁切或锻造,周期比常规材料增加2-5天,可能导致加工排期延后。2.**厂家应...
-
山西耐磨耐高温凸轮偏心轴售价
凸轮加工定制时,**完全可以提供三维建模预览图供客户确认**,且这是保障定制精度的重要环节,具体实现方式如下:###1.**建模流程与交付形式**-收到客户图纸或参数后,用SolidWorks、UG等软件建立三维模型,重点呈现凸轮工作型面(升程曲线、基圆、安装孔位)、与从动件的配合关系(如滚子接触点轨迹);-输出两种预览文件:①可旋转查看的3D格式(如STL、STEP),方便客户用基础建模软件打开;②多角度渲染图(含主视图、侧视图、装配模拟图),标注关键尺寸(如最大外径、键槽宽度)。###2.**主要确认内容**-客户可通过模型核对:凸轮轮廓是否符合运动需求(如推程阶段是否平滑过渡)、安装结构...
-
湖北一对一技术方案凸轮轴售价
定制加工的凸轮交付时,附带的质量证明文件需根据加工精度、材料类型及客户行业要求确定,常规文件包括以下几类:1.**基础质量文件**-**加工检验报告**:含关键尺寸实测数据(如基圆直径、升程误差、表面粗糙度)、形位公差检测结果(如轮廓度、同轴度),并标注与图纸要求的偏差值,确保符合定制参数。-**材料证明**:若为金属凸轮,提供原材料质保书(如钢厂材质单,含成分化验、力学性能数据);若采用特殊材料(如阻尼合金),附加材料合规性证明。2.**性能相关文件**-**动平衡检测报告**(针对高速旋转凸轮):标注平衡精度等级(如G2.5级)、残余不平衡量,验证旋转稳定性。-**工艺追溯单**:记录毛坯...
-
 天津源头厂家直供凸轮偏心轴定制加工
凸轮加工定制厂家通常支持上门测量旧凸轮尺寸,尤其针对无原始图纸、需准确复刻的场景,具体服务形式及注意事项如下:1.**测量范围与工具**上门测量会重点采集关键尺寸:用三坐标测量仪测轮廓曲线(升程、回程段坐标点,精度达±0.005mm)、基圆直径、安装孔直径及位置;用激光测径仪测厚度、定位槽深度;对磨损凸轮,会标记磨损区域并记录未磨损基准面数据,作为修复或复刻参考。2.**适用场景与附加服务**适合设备无法拆卸旧凸轮、或拆卸成本高的情况(如大型冲压机凸轮)。测量后厂家会生成3D模型,对比磨损量(如升程误差),提供“复刻原尺寸”或“优化磨损部位”两种定制方案(如将易损段轮廓加厚0.2mm提升寿命)...
-
 福建零误差检测工艺凸轮偏心轴售价
凸轮加工定制厂家通常支持上门测量旧凸轮尺寸,尤其针对无原始图纸、需准确复刻的场景,具体服务形式及注意事项如下:1.**测量范围与工具**上门测量会重点采集关键尺寸:用三坐标测量仪测轮廓曲线(升程、回程段坐标点,精度达±0.005mm)、基圆直径、安装孔直径及位置;用激光测径仪测厚度、定位槽深度;对磨损凸轮,会标记磨损区域并记录未磨损基准面数据,作为修复或复刻参考。2.**适用场景与附加服务**适合设备无法拆卸旧凸轮、或拆卸成本高的情况(如大型冲压机凸轮)。测量后厂家会生成3D模型,对比磨损量(如升程误差),提供“复刻原尺寸”或“优化磨损部位”两种定制方案(如将易损段轮廓加厚0.2mm提升寿命)...
-
青海全行业尺寸覆盖凸轮轴销售公司
汽车发动机专门的凸轮加工定制需符合严格的行业标准,主要围绕**尺寸精度、材料性能、使用可靠性**三大维度,具体包括:1.**基础通用标准**需符合ISO13236(凸轮轴几何精度规范)和GB/T28210(汽车发动机凸轮轴技术条件),明确轮廓尺寸公差(如升程误差≤0.02mm)、形位公差(径向圆跳动≤0.03mm/100mm)及表面粗糙度(工作型面Ra≤0.4μm)。2.**材料与热处理标准**材料需满足GB/T3077(合金结构钢),常用20CrMnTi、45Cr等,热处理需符合GB/T16924(渗碳淬火规范):渗碳层深度0.8-1.2mm,表面硬度58-62HRC,心部硬度30-45HR...
-
黑龙江凸轮售价
定制凸轮的生产周期通常取决于多个因素,包括设计复杂性、材料选择、生产工艺以及生产设备的效率。一般而言,定制凸轮的生产周期可能在几周到几个月不等。对于简单设计的凸轮,生产周期可能较短,而复杂的凸轮则需要更长的时间进行设计、加工和测试。为了加快生产速度,可以采取以下几种措施:1.**优化设计流程**:采用先进的CAD软件进行设计,能够提高设计效率,减少设计阶段的时间。同时,建立标准化的设计模板,可以加快设计过程。2.**选择合适的材料和工艺**:根据凸轮的使用要求,选择易加工的材料和高效的加工工艺,如CNC加工或3D打印,这样可以缩短生产时间。3.**提高生产设备的效率**:定期维护和升级生产设备...
-
 河南零误差检测工艺凸轮轴定制加工
针对振动较大的设备,定制凸轮时会通过**结构优化、材料选择、配合设计**三方面实现减震,具体措施如下:1.**结构减震设计**-采用轻量化结构:在非受力区域设计减重孔(如辐板孔),减少惯性力引发的振动;轮廓过渡处做圆角处理,避免应力集中导致的高频振动。-优化刚性分布:通过有限元仿真调整凸轮厚度(如工作段适当加厚),使质量分布均匀,降低旋转时的离心力波动。2.**材料与表面减震**-选用高阻尼材料:如灰铸铁(自身阻尼特性优于钢)、阻尼合金(如Mn-Cu合金),通过材料内部摩擦消耗振动能量;若需强度高,可在钢质凸轮表面喷涂阻尼涂层(如环氧树脂基涂层)。-表面处理辅助:通过精磨降低工作表面粗糙度,减...
-
辽宁耐磨耐高温凸轮
医疗设备用凸轮因需接触洁净环境(如手术室、诊疗区),清洁度处理需满足无残留、抗污染及合规性要求,特殊处理包括:1.**加工环节洁净控制**:-采用专门使用洁净机床加工,避免与普通工件交叉污染;加工后立即用医用酒精或去离子水冲洗,去除切削液、金属碎屑。-关键部位(如接触药液或人体附近的凸轮)采用电解抛光,减少表面粗糙度(Ra≤0.8μm),避免微生物附着。2.**表面处理特殊要求**:-禁用含铅、镉等有害镀层,优先选择钝化(如不锈钢钝化)或医用级镀铬(符合ISO10993生物相容性标准),镀层需通过盐雾测试(≥48小时)防腐蚀。-若需润滑,只使用医用食品级润滑剂(如硅基润滑脂),避免挥发或残留污...
-
陕西源头厂家直供凸轮定制加工
纺织机械用凸轮加工定制中,平衡耐磨性与柔韧性需从材料选择、工艺设计、结构优化三方面协同实现:1.**材料匹配主要需求**优先选用“表面耐磨+基体柔韧”的复合材料:-基础材料选40Cr或20CrMnTi(基体韧性好,抗拉强度≥800MPa),确保凸轮在反复冲击下不易断裂;-表面通过渗碳淬火(渗层0.5-0.8mm,硬度55-58HRC)或高频淬火(硬化层1-2mm)提升耐磨性,兼顾纺织机械中纱线摩擦场景的耐用性。2.**工艺控制性能平衡**-热处理采用“阶梯式降温”减少应力:淬火后200-250℃低温回火,既保留表面硬度(避免过度软化),又降低基体脆性(冲击韧性≥40J/cm²);-型面加工后做...
-
黑龙江一对一技术方案凸轮曲轴定制加工
凸轮的质量检测和控制是确保其性能和可靠性的关键环节。以下是一些常用的方法和步骤:1.**外观检查**:首先对凸轮进行外观检查,观察其表面是否有明显的缺陷,如划痕、裂纹或锈蚀等。这一步骤可以通过目视检查或使用放大镜进行。2.**尺寸测量**:使用精密测量工具(如卡尺、千分尺和三坐标测量机)对凸轮的关键尺寸进行测量,包括直径、厚度、轮廓和中心距等,确保其符合设计图纸的要求。3.**几何形状检测**:采用轮廓仪或激光测量设备,检测凸轮的几何形状,确保其轮廓曲线符合设计要求,避免因形状偏差导致的运动不良。4.**材料检测**:通过金相分析、硬度测试等方法,检测凸轮所用材料的成分和性能,确保其满足强度和...
-
广东凸轮轴售价
选择合适的加工设备进行凸轮加工时,需要考虑多个因素,以确保加工效率和产品质量。首先,确定凸轮的类型和复杂程度。不同类型的凸轮(如圆形、非圆形、斜面等)对加工设备的要求不同。复杂的凸轮形状可能需要更高精度的设备,如数控机床(CNC),而简单的凸轮则可以使用传统的铣床或车床。其次,考虑材料的特性。凸轮通常使用钢、铝或塑料等材料,不同材料的加工难度和所需设备也不同。例如,硬度较高的材料可能需要配备高功率的切削工具和冷却系统。再者,评估生产规模和效率。如果是大批量生产,选择自动化程度高的设备,如数控加工中心,可以提高生产效率;而小批量生产则可以选择灵活性更高的设备。此外,设备的维护和操作成本也是重要考...
-
海南全行业尺寸覆盖凸轮销售公司
包装机械凸轮加工定制时,可通过**模块化设计+快速定位结构**实现不同包装规格的快速切换,主要方案如下:###1.**凸轮模块化定制**-按常用包装规格(如袋长100mm/150mm/200mm)定制**多组专门使用的凸轮**,每组凸轮对应特定推程、回程参数,且基圆直径、安装孔位统一(公差控制在±0.02mm),确保可通用安装座。-凸轮轮廓预存CAD参数库,后续新增规格时可直接调用基础模型修改,缩短二次加工周期(从7天压缩至2-3天)。###2.**快速切换结构设计**-凸轮轴采用**快拆式联轴器**(如爪型联轴器配合定位销),拆卸/安装时间≤3分钟;-配套**刻度定位组件**(如侧面刻线+锁...
-
湖南高精度非标凸轮销售公司
加工定制凸轮时,材料采购周期会直接影响整体交付时间,尤其对特殊材料或定制规格的需求,具体关联逻辑及应对方式如下:1.**材料类型与采购周期的关联**-常规材料(如45钢、铝合金):供应商常备库存,采购周期1-3天,对交付影响极小(整体加工周期通常7-15天,材料环节占比可忽略)。-特殊材料(如钛合金、耐磨陶瓷、高温合金):需向钢厂或特种材料商定制,采购周期3-15天(如20CrMnTi渗碳料需5-7天),若凸轮加工需依赖此类材料,会直接延长交付周期(占总工期20%-50%)。-定制规格(如超薄板材、异形毛坯):需供应商裁切或锻造,周期比常规材料增加2-5天,可能导致加工排期延后。2.**厂家应...
-
重庆源头厂家直供凸轮轴销售公司
包装机械凸轮加工定制时,可通过**模块化设计+快速定位结构**实现不同包装规格的快速切换,主要方案如下:###1.**凸轮模块化定制**-按常用包装规格(如袋长100mm/150mm/200mm)定制**多组专门使用的凸轮**,每组凸轮对应特定推程、回程参数,且基圆直径、安装孔位统一(公差控制在±0.02mm),确保可通用安装座。-凸轮轮廓预存CAD参数库,后续新增规格时可直接调用基础模型修改,缩短二次加工周期(从7天压缩至2-3天)。###2.**快速切换结构设计**-凸轮轴采用**快拆式联轴器**(如爪型联轴器配合定位销),拆卸/安装时间≤3分钟;-配套**刻度定位组件**(如侧面刻线+锁...
-
广西耐磨耐高温凸轮轴销售公司
汽车发动机专门的凸轮加工定制需符合严格的行业标准,主要围绕**尺寸精度、材料性能、使用可靠性**三大维度,具体包括:1.**基础通用标准**需符合ISO13236(凸轮轴几何精度规范)和GB/T28210(汽车发动机凸轮轴技术条件),明确轮廓尺寸公差(如升程误差≤0.02mm)、形位公差(径向圆跳动≤0.03mm/100mm)及表面粗糙度(工作型面Ra≤0.4μm)。2.**材料与热处理标准**材料需满足GB/T3077(合金结构钢),常用20CrMnTi、45Cr等,热处理需符合GB/T16924(渗碳淬火规范):渗碳层深度0.8-1.2mm,表面硬度58-62HRC,心部硬度30-45HR...
-
广州一对一技术方案凸轮偏心轴定制加工
加工定制的凸轮在运输中需重点防护精密表面、轮廓结构及装配基准,厂家通常采取分级防护措施,具体如下:1.**单件基础防护**-针对高精度凸轮(如轮廓公差≤0.01mm),用聚乙烯薄膜包裹后套入定制塑料内衬(按凸轮形状开模,避免与内壁碰撞),再装入防静电包装袋(防止静电吸附粉尘)。-带轴类凸轮会在轴端套橡胶保护套,螺纹孔/定位孔处拧入专门使用防尘螺塞,避免运输中异物进入。2.**批量固定与缓冲**-小型凸轮(直径<50mm)采用分层托盘包装:每层用EVA泡棉分隔(厚度≥5mm),泡棉按凸轮轮廓挖槽固定,层间用胶带加固防止窜动。-大型凸轮(直径>300mm)用木质框架固定:底部垫橡胶缓冲垫(硬度50...
-
海南耐磨耐高温凸轮定制加工
高精度凸轮加工定制需依赖专门使用设备实现微米级精度控制,主要设备按加工环节分为三类:###1.**精密成形加工设备**-**数控凸轮磨床**(如德国ReishauerRZ系列):配备高精度砂轮主轴(径向跳动≤1μm)和闭环反馈系统,通过成形磨削直接加工凸轮型面,轮廓精度可达±3μm,适合精加工。-**慢走丝电火花加工机**(如日本沙迪克AQ系列):针对硬质合金等难加工材料,利用电极丝放电成形,型面误差≤5μm,且无机械切削应力,适合复杂异形凸轮。-**超精密数控铣床**(搭配气浮主轴):用于预加工或软材料凸轮,主轴转速可达40000r/min,进给精度0.1μm/步,保障粗加工后的型面基础精度...
-
北京耐磨耐高温凸轮轴售价
加工定制的凸轮在使用过程中,厂家通常会提供定期维护建议,且建议内容会结合凸轮结构(如盘形、圆柱凸轮)、工况(负载、转速)及材质特性定制,具体如下:1.**基础维护周期与内容**-日常检查(每日):建议观察凸轮与从动件接触区是否有异常磨损(如划痕、凹陷),用黄油枪补充专门使用润滑脂(高速凸轮推荐聚脲基润滑脂,耐温≥150℃),清理表面油污及铁屑。-定期深度检查(每300-500工作小时):测量凸轮轮廓磨损量(用百分表检测升程偏差,超过0.1mm需关注),检查轴孔配合间隙(松动量>0.2mm需重新定位紧固)。2.**针对性维护建议**-重型机械凸轮(如压力机凸轮):每1000小时检查键槽或联轴器连...
-
河南凸轮定制加工
高精度凸轮加工定制需依赖专门使用设备实现微米级精度控制,主要设备按加工环节分为三类:###1.**精密成形加工设备**-**数控凸轮磨床**(如德国ReishauerRZ系列):配备高精度砂轮主轴(径向跳动≤1μm)和闭环反馈系统,通过成形磨削直接加工凸轮型面,轮廓精度可达±3μm,适合精加工。-**慢走丝电火花加工机**(如日本沙迪克AQ系列):针对硬质合金等难加工材料,利用电极丝放电成形,型面误差≤5μm,且无机械切削应力,适合复杂异形凸轮。-**超精密数控铣床**(搭配气浮主轴):用于预加工或软材料凸轮,主轴转速可达40000r/min,进给精度0.1μm/步,保障粗加工后的型面基础精度...
-
湖北高质量标准凸轮定制加工
客户对凸轮外观有特殊要求时,加工定制通常可以满足,但需结合具体要求类型、材料特性及加工工艺适配性判断,主要实现方式如下:1.**表面光洁度与纹理要求**若要求高光洁度(如Ra0.8μm以下),可通过精密磨削、抛光工艺实现(金属材料适用);若需特定纹理(如防滑纹路),可在加工后期增加激光雕刻或蚀刻工序。需注意:塑料凸轮抛光易产生划痕,需控制加工力度;陶瓷材料则需专门使用金刚石工具抛光。2.**颜色与涂层要求**金属凸轮可通过电镀(如镀铬提升耐磨性同时增亮)、喷涂(如高温陶瓷涂层实现特定颜色)满足需求;工程塑料凸轮可直接采用色母粒注塑成型,省去后期上色。高温环境下需选择耐高温涂层(如陶瓷基涂层),...
-
北京零误差检测工艺凸轮轴销售公司
凸轮加工定制的误差范围可以根据客户需求调整,但需结合加工能力、成本及工况合理性综合确定,具体规则如下:1.**可调整的误差类型及范围**-基础误差(如尺寸公差、轮廓公差):常规凸轮默认按IT7-IT9级(公差0.015-0.1mm),客户可要求提高至IT5-IT6级(0.005-0.015mm),需专门的精密机床;若工况允许,也可放宽至IT10-IT11级(降低成本)。-特殊误差(如相位角偏差、表面粗糙度):相位角默认±0.5°,高精度需求可缩至±0.1°(需增加检测工序);表面粗糙度Ra默认1.6μm,医疗级可提至Ra0.4μm(通过超精磨实现)。2.**调整的限制与代价**-精度提升:误差...