标签列表 - 上海茜萌喷涂科技有限公司
-
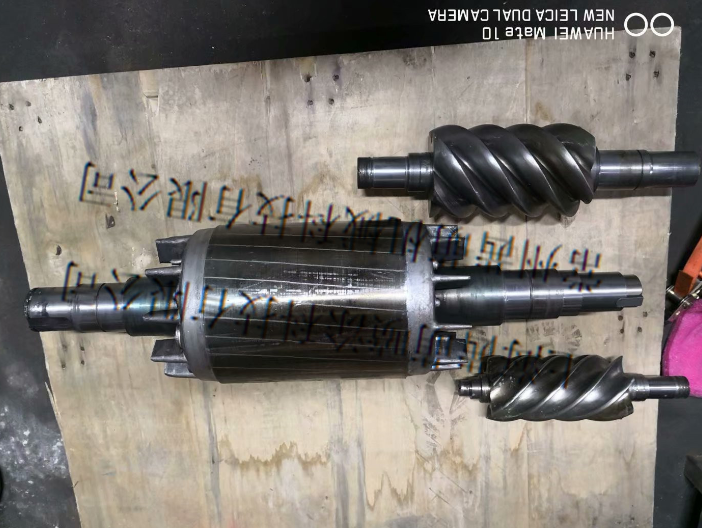 宝山区陶瓷轴修复粉末
超声冲击修复技术通过高频超声振动(频率 20-40kHz)作用于轴的疲劳损伤部位(如轴肩、键槽根部),改善表面应力状态,提升轴的疲劳寿命。该技术无需高温加热,不会产生热变形,适合已运行多年的老旧轴类零件。修复时将超声冲击头对准轴的应力集中区域,施加一定压力(0.2-0.5MPa),冲击时间 5-10 分钟 / 部位,使轴表面产生塑性变形,形成残余压应力(-150--300MPa),抑制裂纹萌生与扩展。某电机厂对运行 5 年的 φ70mm 电机轴(轴肩处有微裂纹)进行超声冲击修复,修复后通过疲劳测试,轴的疲劳寿命较修复前延长 2 倍,装机后运行 1 年无裂纹扩展现象。超声冲击修复可与其他修复技术...
发布时间:2026.06.15 -
青浦区电弧轴修复材料
大型传动轴(如机床主轴、船舶传动轴)因承受重载易出现表面或内部裂纹,焊接修复需严格控制工艺参数以防变形。首先对裂纹进行检测,采用渗透探伤(PT)或磁粉探伤(MT)确定裂纹长度、深度及走向,若裂纹深度超过轴直径的 1/3,需采用超声波探伤(UT)排查内部缺陷。修复时先在裂纹两端钻止裂孔(直径 3-5mm),防止裂纹扩展;再用角磨机沿裂纹开 V 型或 U 型坡口(角度 60°-90°,深度至裂纹根部),坡口表面粗糙度需达 Ra 12.5μm 以下。焊接选用低氢型焊条(如 E5015)或焊丝(如 ER50-6),焊接前焊条需经 350-400℃烘干 1-2 小时,置于 80-100℃保温筒中随用随取...
-
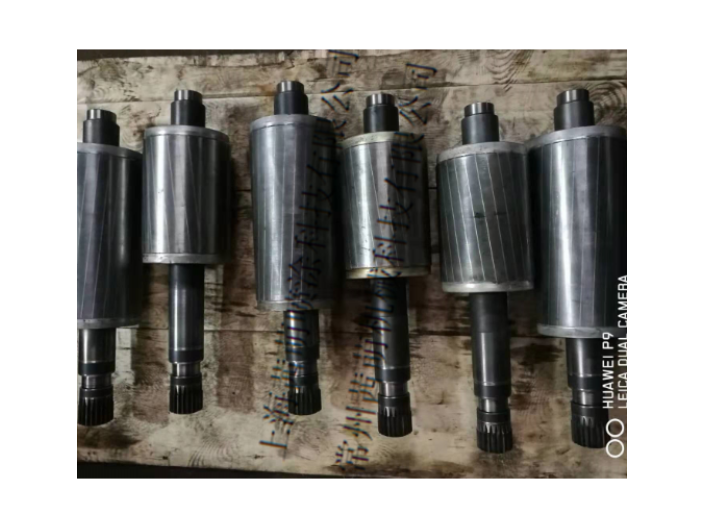 南京特氟龙轴修复
超声冲击修复技术通过高频超声振动(频率 20-40kHz)作用于轴的疲劳损伤部位(如轴肩、键槽根部),改善表面应力状态,提升轴的疲劳寿命。该技术无需高温加热,不会产生热变形,适合已运行多年的老旧轴类零件。修复时将超声冲击头对准轴的应力集中区域,施加一定压力(0.2-0.5MPa),冲击时间 5-10 分钟 / 部位,使轴表面产生塑性变形,形成残余压应力(-150--300MPa),抑制裂纹萌生与扩展。某电机厂对运行 5 年的 φ70mm 电机轴(轴肩处有微裂纹)进行超声冲击修复,修复后通过疲劳测试,轴的疲劳寿命较修复前延长 2 倍,装机后运行 1 年无裂纹扩展现象。超声冲击修复可与其他修复技术...
-
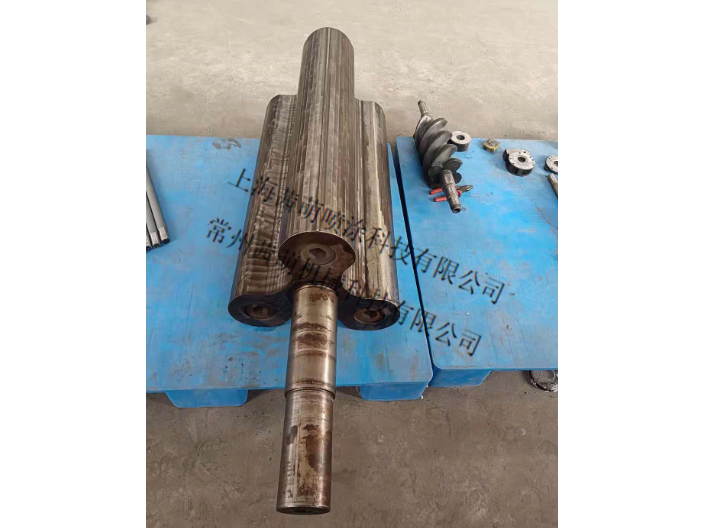 长宁区电弧轴修复技术
轴修复后需通过多面检测与性能验证,确保修复质量符合使用要求。重心检测项目包括:尺寸精度(轴颈直径、圆度、圆柱度),采用千分尺、圆度仪测量,修复后尺寸偏差需控制在原设计公差范围内(如 IT6 级轴径公差≤0.016mm);表面质量(表面粗糙度、涂层结合力),表面粗糙度用粗糙度仪测量(Ra≤0.8μm,精密轴 Ra≤0.2μm),涂层结合力用划格法(划格间距 1mm,附着力等级≤1 级)或拉伸试验(结合力≥30MPa)检测;力学性能(硬度、抗拉强度),硬度用洛氏硬度计测量(修复层硬度需满足设计要求,如耐磨轴 HRC 50-65),抗拉强度通过拉伸试样测试(修复部位抗拉强度需达到基材的 80% 以上...
-
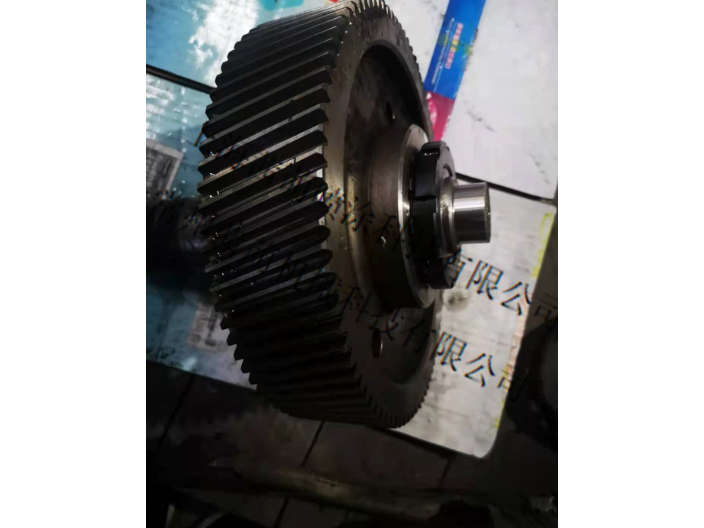 宝山区特氟龙轴修复工艺
轴修复的定制化服务:适配不同行业的专属方案上海茜萌根据不同行业(如化工、电力、机床、矿山)的轴类工况,提供定制化修复方案,从修复技术选型到后期维护全流程适配。针对化工行业腐蚀轴,定制“防腐涂层+激光熔覆”方案;针对电力行业大型风机轴,定制“激光熔覆+应力消除”方案;针对机床行业精密主轴,定制“电刷镀+精密磨削”方案。某化工企业搅拌轴(直径180mm,腐蚀+磨损),茜萌定制锌铝涂层防腐+激光熔覆修复磨损,修复后轴体耐酸碱腐蚀,且抗磨损性能提升40%;某机床厂主轴(直径160mm,微划痕),定制电刷镀镍合金方案,修复后表面粗糙度达Ra0.4μm,机床加工精度恢复。定制化方案让修复效果更贴合行业需求...
-
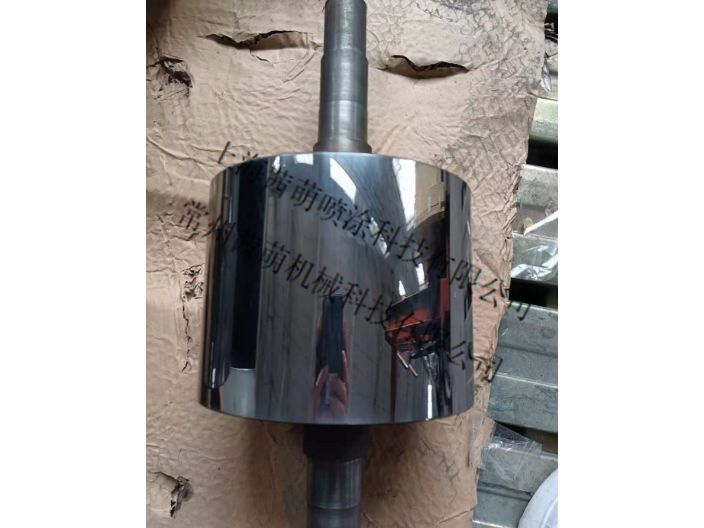 常州粉末轴修复加工
轴类零件在潮湿、含盐雾环境中易产生点蚀缺陷,电刷镀 - 封闭剂复合修复可实现尺寸恢复与长效防腐。先对轴表面点蚀区域预处理:用砂纸打磨去除腐蚀产物,盐酸溶液活化,确保点蚀坑内无残留杂质;再通过电刷镀沉积铜基过渡层(厚度 0.2-0.3mm)填充点蚀坑,后续叠加镍基耐磨镀层(厚度 0.5-0.8mm),恢复轴的尺寸精度;涂抹有机硅封闭剂,均匀覆盖镀层表面及微观孔隙,形成防护屏障。某船舶机械厂对 φ50mm 甲板机械轴(表面点蚀深度 0.3-0.5mm)进行修复,电刷镀选用 Cu-Ni 合金镀层,封闭处理后经 500 小时盐雾测试无新的点蚀产生,修复后轴的直线度误差≤0.01mm,装机后在海洋环境中...
-
南京表面轴修复粉末
精密电机轴(直径≤15mm、圆度要求≤0.003mm)因尺寸精度高、表面要求光洁,适合采用化学镀镍 - 抛光修复技术。化学镀镍无需外接电源,通过化学反应在轴表面沉积均匀的镍磷合金镀层(磷含量 8%-12%),镀层厚度可准确控制在 0.05-0.3mm,且无氢脆风险,适合高强度合金钢轴。修复流程:轴表面除油(超声波除油 15 分钟)、酸洗活化(稀硫酸溶液)、化学镀镍(镀液温度 85-90℃,时间 30-60 分钟)、后处理(水洗、烘干、精细抛光)。某微电机厂对 φ8mm 精密电机轴(磨损量 0.06mm)进行修复,化学镀镍镀层厚度 0.08mm,硬度达 HRC50-55,经 2000 目砂纸抛光...
-
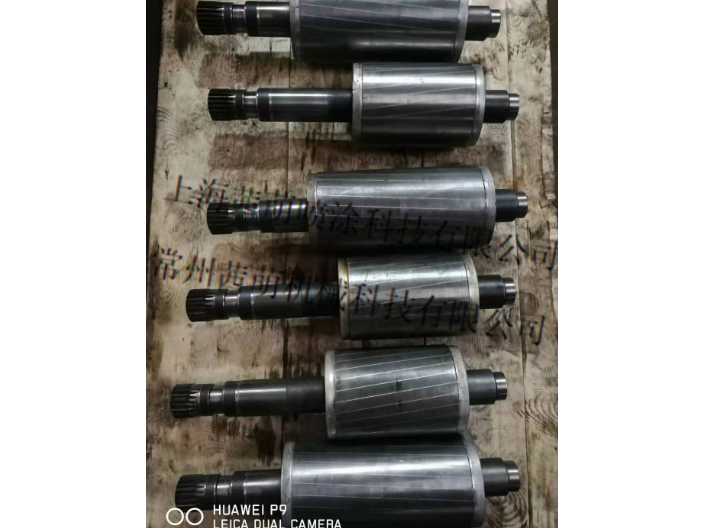 安徽绝缘轴修复
轴类零件的键槽(平键槽、花键槽)易因装配冲击、过载运行产生磨损、变形或崩角,修复需兼顾尺寸精度与装配兼容性。对于轻微磨损的键槽(磨损量≤0.2mm),可通过扩宽键槽(扩宽量≤0.5mm)并配套加大尺寸的键,恢复传动精度;对于严重变形或崩角的键槽,需先用电焊补焊损伤部位(选用与轴材质匹配的焊条,如 45 号钢轴用 J422 焊条),再通过铣削加工恢复键槽尺寸,键槽宽度公差控制在 H9 级,深度公差 ±0.02mm。某汽车零部件厂对变速箱输出轴(花键槽磨损 0.3mm)进行修复,补焊后采用数控铣床加工,花键齿形精度达 7 级,装配后与齿轮啮合间隙 0.03-0.05mm,传动效率无损失,运行 1 ...
-
 苏州超音速轴修复技术
镶套修复技术通过在轴磨损部位镶装金属套(如钢套、铜套),恢复轴的配合尺寸,适合轴径磨损量大(≥0.5mm)或轴材质强度不足的场景。修复流程:先对轴磨损部位机械加工(车削去除磨损层,直径缩小 2-5mm),根据加工后的轴径制作镶套(内孔与轴过盈配合,过盈量 0.02-0.05mm),将镶套加热(200-300℃)后压装在轴上,冷却后进行精加工(车削、磨削),使镶套外圆尺寸符合设计要求。某水泵厂对 φ60mm 水泵轴(磨损量 1mm)进行镶套修复,选用 45 号钢镶套,压装后磨削至 φ60mm,圆度误差≤0.01mm,镶套与轴的结合强度≥400MPa,装机运行后密封性能良好,无渗漏现象,修复成本但...
-
 奉贤区粉末轴修复设备
轴类零件(如传动轴、机床轴)因意外撞击、装配不当产生的弯曲变形(弯曲度≤0.2mm),可采用冷压校直 - 去应力退火复合工艺修复,兼顾精度与稳定性。先将轴置于高精度校直机上,通过百分表实时监测弯曲部位,在弯曲凸面施加冷压力(压力大小根据轴的材质与直径计算,碳钢轴压力 50-100MPa),保持压力 60-90 秒,初步校正直线度至 0.02mm 以内;校直后进行去应力退火处理,将轴放入退火炉,升温至 550-600℃,保温 2-3 小时,随炉冷却至室温,消除校直过程中产生的残余应力。某机械加工厂对 φ60mm 45 号钢传动轴(弯曲度 0.12mm)进行修复,冷压校直后直线度误差 0.015m...
-
盐城 碳化钨轴修复厂家
轴承位是轴类零件的易损部位,因轴承内圈与轴的过盈配合长期运转易出现磨损,电刷镀修复技术具有操作灵活、修复精度高的优势。修复前需对轴承位进行表面处理:先用砂纸(800-1200 目)打磨去除锈蚀和疲劳层,再用擦拭脱脂,采用电净处理(电压 12-15V,时间 30-60 秒),去除表面氧化膜并形成活化表面。电刷镀时选用镍基合金镀液(如 Ni-W-P 合金镀液),将镀笔(阳极)包裹脱脂棉蘸取镀液,在轴承位表面以 10-15mm/s 的速度往复移动,控制电流密度 15-25A/dm²,镀液温度 20-30℃。为保证镀层均匀,需分多次薄镀,每次镀层厚度控制在 5-10μm,每镀 3-5 次后进行一次清洗...
-
浙江轴修复厂商
轴类零件因长期运转易出现表面磨损、划痕等缺陷,激光熔覆技术是高效修复手段之一。该技术通过高能量激光束将合金粉末(如镍基、钴基合金)与轴表面快速熔化融合,形成厚度 0.5-5mm 的致密修复层,修复后表面硬度可达 HRC 50-65,耐磨性较原基材提升 3-5 倍。以电机主轴修复为例,若轴颈处出现 1-2mm 深度的磨损,先采用车床对磨损部位进行预处理,去除疲劳层并加工出粗糙表面(粗糙度 Ra 3.2-6.3μm),再通过激光熔覆设备按预设路径扫描,熔覆过程中需严格控制激光功率(1500-2000W)、扫描速度(5-10mm/s)及送粉量(10-20g/min),避免出现气孔、裂纹等缺陷。修复后...
-
长宁区防腐轴修复厂家
电弧喷涂轴修复:低成本高效的轴类维护选择上海茜萌的电弧喷涂轴修复技术,以“低成本+快速施工”为重心优势,适配泵轴、电机轴、减速器轴等中轻载轴类零件修复。该技术通过电弧将锌铝、不锈钢等金属丝熔化,经高压空气雾化后喷涂于轴损伤表面,形成致密涂层,涂层厚度可按需控制(0.1-5mm),且施工无需高温预热,避免轴体因高温变形。针对某化工厂泵轴(直径120mm,轴颈磨损1.5mm),茜萌团队现场施工6小时完成修复,喷涂不锈钢涂层后经精密磨削,轴颈尺寸公差控制在±0.01mm,涂层结合强度达30MPa,满足泵轴运行负载要求。修复后设备运行12个月无渗漏、无振动异常,修复成本为新轴的30%,且无需拆卸设备(...
-
绝缘轴修复施工
精密电机轴(直径≤15mm、圆度要求≤0.003mm)因尺寸精度高、表面要求光洁,适合采用化学镀镍 - 抛光修复技术。化学镀镍无需外接电源,通过化学反应在轴表面沉积均匀的镍磷合金镀层(磷含量 8%-12%),镀层厚度可准确控制在 0.05-0.3mm,且无氢脆风险,适合高强度合金钢轴。修复流程:轴表面除油(超声波除油 15 分钟)、酸洗活化(稀硫酸溶液)、化学镀镍(镀液温度 85-90℃,时间 30-60 分钟)、后处理(水洗、烘干、精细抛光)。某微电机厂对 φ8mm 精密电机轴(磨损量 0.06mm)进行修复,化学镀镍镀层厚度 0.08mm,硬度达 HRC50-55,经 2000 目砂纸抛光...
-
 黄浦区绝缘轴修复技术
镶套修复技术通过在轴磨损部位镶装金属套(如钢套、铜套),恢复轴的配合尺寸,适合轴径磨损量大(≥0.5mm)或轴材质强度不足的场景。修复流程:先对轴磨损部位机械加工(车削去除磨损层,直径缩小 2-5mm),根据加工后的轴径制作镶套(内孔与轴过盈配合,过盈量 0.02-0.05mm),将镶套加热(200-300℃)后压装在轴上,冷却后进行精加工(车削、磨削),使镶套外圆尺寸符合设计要求。某水泵厂对 φ60mm 水泵轴(磨损量 1mm)进行镶套修复,选用 45 号钢镶套,压装后磨削至 φ60mm,圆度误差≤0.01mm,镶套与轴的结合强度≥400MPa,装机运行后密封性能良好,无渗漏现象,修复成本但...
-
 南通等离子轴修复加工
电镀修复是传统轴修复技术,通过电解沉积金属层(如镀铬、镀锌)恢复轴的尺寸精度,适合中小型轴的轻微磨损修复(磨损量≤0.1mm)。镀铬修复镀层硬度高(HRC60-70)、耐磨性好,适合高速运转的轴类(如电机轴、齿轮轴);镀锌修复侧重防腐,适合在潮湿环境中使用的轴(如水泵轴)。修复前需严格控制表面预处理质量:化学除油(氢氧化钠 + 碳酸钠混合溶液)、电化学除油(电流密度 5-10A/dm²)、活化处理(硫酸溶液),确保轴表面无油污、氧化皮。电镀过程中控制电镀液温度(镀铬液 50-60℃,镀锌液 20-30℃)、电流密度与电镀时间,确保镀层均匀(厚度偏差≤±0.005mm)。某电机厂对 φ40mm ...
-
崇明区轴修复施工
大型轴类整体修复:重型设备的全尺寸再生服务上海茜萌针对大型轴类(长度≥5m、直径≥500mm,如风机主轴、汽轮机轴),提供“拆解-检测-修复-装配”全流程修复服务,解决大型轴更换难、成本高的痛点。修复前通过超声波探伤、硬度检测等手段评估轴体损伤,采用激光熔覆技术修复磨损、裂纹,熔覆层厚度可达10mm,且通过应力消除处理避免轴体变形;修复后经数控车床、磨床精密加工,确保轴体圆度、同轴度误差≤0.03mm。某电力公司风机主轴(长度8m,直径600mm,叶片端磨损3mm、轴肩裂纹50mm)经茜萌修复后,裂纹完全消除(探伤检测无缺陷),磨损部位熔覆层硬度达HRC50,设备重新投用后发电效率恢复至98%...
-
 宿迁轴修复报价
精密齿轮轴齿面因啮合传动易出现磨损、点蚀,等离子喷涂修复可快速恢复齿面尺寸和性能。修复前需对齿面进行预处理:先用喷砂设备(砂粒直径 0.1-0.3mm)对齿面进行喷砂粗化,表面粗糙度达 Ra 6.3-12.5μm,增强涂层附着力;再用压缩空气(压力 0.5-0.6MPa)吹净表面砂粒,用脱脂。等离子喷涂选用 WC-Co 合金粉末(粒度 50-100μm),喷涂参数控制为:电弧电压 60-80V,电流 400-600A,喷涂距离 100-150mm,送粉量 20-30g/min,喷涂角度 80°-90°。为保证涂层均匀,需分多次喷涂,每次涂层厚度 50-100μm,喷涂过程中需冷却齿面(采用压缩...
-
浦东新区超音速轴修复加工
轴类零件在潮湿、含盐雾环境中易产生点蚀缺陷,电刷镀 - 封闭剂复合修复可实现尺寸恢复与长效防腐。先对轴表面点蚀区域预处理:用砂纸打磨去除腐蚀产物,盐酸溶液活化,确保点蚀坑内无残留杂质;再通过电刷镀沉积铜基过渡层(厚度 0.2-0.3mm)填充点蚀坑,后续叠加镍基耐磨镀层(厚度 0.5-0.8mm),恢复轴的尺寸精度;涂抹有机硅封闭剂,均匀覆盖镀层表面及微观孔隙,形成防护屏障。某船舶机械厂对 φ50mm 甲板机械轴(表面点蚀深度 0.3-0.5mm)进行修复,电刷镀选用 Cu-Ni 合金镀层,封闭处理后经 500 小时盐雾测试无新的点蚀产生,修复后轴的直线度误差≤0.01mm,装机后在海洋环境中...
-
长宁区金属表面轴修复施工
大型轴类整体修复:重型设备的全尺寸再生服务上海茜萌针对大型轴类(长度≥5m、直径≥500mm,如风机主轴、汽轮机轴),提供“拆解-检测-修复-装配”全流程修复服务,解决大型轴更换难、成本高的痛点。修复前通过超声波探伤、硬度检测等手段评估轴体损伤,采用激光熔覆技术修复磨损、裂纹,熔覆层厚度可达10mm,且通过应力消除处理避免轴体变形;修复后经数控车床、磨床精密加工,确保轴体圆度、同轴度误差≤0.03mm。某电力公司风机主轴(长度8m,直径600mm,叶片端磨损3mm、轴肩裂纹50mm)经茜萌修复后,裂纹完全消除(探伤检测无缺陷),磨损部位熔覆层硬度达HRC50,设备重新投用后发电效率恢复至98%...
-
 徐汇区表面轴修复加工
激光熔覆轴修复:工业重轴的高精度再生方案上海茜萌喷涂科技的激光熔覆轴修复技术,专为电机轴、风机轴、轧机轴等工业重轴设计,以“高精度+强度高”解决轴类零件磨损、腐蚀、裂纹等问题。该技术采用高功率光纤激光器,将镍基、铁基等合金粉末准确熔覆于轴损伤表面,熔覆层与基体呈冶金结合,结合强度达500MPa以上,远超传统堆焊的机械结合效果;通过数控系统控制熔覆路径,精度可达±0.1mm,修复后轴的圆度、圆柱度误差≤0.02mm,完全满足设备装配要求。针对某钢铁厂轧机主轴(直径800mm,磨损深度2mm),茜萌团队用48小时完成修复,熔覆层硬度达HRC55-60,抗磨损性能较新轴提升30%,设备投用后运行18...
-
嘉定区陶瓷轴修复报价
B.用堆焊法修复:几乎所有的堆焊工艺都能用于轴颈的修复。堆焊后不进行机械加工的,堆焊层厚度应保持在1.5~2.0mm;若堆焊后仍需进行机械加工的,堆焊层厚度应比轴颈名义尺寸大2~3mm。堆焊后应进行热处理退火。C.用电镀或喷涂修复:当轴颈磨损量在0.4mm以下时,可用镀铬修复,但成本较高,只适于重要的轴。为降低成本,对于非重要的轴应用镀铁修复,用低温镀铁效果很好,原材料便宜,成本低,污染小,镀层厚度可达1.5mm,硬度较高。磨损量不大的也可用喷涂修复。上海茜萌轴修复用激光熔覆技术,准确填补磨损,硬度达 HRC55,与原轴性能一致。嘉定区陶瓷轴修复报价高分子复合材料(如环氧树脂基、聚氨酯基)因施...
-
连云港表面轴修复
农机传动轴的花键因频繁装卸和重载传动,易出现齿面磨损、齿顶变秃,热喷涂修复可快速恢复花键尺寸。修复前需对花键进行预处理:先用喷砂设备(金刚砂粒度 0.2-0.4mm)对花键表面喷砂,表面粗糙度达 Ra 10-20μm;再用脱脂,去除表面油污。热喷涂选用镍铬合金粉末(如 Ni-20Cr 粉末),采用火焰喷涂或电弧喷涂工艺,火焰喷涂参数:氧气压力 0.4-0.5MPa,乙炔压力 0.08-0.12MPa,喷涂距离 150-200mm;电弧喷涂参数:电压 24-30V,电流 150-200A,送丝速度 5-8m/min。喷涂时需沿花键齿面均匀喷涂,涂层厚度控制在 0.1-0.2mm,喷涂后采用喷丸强...
-
青浦区绝缘轴修复
轴承位是轴类零件的易损部位,因轴承内圈与轴的过盈配合长期运转易出现磨损,电刷镀修复技术具有操作灵活、修复精度高的优势。修复前需对轴承位进行表面处理:先用砂纸(800-1200 目)打磨去除锈蚀和疲劳层,再用擦拭脱脂,采用电净处理(电压 12-15V,时间 30-60 秒),去除表面氧化膜并形成活化表面。电刷镀时选用镍基合金镀液(如 Ni-W-P 合金镀液),将镀笔(阳极)包裹脱脂棉蘸取镀液,在轴承位表面以 10-15mm/s 的速度往复移动,控制电流密度 15-25A/dm²,镀液温度 20-30℃。为保证镀层均匀,需分多次薄镀,每次镀层厚度控制在 5-10μm,每镀 3-5 次后进行一次清洗...
-
静安区表面轴修复工艺
大型轴类整体修复:重型设备的全尺寸再生服务上海茜萌针对大型轴类(长度≥5m、直径≥500mm,如风机主轴、汽轮机轴),提供“拆解-检测-修复-装配”全流程修复服务,解决大型轴更换难、成本高的痛点。修复前通过超声波探伤、硬度检测等手段评估轴体损伤,采用激光熔覆技术修复磨损、裂纹,熔覆层厚度可达10mm,且通过应力消除处理避免轴体变形;修复后经数控车床、磨床精密加工,确保轴体圆度、同轴度误差≤0.03mm。某电力公司风机主轴(长度8m,直径600mm,叶片端磨损3mm、轴肩裂纹50mm)经茜萌修复后,裂纹完全消除(探伤检测无缺陷),磨损部位熔覆层硬度达HRC50,设备重新投用后发电效率恢复至98%...
-
江苏金属表面轴修复
大型轴类零件(如发电机轴、汽轮机轴,直径≥200mm)因断裂、严重磨损需采用焊接修复,焊接工艺需兼顾强度与变形控制。常用焊接方法为手工电弧焊或埋弧焊,焊条/焊丝需与轴材质匹配:45钢轴选用J507焊条,不锈钢轴选用A102焊条,耐热钢轴选用R307焊条。焊接前需对轴的破损部位进行预处理:断裂轴需先对接口进行开坡口(V型或X型坡口,角度60°-70°),确保焊透;磨损轴需打磨表面,去除氧化皮与油污。焊接时需采用多层多道焊,每层焊接厚度3-5mm,层间温度控制在200-300℃,避免高温导致轴变形;每焊完一道,需用小锤敲击焊缝,消除焊接应力。焊接后需进行热处理:将轴缓慢加热至600-650℃,保温...
-
崇明区特氟龙轴修复报价
喷涂修复技术(如电弧喷涂、等离子喷涂)通过将金属或陶瓷涂层喷涂在轴表面,实现尺寸恢复与性能提升,适合轴的磨损、腐蚀修复。电弧喷涂修复选用锌铝丝、不锈钢丝等喷涂材料,涂层厚度 0.1-2mm,硬度 HRC30-40,与基体结合强度≥20MPa,适合中低速轴(转速≤1500r/min);等离子喷涂选用陶瓷粉末(如 Al₂O₃、ZrO₂),涂层硬度 HRC60-70,耐磨性优异,适合高速、高负荷轴。修复前需对轴表面喷砂处理(砂粒粒径 0.5-1mm,喷砂压力 0.4-0.6MPa),使表面粗糙度 Ra=1.5-3.2μm,增强涂层附着力。某矿山机械对 φ180mm 破碎机轴(磨损量 2mm)进行等离...
-
崇明区超音速轴修复加工
农机传动轴的花键因频繁装卸和重载传动,易出现齿面磨损、齿顶变秃,热喷涂修复可快速恢复花键尺寸。修复前需对花键进行预处理:先用喷砂设备(金刚砂粒度 0.2-0.4mm)对花键表面喷砂,表面粗糙度达 Ra 10-20μm;再用脱脂,去除表面油污。热喷涂选用镍铬合金粉末(如 Ni-20Cr 粉末),采用火焰喷涂或电弧喷涂工艺,火焰喷涂参数:氧气压力 0.4-0.5MPa,乙炔压力 0.08-0.12MPa,喷涂距离 150-200mm;电弧喷涂参数:电压 24-30V,电流 150-200A,送丝速度 5-8m/min。喷涂时需沿花键齿面均匀喷涂,涂层厚度控制在 0.1-0.2mm,喷涂后采用喷丸强...
-
镇江等离子轴修复材料
电弧喷涂轴修复:低成本高效的轴类维护选择上海茜萌的电弧喷涂轴修复技术,以“低成本+快速施工”为重心优势,适配泵轴、电机轴、减速器轴等中轻载轴类零件修复。该技术通过电弧将锌铝、不锈钢等金属丝熔化,经高压空气雾化后喷涂于轴损伤表面,形成致密涂层,涂层厚度可按需控制(0.1-5mm),且施工无需高温预热,避免轴体因高温变形。针对某化工厂泵轴(直径120mm,轴颈磨损1.5mm),茜萌团队现场施工6小时完成修复,喷涂不锈钢涂层后经精密磨削,轴颈尺寸公差控制在±0.01mm,涂层结合强度达30MPa,满足泵轴运行负载要求。修复后设备运行12个月无渗漏、无振动异常,修复成本为新轴的30%,且无需拆卸设备(...
-
奉贤区电弧轴修复设备
高分子复合材料(如环氧树脂基、聚氨酯基)因施工便捷、耐腐蚀,成为轴类零件应急修复的推荐。这类材料无需复杂设备,通过涂抹、缠绕方式填充轴的磨损或划伤部位,固化后硬度可达邵氏 D85-95,抗压强度≥80MPa,与金属基体粘结强度≥15MPa。修复流程包括:表面处理(打磨去除油污锈蚀,露出金属本色)、调和材料(按比例混合 A、B 组分,搅拌均匀)、涂抹成型(用刮板将材料涂覆在缺陷处,压实排气)、固化养护(室温固化 24 小时或加热固化 6-8 小时)。某化工厂对泵轴(φ30mm,划伤深度 0.3mm)用环氧树脂基复合材料修复,修复后轴的表面粗糙度 Ra≤0.8μm,装机运行 3 个月无渗漏、无磨损...