标签列表 - 上海茜萌喷涂科技有限公司
-
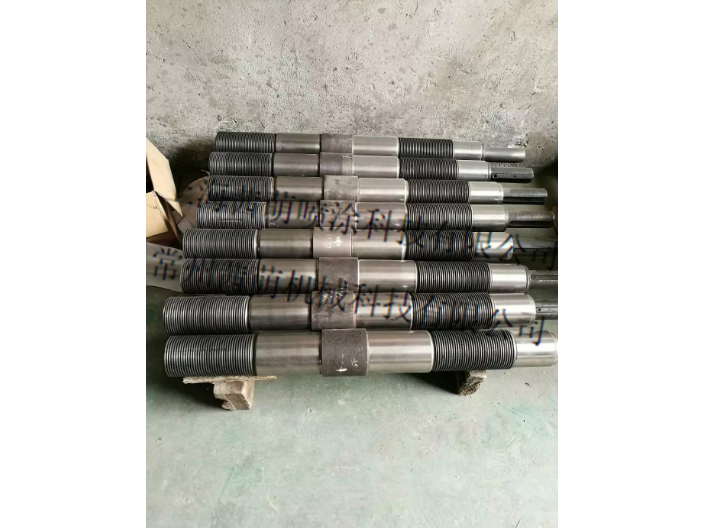 淮北陶瓷轴修复
轴类零件的键槽(平键槽、花键槽)易因装配冲击、过载运行产生磨损、变形或崩角,修复需兼顾尺寸精度与装配兼容性。对于轻微磨损的键槽(磨损量≤0.2mm),可通过扩宽键槽(扩宽量≤0.5mm)并配套加大尺寸的键,恢复传动精度;对于严重变形或崩角的键槽,需先用电焊补焊损伤部位(选用与轴材质匹配的焊条,如 45 号钢轴用 J422 焊条),再通过铣削加工恢复键槽尺寸,键槽宽度公差控制在 H9 级,深度公差 ±0.02mm。某汽车零部件厂对变速箱输出轴(花键槽磨损 0.3mm)进行修复,补焊后采用数控铣床加工,花键齿形精度达 7 级,装配后与齿轮啮合间隙 0.03-0.05mm,传动效率无损失,运行 1 ...
发布时间:2026.07.16 -
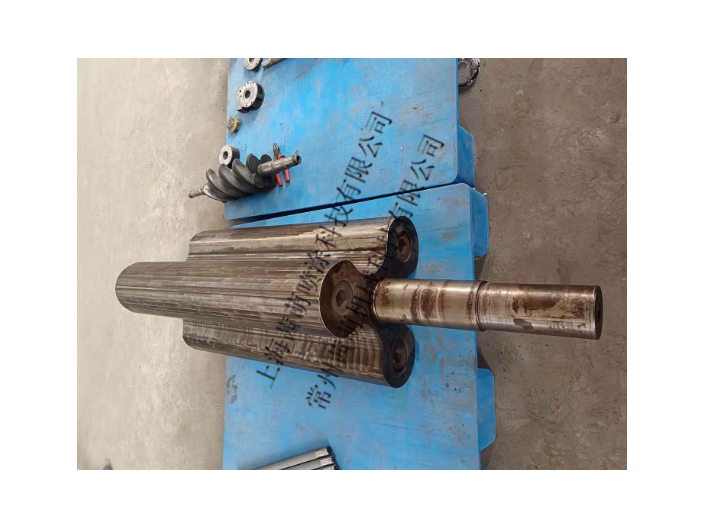 苏州等离子轴修复材料
轴类零件的键槽(平键槽、花键槽)易因装配冲击、过载运行产生磨损、变形或崩角,修复需兼顾尺寸精度与装配兼容性。对于轻微磨损的键槽(磨损量≤0.2mm),可通过扩宽键槽(扩宽量≤0.5mm)并配套加大尺寸的键,恢复传动精度;对于严重变形或崩角的键槽,需先用电焊补焊损伤部位(选用与轴材质匹配的焊条,如 45 号钢轴用 J422 焊条),再通过铣削加工恢复键槽尺寸,键槽宽度公差控制在 H9 级,深度公差 ±0.02mm。某汽车零部件厂对变速箱输出轴(花键槽磨损 0.3mm)进行修复,补焊后采用数控铣床加工,花键齿形精度达 7 级,装配后与齿轮啮合间隙 0.03-0.05mm,传动效率无损失,运行 1 ...
-
 松江区表面轴修复报价
电刷镀 - 激光重熔复合修复技术结合了电刷镀的快速成膜优势与激光重熔的高结合强度特点,适合高精度轴类零件的磨损修复。先通过电刷镀在轴磨损表面沉积 1-2mm 厚的镍基合金镀层,快速恢复基本尺寸;再用高能量激光束(功率 2-3kW)对镀层进行重熔处理,激光扫描速度 8-12mm/s,使镀层与轴基体形成冶金结合,消除电刷镀镀层的孔隙缺陷。某精密仪器厂对 φ25mm 传感器轴(磨损量 0.8mm)进行复合修复,电刷镀阶段选用 Ni-W-P 合金镀层,激光重熔后镀层硬度达 HRC62-65,结合强度≥400MPa,修复后轴的圆度误差≤0.006mm,表面粗糙度 Ra≤0.3μm。该技术既解决了单一电刷...
-
合肥粉末轴修复
花键轴 1)花键轴的花键部分,对两支承轴颈的同轴度误差超过0.05mm时,应校直。2)花键定心直径的间隙配合降低到E8时应加修复,降低到E8,E9,应更换。3)花键侧面对定心直径中心线的对称度误差超过GB1144-87所规定的数值50%时,应加修复。4)非键侧定心的花键,其侧面有***凸台而影响平稳滑动时,应修复平滑,修理后配合间隙超过0.15mm(对于键宽6~10mm)时应换新件.5、光杠1)光杠的直线度误差超过0.1mm/1000mm时,应该校直(不包括自重而引起的下垂)。2)光杠的外径在有效长度上应该一致,其圆柱度误差超过下列数值应该修复:外径(mm)圆柱度误差(mm)Ф180...
-
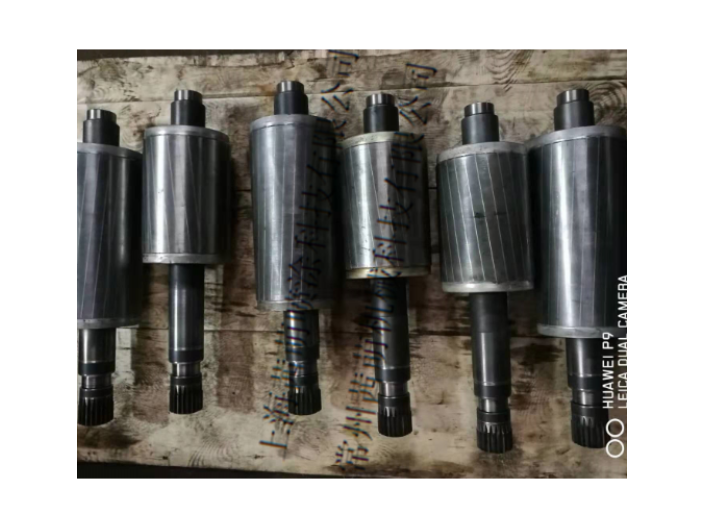 南通表面轴修复材料
农机传动轴的花键因频繁装卸和重载传动,易出现齿面磨损、齿顶变秃,热喷涂修复可快速恢复花键尺寸。修复前需对花键进行预处理:先用喷砂设备(金刚砂粒度 0.2-0.4mm)对花键表面喷砂,表面粗糙度达 Ra 10-20μm;再用脱脂,去除表面油污。热喷涂选用镍铬合金粉末(如 Ni-20Cr 粉末),采用火焰喷涂或电弧喷涂工艺,火焰喷涂参数:氧气压力 0.4-0.5MPa,乙炔压力 0.08-0.12MPa,喷涂距离 150-200mm;电弧喷涂参数:电压 24-30V,电流 150-200A,送丝速度 5-8m/min。喷涂时需沿花键齿面均匀喷涂,涂层厚度控制在 0.1-0.2mm,喷涂后采用喷丸强...
-
 常州表面轴修复报价
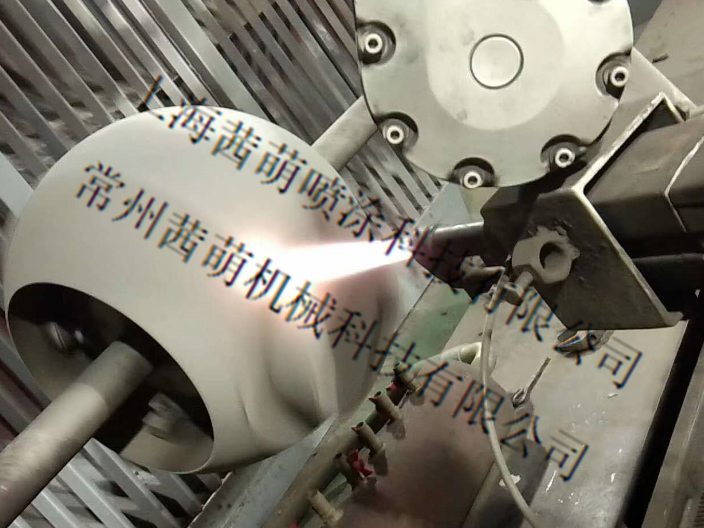
轴修复后需通过多面检测与性能验证,确保修复质量符合使用要求。重心检测项目包括:尺寸精度(轴颈直径、圆度、圆柱度),采用千分尺、圆度仪测量,修复后尺寸偏差需控制在原设计公差范围内(如 IT6 级轴径公差≤0.016mm);表面质量(表面粗糙度、涂层结合力),表面粗糙度用粗糙度仪测量(Ra≤0.8μm,精密轴 Ra≤0.2μm),涂层结合力用划格法(划格间距 1mm,附着力等级≤1 级)或拉伸试验(结合力≥30MPa)检测;力学性能(硬度、抗拉强度),硬度用洛氏硬度计测量(修复层硬度需满足设计要求,如耐磨轴 HRC 50-65),抗拉强度通过拉伸试样测试(修复部位抗拉强度需达到基材的 80% 以上...
-
安徽防腐轴修复施工
精密轴类修复后的精度检测:确保修复质量的全流程管控上海茜萌轴修复服务注重“修复+检测”闭环,修复后通过高精度检测设备(如三坐标测量仪、圆度仪、超声波探伤仪)对轴体进行全维度检测,确保质量达标。三坐标测量仪精度达±0.001mm,检测轴体尺寸、位置公差(如同轴度、垂直度);圆度仪检测轴颈圆度误差,确保≤0.005mm;超声波探伤仪检测内部缺陷(如裂纹、未熔合),确保无隐藏问题。某汽车零部件厂机床主轴修复后,经三坐标检测,主轴锥孔跳动从0.02mm降至0.003mm,轴颈圆柱度0.002mm,完全满足精密加工要求;超声波探伤显示熔覆层无气孔、裂纹,结合良好。检测报告实时交付客户,实现修复质量可视化...
-
镇江绝缘轴修复厂商
裂纹轴修复:保障轴体结构安全的重心技术上海茜萌针对轴类裂纹(如轴颈、轴肩、键槽处裂纹),采用“裂纹检测-开坡口-焊接/熔覆-应力消除”的修复流程,确保裂纹完全消除,恢复轴体结构强度。对于浅裂纹(深度≤2mm),采用激光熔覆填补,热影响区小(≤1mm),避免轴体变形;对于深裂纹(深度>2mm),采用氩弧焊开坡口后焊接,配合焊后应力退火,消除焊接应力。某重工企业电机轴(直径250mm,轴肩裂纹深度3mm)经修复后,超声波探伤显示裂纹完全闭合,轴体抗拉强度恢复至原材质的95%,设备运行时扭矩传递稳定(最大扭矩1500N・m无异常)。修复后跟踪12个月无裂纹扩展,较更换新轴节省成本70%,避免了因轴体...
-
衢州金属表面轴修复
精密电机轴(直径≤15mm、圆度要求≤0.003mm)因尺寸精度高、表面要求光洁,适合采用化学镀镍 - 抛光修复技术。化学镀镍无需外接电源,通过化学反应在轴表面沉积均匀的镍磷合金镀层(磷含量 8%-12%),镀层厚度可准确控制在 0.05-0.3mm,且无氢脆风险,适合高强度合金钢轴。修复流程:轴表面除油(超声波除油 15 分钟)、酸洗活化(稀硫酸溶液)、化学镀镍(镀液温度 85-90℃,时间 30-60 分钟)、后处理(水洗、烘干、精细抛光)。某微电机厂对 φ8mm 精密电机轴(磨损量 0.06mm)进行修复,化学镀镍镀层厚度 0.08mm,硬度达 HRC50-55,经 2000 目砂纸抛光...
-
黄浦区陶瓷轴修复报价
金属轴类零件(如电机轴、传动轴)在长期运转中易因摩擦产生磨损,电刷镀修复是高效解决方案。该技术通过电解作用,将金属镀层(如镍基、铜基合金)沉积在轴磨损表面,镀层厚度可准确控制在 0.01-0.5mm,满足不同修复需求。修复前需对轴表面预处理:除油(用碱性除油剂浸泡 15-20 分钟)、除锈(盐酸溶液酸洗)、粗化(砂纸打磨至 Ra=0.8-1.2μm),确保镀层与基体结合牢固。某机械厂对 φ50mm 电机轴(磨损量 0.2mm)进行电刷镀修复,选用镍钨合金镀层,硬度达 HRC55-60,与基体结合强度≥350MPa,修复后轴的圆度误差≤0.01mm,装机运行 6 个月无异常,较更换新轴成本降低 ...
-
 安徽表面轴修复厂商
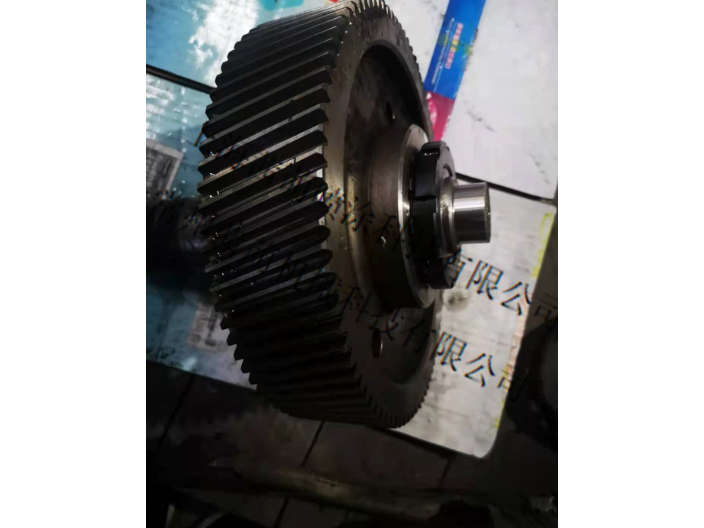
高分子复合材料(如环氧树脂基、聚氨酯基)因施工便捷、耐腐蚀,成为轴类零件应急修复的推荐。这类材料无需复杂设备,通过涂抹、缠绕方式填充轴的磨损或划伤部位,固化后硬度可达邵氏 D85-95,抗压强度≥80MPa,与金属基体粘结强度≥15MPa。修复流程包括:表面处理(打磨去除油污锈蚀,露出金属本色)、调和材料(按比例混合 A、B 组分,搅拌均匀)、涂抹成型(用刮板将材料涂覆在缺陷处,压实排气)、固化养护(室温固化 24 小时或加热固化 6-8 小时)。某化工厂对泵轴(φ30mm,划伤深度 0.3mm)用环氧树脂基复合材料修复,修复后轴的表面粗糙度 Ra≤0.8μm,装机运行 3 个月无渗漏、无磨损...
-
静安区陶瓷轴修复
裂纹轴修复:保障轴体结构安全的重心技术上海茜萌针对轴类裂纹(如轴颈、轴肩、键槽处裂纹),采用“裂纹检测-开坡口-焊接/熔覆-应力消除”的修复流程,确保裂纹完全消除,恢复轴体结构强度。对于浅裂纹(深度≤2mm),采用激光熔覆填补,热影响区小(≤1mm),避免轴体变形;对于深裂纹(深度>2mm),采用氩弧焊开坡口后焊接,配合焊后应力退火,消除焊接应力。某重工企业电机轴(直径250mm,轴肩裂纹深度3mm)经修复后,超声波探伤显示裂纹完全闭合,轴体抗拉强度恢复至原材质的95%,设备运行时扭矩传递稳定(最大扭矩1500N・m无异常)。修复后跟踪12个月无裂纹扩展,较更换新轴节省成本70%,避免了因轴体...
-
奉贤区等离子轴修复施工
花键轴 1)花键轴的花键部分,对两支承轴颈的同轴度误差超过0.05mm时,应校直。2)花键定心直径的间隙配合降低到E8时应加修复,降低到E8,E9,应更换。3)花键侧面对定心直径中心线的对称度误差超过GB1144-87所规定的数值50%时,应加修复。4)非键侧定心的花键,其侧面有***凸台而影响平稳滑动时,应修复平滑,修理后配合间隙超过0.15mm(对于键宽6~10mm)时应换新件.5、光杠1)光杠的直线度误差超过0.1mm/1000mm时,应该校直(不包括自重而引起的下垂)。2)光杠的外径在有效长度上应该一致,其圆柱度误差超过下列数值应该修复:外径(mm)圆柱度误差(mm)Ф180...
-
 普陀区金属表面轴修复报价
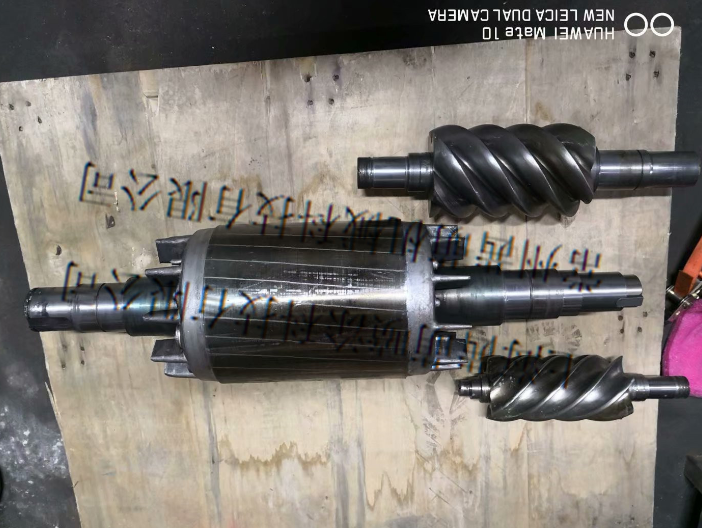
精密齿轮轴齿面因啮合传动易出现磨损、点蚀,等离子喷涂修复可快速恢复齿面尺寸和性能。修复前需对齿面进行预处理:先用喷砂设备(砂粒直径 0.1-0.3mm)对齿面进行喷砂粗化,表面粗糙度达 Ra 6.3-12.5μm,增强涂层附着力;再用压缩空气(压力 0.5-0.6MPa)吹净表面砂粒,用脱脂。等离子喷涂选用 WC-Co 合金粉末(粒度 50-100μm),喷涂参数控制为:电弧电压 60-80V,电流 400-600A,喷涂距离 100-150mm,送粉量 20-30g/min,喷涂角度 80°-90°。为保证涂层均匀,需分多次喷涂,每次涂层厚度 50-100μm,喷涂过程中需冷却齿面(采用压缩...
-
连云港金属表面轴修复
轴类零件因长期运转易出现表面磨损、划痕等缺陷,激光熔覆技术是高效修复手段之一。该技术通过高能量激光束将合金粉末(如镍基、钴基合金)与轴表面快速熔化融合,形成厚度 0.5-5mm 的致密修复层,修复后表面硬度可达 HRC 50-65,耐磨性较原基材提升 3-5 倍。以电机主轴修复为例,若轴颈处出现 1-2mm 深度的磨损,先采用车床对磨损部位进行预处理,去除疲劳层并加工出粗糙表面(粗糙度 Ra 3.2-6.3μm),再通过激光熔覆设备按预设路径扫描,熔覆过程中需严格控制激光功率(1500-2000W)、扫描速度(5-10mm/s)及送粉量(10-20g/min),避免出现气孔、裂纹等缺陷。修复后...
-
扬州陶瓷轴修复技术
焊补修复适用于轴类零件的严重磨损、裂纹、缺肉等缺陷,常用焊接方法包括氩弧焊、气保焊、手工电弧焊。氩弧焊焊补精度高、热影响区小(宽度≤2mm),适合不锈钢、合金钢轴;气保焊效率高,适合碳钢轴的大面积焊补;手工电弧焊适合现场应急修复。焊补前需对缺陷部位清理(用角磨机打磨去除裂纹、疲劳层),裂纹轴需钻止裂孔(直径 3-5mm)防止裂纹扩展;焊补时控制焊接电流(氩弧焊 80-150A,气保焊 120-200A)与焊接速度(5-10mm/s),采用多层多道焊,每道焊缝焊接后锤击消除应力。某重型机械厂对 φ300mm 轧机轴(缺肉 5mm+2mm 深裂纹)进行氩弧焊焊补,选用 ER50-6 焊丝,焊后进行...
-
 江苏金属表面轴修复技术
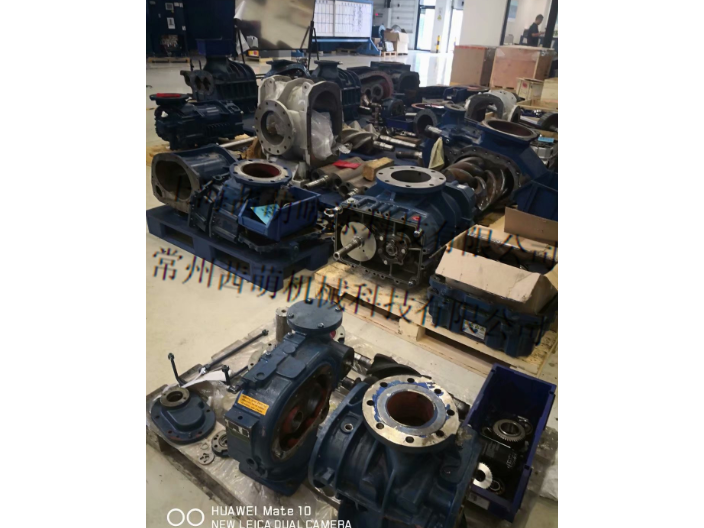
轴的轴承位因接触水汽、腐蚀性介质易发生腐蚀(如点蚀、锈蚀),电刷镀技术适合现场快速修复。该技术以轴为阴极,镀笔(包裹石墨阳极)为阳极,蘸取镀液(如镍钨合金镀液、快速镍镀液),通过10-25V直流电压使镀液中的金属离子在轴表面沉积形成镀层,镀层厚度可控制在0.01-0.5mm,修复精度达0.005mm。修复流程需严格把控:首先用脱脂棉蘸清洗腐蚀部位,去除油污;再用砂纸(从80目到800目)逐级打磨,消除腐蚀坑;接着进行活化处理(用10%盐酸溶液浸泡30秒),去除表面钝化膜;进行电刷镀,镀笔移动速度保持10-15cm/min,确保镀层均匀。某化工企业对泵轴轴承位的点蚀缺陷(比较大深度0.3mm)进...
-
盐城粉末轴修复
精密轴类零件(如机床主轴、仪器仪表轴,精度等级IT5-IT7)因微小磨损、划痕导致精度下降,需通过研磨抛光修复恢复精度。研磨采用研磨剂(如金刚石研磨膏、碳化硅研磨粉)与研磨工具(如铸铁研磨环、铜研磨盘),通过手工或机械方式对轴表面进行微量切削(去除量0.001-0.01mm),降低表面粗糙度、提升圆度。抛光则采用抛光剂(如氧化铬、氧化铝)与抛光布(如羊毛毡、丝绸),进一步细化表面微观形貌,使表面粗糙度Ra≤0.05μm。修复时需严格控制研磨压力(0.1-0.3MPa)与转速(100-300r/min),避免压力过大导致轴变形;每研磨一段时间需用千分尺、圆度仪测量轴的尺寸与圆度,确保修复精度。某...
-
泰州陶瓷轴修复报价
轴类零件的小面积破损(如键槽磨损、局部裂纹)可采用粘接修复技术,适合应急维修或低载荷场景。常用粘接剂为环氧树脂胶、厌氧胶或结构胶,其中结构胶(如丙烯酸酯结构胶)粘结强度高(剪切强度≥20MPa),耐温范围-50℃-150℃,适合多数金属轴修复。修复步骤:先用砂纸打磨破损部位,增大粘结面积;用清洗表面,去除油污;按比例混合粘接剂(如A:B=1:1),均匀涂抹在破损处,确保粘接剂填满缝隙;用夹具固定轴,在室温下固化(固化时间24小时)或加热固化(60℃固化2小时);固化后用砂纸打磨多余粘接剂,使其与轴表面平齐。某农机修理厂对拖拉机半轴键槽的磨损(深度0.5mm)进行结构胶粘接修复,选用金属修补剂(...
-
 无锡金属表面轴修复技术
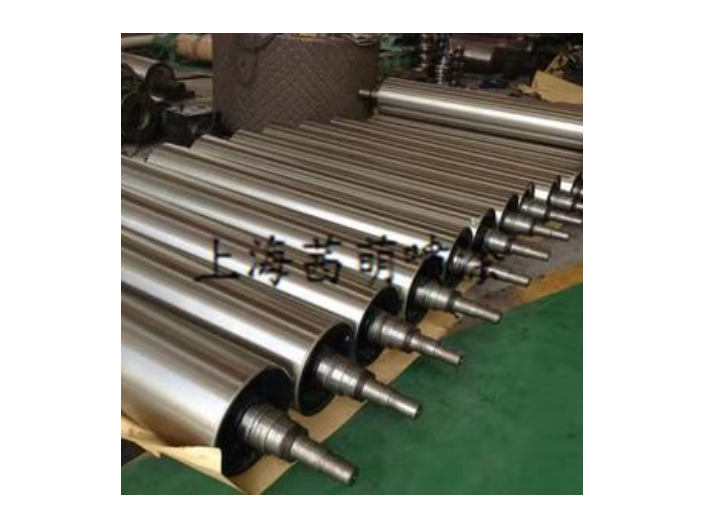
金属轴类零件(如电机轴、传动轴)在长期运转中易因摩擦产生磨损,电刷镀修复是高效解决方案。该技术通过电解作用,将金属镀层(如镍基、铜基合金)沉积在轴磨损表面,镀层厚度可准确控制在 0.01-0.5mm,满足不同修复需求。修复前需对轴表面预处理:除油(用碱性除油剂浸泡 15-20 分钟)、除锈(盐酸溶液酸洗)、粗化(砂纸打磨至 Ra=0.8-1.2μm),确保镀层与基体结合牢固。某机械厂对 φ50mm 电机轴(磨损量 0.2mm)进行电刷镀修复,选用镍钨合金镀层,硬度达 HRC55-60,与基体结合强度≥350MPa,修复后轴的圆度误差≤0.01mm,装机运行 6 个月无异常,较更换新轴成本降低 ...
-
上海金属表面轴修复工艺
B.用堆焊法修复:几乎所有的堆焊工艺都能用于轴颈的修复。堆焊后不进行机械加工的,堆焊层厚度应保持在1.5~2.0mm;若堆焊后仍需进行机械加工的,堆焊层厚度应比轴颈名义尺寸大2~3mm。堆焊后应进行热处理退火。C.用电镀或喷涂修复:当轴颈磨损量在0.4mm以下时,可用镀铬修复,但成本较高,只适于重要的轴。为降低成本,对于非重要的轴应用镀铁修复,用低温镀铁效果很好,原材料便宜,成本低,污染小,镀层厚度可达1.5mm,硬度较高。磨损量不大的也可用喷涂修复。轴修复的原理是什么?上海茜萌告诉您。上海金属表面轴修复工艺纳米复合涂层修复技术将纳米材料(如纳米 Al₂O₃、纳米 SiC)融入涂层,提升修复层...
-
 金山区轴修复粉末
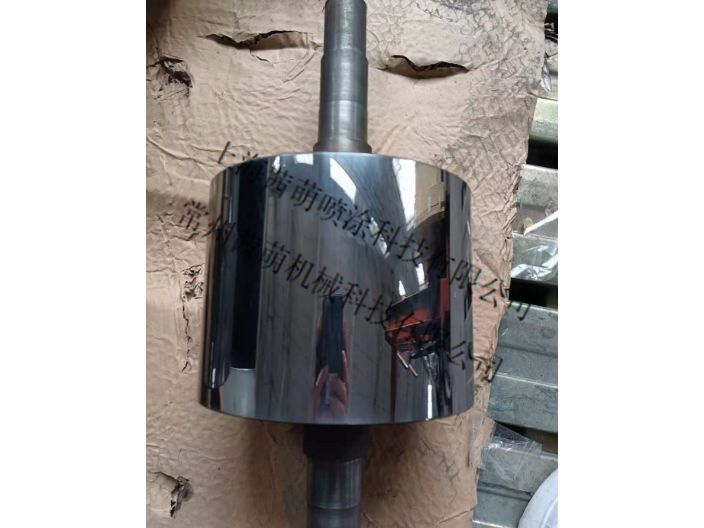
激光熔覆修复技术凭借高精度、高结合强度优势,广泛应用于重型机械轴(如风机轴、机床主轴)的修复。该工艺利用高能量激光束(功率 1-5kW)将合金粉末(如铁基、钴基粉末)与轴表面薄层同时熔化,形成冶金结合的熔覆层,熔覆层厚度 0.1-5mm,可修复较大磨损量。修复前需通过超声波检测定位缺陷(如裂纹、磨损区域),用机械加工去除疲劳层(深度 0.5-1mm);修复中控制激光扫描速度(5-15mm/s)与粉末送粉量(20-50g/min),避免产生气孔、裂纹。某风电企业对 φ200mm 风机主轴(磨损量 1.5mm+3mm 深裂纹)进行激光熔覆修复,选用铁基合金粉末,熔覆层硬度 HRC45-50,修复后...
-
虹口区陶瓷轴修复材料
小型精密轴(如电机转子轴、仪表轴,直径≤20mm)因尺寸小、精度要求高(圆度≤0.005mm),适合采用微弧氧化修复技术。该技术在电解质溶液中(如硅酸盐、磷酸盐溶液)通过高压脉冲电流使轴表面形成陶瓷氧化膜(厚度 5-50μm),氧化膜硬度达 HV800-1200,耐磨损、耐腐蚀,且不影响轴的尺寸精度。修复流程:轴表面除油(超声波除油 10 分钟)、碱洗(氢氧化钠溶液)、微弧氧化处理(电压 300-500V,时间 15-30 分钟)、封闭处理(硅烷偶联剂浸泡 5 分钟)。某电子厂对 φ8mm 电机转子轴(表面划伤 0.02mm)进行微弧氧化修复,修复后轴的表面粗糙度 Ra≤0.2μm,圆度误差 ...
-
丽水特氟龙轴修复
轴类零件的键槽(平键槽、花键槽)易因装配冲击、过载运行产生磨损、变形或崩角,修复需兼顾尺寸精度与装配兼容性。对于轻微磨损的键槽(磨损量≤0.2mm),可通过扩宽键槽(扩宽量≤0.5mm)并配套加大尺寸的键,恢复传动精度;对于严重变形或崩角的键槽,需先用电焊补焊损伤部位(选用与轴材质匹配的焊条,如 45 号钢轴用 J422 焊条),再通过铣削加工恢复键槽尺寸,键槽宽度公差控制在 H9 级,深度公差 ±0.02mm。某汽车零部件厂对变速箱输出轴(花键槽磨损 0.3mm)进行修复,补焊后采用数控铣床加工,花键齿形精度达 7 级,装配后与齿轮啮合间隙 0.03-0.05mm,传动效率无损失,运行 1 ...
-
长宁区粉末轴修复材料
高分子复合材料轴修复:现场应急的轴类抢修方案上海茜萌的高分子复合材料轴修复技术,以“现场施工+快速固化”为重心,适配突发故障的轴类零件(如电机轴、风机轴)应急修复,无需专业设备即可完成操作。该技术采用强度高高分子复合材料(如环氧树脂基),通过表面处理、涂抹复合材料、塑形固化等步骤,2-4小时即可完成修复,复合材料与轴体结合强度达25MPa,且具备良好的耐磨性与耐腐蚀性。某食品厂电机轴(直径80mm,轴肩磨损2mm)突发故障,茜萌团队2小时内抵达现场,采用复合材料修复后,设备当天即可投产,修复后运行6个月无异常。该技术无需拆卸电机(传统更换需拆电机、找正,耗时3天),且修复成本1500元,较更换...
-
淮安金属轴修复报价
精密轴类零件(如机床主轴、仪器仪表轴,精度等级IT5-IT7)因微小磨损、划痕导致精度下降,需通过研磨抛光修复恢复精度。研磨采用研磨剂(如金刚石研磨膏、碳化硅研磨粉)与研磨工具(如铸铁研磨环、铜研磨盘),通过手工或机械方式对轴表面进行微量切削(去除量0.001-0.01mm),降低表面粗糙度、提升圆度。抛光则采用抛光剂(如氧化铬、氧化铝)与抛光布(如羊毛毡、丝绸),进一步细化表面微观形貌,使表面粗糙度Ra≤0.05μm。修复时需严格控制研磨压力(0.1-0.3MPa)与转速(100-300r/min),避免压力过大导致轴变形;每研磨一段时间需用千分尺、圆度仪测量轴的尺寸与圆度,确保修复精度。某...
-
常州 碳化钨轴修复设备
轴的轴承位因接触水汽、腐蚀性介质易发生腐蚀(如点蚀、锈蚀),电刷镀技术适合现场快速修复。该技术以轴为阴极,镀笔(包裹石墨阳极)为阳极,蘸取镀液(如镍钨合金镀液、快速镍镀液),通过10-25V直流电压使镀液中的金属离子在轴表面沉积形成镀层,镀层厚度可控制在0.01-0.5mm,修复精度达0.005mm。修复流程需严格把控:首先用脱脂棉蘸清洗腐蚀部位,去除油污;再用砂纸(从80目到800目)逐级打磨,消除腐蚀坑;接着进行活化处理(用10%盐酸溶液浸泡30秒),去除表面钝化膜;进行电刷镀,镀笔移动速度保持10-15cm/min,确保镀层均匀。某化工企业对泵轴轴承位的点蚀缺陷(比较大深度0.3mm)进...
-
 无锡等离子轴修复施工
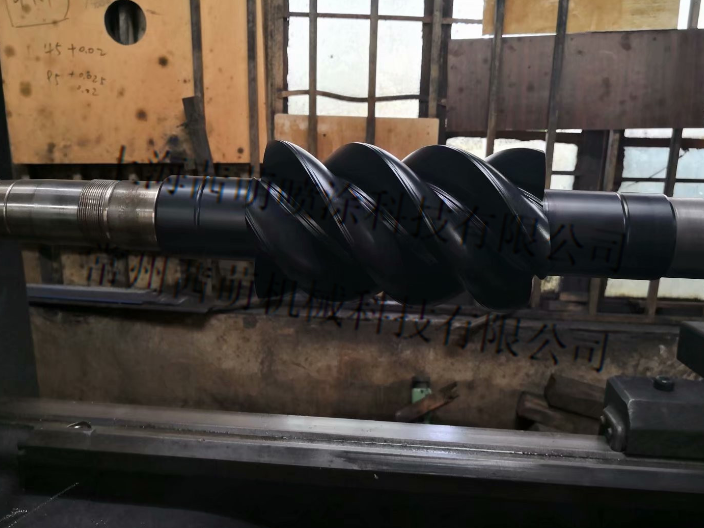
轴类零件在安装、运输或运行中易因受力不均产生弯曲变形,校直修复是恢复其直线度的关键。常用校直方法包括机械校直(压力机校直)、火焰校直、冷作校直,需根据轴的材质(碳钢、合金钢)与弯曲程度选择。机械校直适合中碳钢轴(如 45 号钢轴),将轴置于压力机工作台,在弯曲凸面施加压力(压力大小根据轴径与弯曲度计算),保持 30-60 秒,反复调整直至直线度达标;火焰校直适合合金钢轴,用氧乙炔火焰加热弯曲凸面(加热温度 600-800℃,局部加热范围≤轴周长的 1/3),利用热胀冷缩实现校直。某机床厂对 φ80mm 机床主轴(弯曲度 0.15mm)进行机械校直,通过百分表实时监测,较终直线度误差控制在 0....
-
宝山区 碳化钨轴修复加工
激光熔覆轴修复:工业重轴的高精度再生方案上海茜萌喷涂科技的激光熔覆轴修复技术,专为电机轴、风机轴、轧机轴等工业重轴设计,以“高精度+强度高”解决轴类零件磨损、腐蚀、裂纹等问题。该技术采用高功率光纤激光器,将镍基、铁基等合金粉末准确熔覆于轴损伤表面,熔覆层与基体呈冶金结合,结合强度达500MPa以上,远超传统堆焊的机械结合效果;通过数控系统控制熔覆路径,精度可达±0.1mm,修复后轴的圆度、圆柱度误差≤0.02mm,完全满足设备装配要求。针对某钢铁厂轧机主轴(直径800mm,磨损深度2mm),茜萌团队用48小时完成修复,熔覆层硬度达HRC55-60,抗磨损性能较新轴提升30%,设备投用后运行18...
-
嘉定区电弧轴修复技术
农机传动轴的花键因频繁装卸和重载传动,易出现齿面磨损、齿顶变秃,热喷涂修复可快速恢复花键尺寸。修复前需对花键进行预处理:先用喷砂设备(金刚砂粒度 0.2-0.4mm)对花键表面喷砂,表面粗糙度达 Ra 10-20μm;再用脱脂,去除表面油污。热喷涂选用镍铬合金粉末(如 Ni-20Cr 粉末),采用火焰喷涂或电弧喷涂工艺,火焰喷涂参数:氧气压力 0.4-0.5MPa,乙炔压力 0.08-0.12MPa,喷涂距离 150-200mm;电弧喷涂参数:电压 24-30V,电流 150-200A,送丝速度 5-8m/min。喷涂时需沿花键齿面均匀喷涂,涂层厚度控制在 0.1-0.2mm,喷涂后采用喷丸强...