商机详情 -
丽水特氟龙轴修复
轴类零件的键槽(平键槽、花键槽)易因装配冲击、过载运行产生磨损、变形或崩角,修复需兼顾尺寸精度与装配兼容性。对于轻微磨损的键槽(磨损量≤0.2mm),可通过扩宽键槽(扩宽量≤0.5mm)并配套加大尺寸的键,恢复传动精度;对于严重变形或崩角的键槽,需先用电焊补焊损伤部位(选用与轴材质匹配的焊条,如 45 号钢轴用 J422 焊条),再通过铣削加工恢复键槽尺寸,键槽宽度公差控制在 H9 级,深度公差 ±0.02mm。某汽车零部件厂对变速箱输出轴(花键槽磨损 0.3mm)进行修复,补焊后采用数控铣床加工,花键齿形精度达 7 级,装配后与齿轮啮合间隙 0.03-0.05mm,传动效率无损失,运行 1 万公里无异常。键槽修复后需进行配合间隙检测,确保与键的配合符合设计要求,避免传动打滑或应力集中。轴修复的重要组成部分。丽水特氟龙轴修复
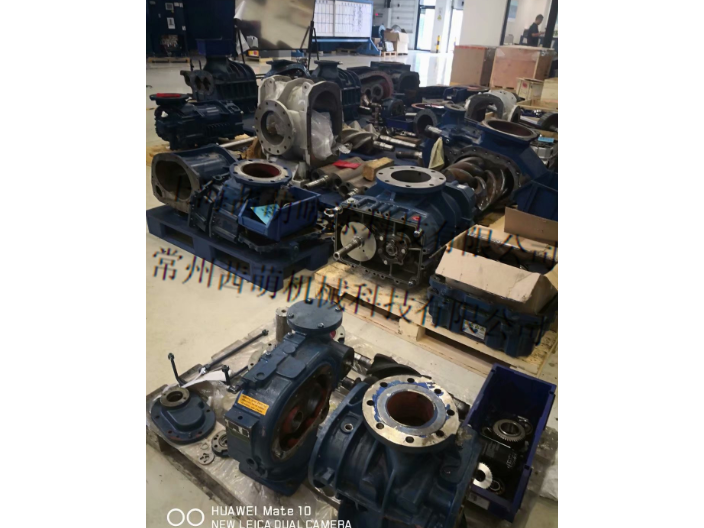
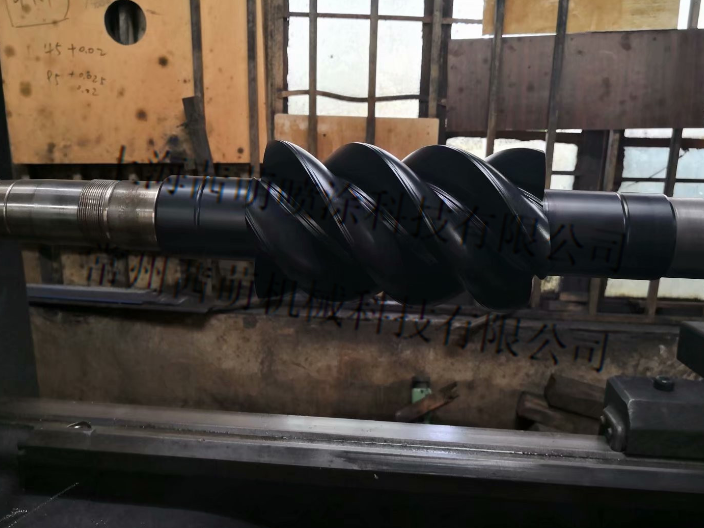
轴修复后需通过多面检测与性能验证,确保修复质量符合使用要求。重心检测项目包括:尺寸精度(轴颈直径、圆度、圆柱度),采用千分尺、圆度仪测量,修复后尺寸偏差需控制在原设计公差范围内(如 IT6 级轴径公差≤0.016mm);表面质量(表面粗糙度、涂层结合力),表面粗糙度用粗糙度仪测量(Ra≤0.8μm,精密轴 Ra≤0.2μm),涂层结合力用划格法(划格间距 1mm,附着力等级≤1 级)或拉伸试验(结合力≥30MPa)检测;力学性能(硬度、抗拉强度),硬度用洛氏硬度计测量(修复层硬度需满足设计要求,如耐磨轴 HRC 50-65),抗拉强度通过拉伸试样测试(修复部位抗拉强度需达到基材的 80% 以上);运行性能(振动、噪音、温升),装机后用振动分析仪、噪音计、红外测温仪检测,振动加速度≤1.5mm/s²,运行噪音≤75dB,电机温升≤40℃。某汽车零部件厂对修复后的电机轴进行检测,轴颈直径偏差 0.005mm,圆度 0.003mm,表面粗糙度 Ra 0.4μm,涂层结合力 1 级,硬度 HRC 55,装机运行 24 小时后,振动加速度 0.8mm/s²,噪音 70dB,温升 35℃,所有指标均符合标准,判定修复合格。轴修复后的检测需形成完整报告,记录检测项目、数据、仪器型号及操作人员,为后续维护提供依据。浙江防腐轴修复粉末上海茜萌轴修复采用激光熔覆技术,准确填补磨损部位,硬度达 HRC55,与原轴性能一致。
液压油缸活塞杆因频繁伸缩易出现镀铬层磨损、剥落,导致密封失效、漏油,电镀铬修复是主流解决方案。修复流程需先对活塞杆表面进行脱脂处理,采用碱性脱脂剂(如氢氧化钠溶液)浸泡 30 分钟,去除油污后用清水冲洗;再进行酸洗除锈,使用 10%-15% 的盐酸溶液浸泡 15-20 分钟,去除表面氧化皮,酸洗后立即用中和液(5% 碳酸钠溶液)中和至 pH 值 7-8。预处理完成后,采用硬铬电镀工艺,将活塞杆作为阴极,铅板作为阳极,在镀铬液(铬酐浓度 250-300g/L,硫酸浓度 2.5-3.5g/L)中进行电镀,控制电流密度 25-50A/dm²,温度 50-60℃,电镀时间根据修复厚度调整(通常每小时镀层厚度约 0.02-0.03mm)。修复后镀层厚度需达到 0.05-0.1mm,且结合力需通过弯曲试验(弯曲 180° 无剥落)和划格试验(附着力等级≥1 级)。某液压设备厂采用该工艺修复挖掘机油缸活塞杆,修复后活塞杆表面粗糙度达 Ra 0.2μm,密封性能恢复如初,使用寿命延长 2-3 年。
喷涂修复技术(如电弧喷涂、等离子喷涂)通过将金属或陶瓷涂层喷涂在轴表面,实现尺寸恢复与性能提升,适合轴的磨损、腐蚀修复。电弧喷涂修复选用锌铝丝、不锈钢丝等喷涂材料,涂层厚度 0.1-2mm,硬度 HRC30-40,与基体结合强度≥20MPa,适合中低速轴(转速≤1500r/min);等离子喷涂选用陶瓷粉末(如 Al₂O₃、ZrO₂),涂层硬度 HRC60-70,耐磨性优异,适合高速、高负荷轴。修复前需对轴表面喷砂处理(砂粒粒径 0.5-1mm,喷砂压力 0.4-0.6MPa),使表面粗糙度 Ra=1.5-3.2μm,增强涂层附着力。某矿山机械对 φ180mm 破碎机轴(磨损量 2mm)进行等离子喷涂修复,选用 Al₂O₃陶瓷涂层,修复后轴的表面硬度达 HRC65,装机运行 12 个月磨损量但 0.1mm,较原轴寿命延长 2 倍。喷涂修复后需对涂层进行磨削加工,确保轴的尺寸精度与表面光洁度,避免装配干涉。上海哪家轴修复值得信赖?
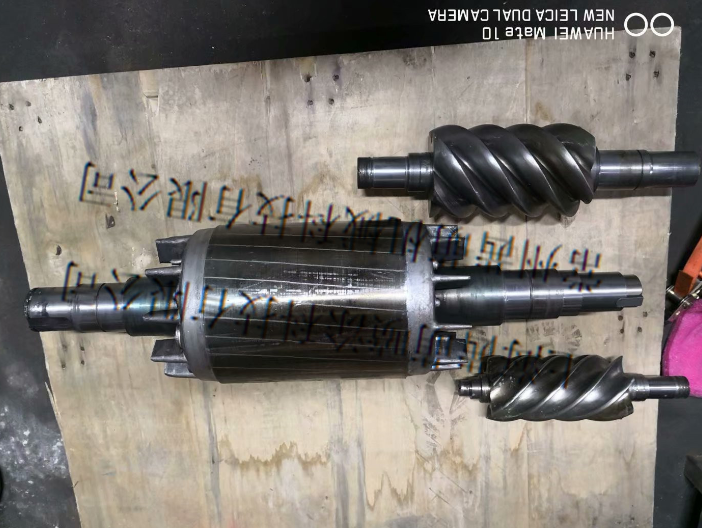
轴在加工或使用中受外力、温度影响易发生弯曲变形(如电机轴弯曲、机床主轴弯曲),需通过矫正修复恢复直线度。常用矫正方法包括机械矫正与火焰矫正:机械矫正通过压力机(吨位根据轴径选择,如 Φ50mm 轴选用 50 吨压力机)对轴的弯曲部位施加反向压力,根据弯曲量(通过百分表测量)调整压力大小,每次压下量控制在 0.05-0.1mm,避免过度矫正导致轴开裂;火焰矫正则对轴弯曲的凸面进行局部加热(温度 600-800℃,加热区域为轴径的 1.5-2 倍),利用金属热胀冷缩特性使轴自然矫正,适合大直径轴(Φ100mm 以上)。矫正后需进行应力消除处理,将轴放入回火炉,在 550-650℃保温 2-4 小时,缓慢冷却至室温,消除矫正过程中产生的内应力,防止轴在使用中再次变形。某机床厂对弯曲量 0.15mm 的机床主轴采用机械矫正 + 应力消除,矫正后主轴直线度误差≤0.02mm,经切削测试,加工零件的圆度误差从 0.05mm 降至 0.01mm,满足精密加工要求。轴矫正需多次测量、逐步调整,避免一次性矫正量过大,同时需检测轴的硬度(确保矫正后硬度下降≤5%),保证使用性能。上海茜萌与您分享轴修复发挥的重要作用。浙江防腐轴修复粉末
轴修复如何发挥重要作用?上海茜萌告诉您。丽水特氟龙轴修复
B.用堆焊法修复:几乎所有的堆焊工艺都能用于轴颈的修复。堆焊后不进行机械加工的,堆焊层厚度应保持在1.5~2.0mm;若堆焊后仍需进行机械加工的,堆焊层厚度应比轴颈名义尺寸大2~3mm。堆焊后应进行热处理退火。C.用电镀或喷涂修复:当轴颈磨损量在0.4mm以下时,可用镀铬修复,但成本较高,只适于重要的轴。为降低成本,对于非重要的轴应用镀铁修复,用低温镀铁效果很好,原材料便宜,成本低,污染小,镀层厚度可达1.5mm,硬度较高。磨损量不大的也可用喷涂修复。丽水特氟龙轴修复