商机详情 -
奉贤区粉末轴修复设备
轴类零件(如传动轴、机床轴)因意外撞击、装配不当产生的弯曲变形(弯曲度≤0.2mm),可采用冷压校直 - 去应力退火复合工艺修复,兼顾精度与稳定性。先将轴置于高精度校直机上,通过百分表实时监测弯曲部位,在弯曲凸面施加冷压力(压力大小根据轴的材质与直径计算,碳钢轴压力 50-100MPa),保持压力 60-90 秒,初步校正直线度至 0.02mm 以内;校直后进行去应力退火处理,将轴放入退火炉,升温至 550-600℃,保温 2-3 小时,随炉冷却至室温,消除校直过程中产生的残余应力。某机械加工厂对 φ60mm 45 号钢传动轴(弯曲度 0.12mm)进行修复,冷压校直后直线度误差 0.015mm,去应力退火后残余应力≤50MPa,经机械加工后轴的尺寸精度达 IT6 级,装机运行 8 个月无再次弯曲现象。该复合工艺避免了单一冷压校直后轴易回弹的问题,提升了修复后的尺寸稳定性,适合中碳钢、合金钢材质的中大型轴类零件。轴承位磨损修复,纳米陶瓷涂层强化,精密加工后公差控制在 0.01mm 内。奉贤区粉末轴修复设备
轴类零件因长期运转易出现表面磨损、划痕等缺陷,激光熔覆技术是高效修复手段之一。该技术通过高能量激光束将合金粉末(如镍基、钴基合金)与轴表面快速熔化融合,形成厚度 0.5-5mm 的致密修复层,修复后表面硬度可达 HRC 50-65,耐磨性较原基材提升 3-5 倍。以电机主轴修复为例,若轴颈处出现 1-2mm 深度的磨损,先采用车床对磨损部位进行预处理,去除疲劳层并加工出粗糙表面(粗糙度 Ra 3.2-6.3μm),再通过激光熔覆设备按预设路径扫描,熔覆过程中需严格控制激光功率(1500-2000W)、扫描速度(5-10mm/s)及送粉量(10-20g/min),避免出现气孔、裂纹等缺陷。修复后经磨削加工至设计尺寸,圆度误差可控制在 0.005mm 以内,完全满足电机主轴的高精度运转要求。某机械厂采用该技术修复风机主轴,单根轴修复成本为换新成本的 30%,且修复后使用寿命达原轴的 80% 以上。闵行区特氟龙轴修复厂家曲轴裂纹修复,先探伤定位,再电弧冷焊加固,应力消除处理后无二次开裂风险。
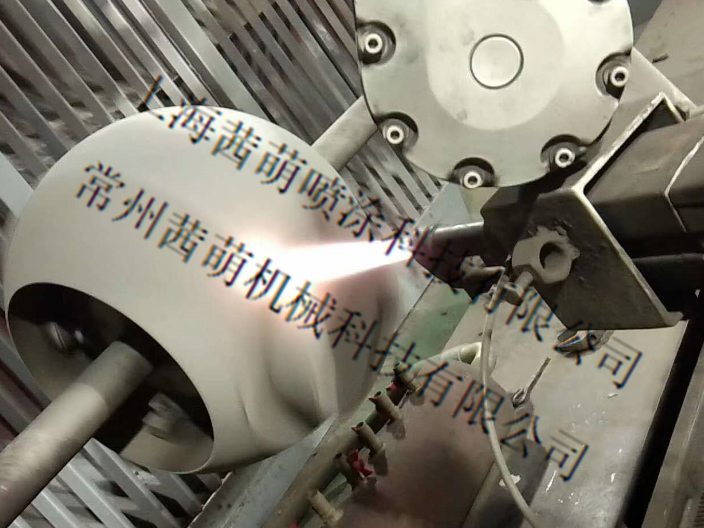
金属轴类零件(如电机轴、传动轴)在长期运转中易因摩擦产生磨损,电刷镀修复是高效解决方案。该技术通过电解作用,将金属镀层(如镍基、铜基合金)沉积在轴磨损表面,镀层厚度可准确控制在 0.01-0.5mm,满足不同修复需求。修复前需对轴表面预处理:除油(用碱性除油剂浸泡 15-20 分钟)、除锈(盐酸溶液酸洗)、粗化(砂纸打磨至 Ra=0.8-1.2μm),确保镀层与基体结合牢固。某机械厂对 φ50mm 电机轴(磨损量 0.2mm)进行电刷镀修复,选用镍钨合金镀层,硬度达 HRC55-60,与基体结合强度≥350MPa,修复后轴的圆度误差≤0.01mm,装机运行 6 个月无异常,较更换新轴成本降低 70%。电刷镀修复适合轴径磨损、划伤等表面缺陷,尤其适配中小型轴类零件,修复效率高(单根轴修复时间 2-4 小时),且不影响轴的整体力学性能。
电镀修复是传统轴修复技术,通过电解沉积金属层(如镀铬、镀锌)恢复轴的尺寸精度,适合中小型轴的轻微磨损修复(磨损量≤0.1mm)。镀铬修复镀层硬度高(HRC60-70)、耐磨性好,适合高速运转的轴类(如电机轴、齿轮轴);镀锌修复侧重防腐,适合在潮湿环境中使用的轴(如水泵轴)。修复前需严格控制表面预处理质量:化学除油(氢氧化钠 + 碳酸钠混合溶液)、电化学除油(电流密度 5-10A/dm²)、活化处理(硫酸溶液),确保轴表面无油污、氧化皮。电镀过程中控制电镀液温度(镀铬液 50-60℃,镀锌液 20-30℃)、电流密度与电镀时间,确保镀层均匀(厚度偏差≤±0.005mm)。某电机厂对 φ40mm 电机轴(磨损量 0.08mm)进行镀铬修复,镀层厚度 0.1mm,修复后轴的圆柱度误差≤0.008mm,装机测试转速 3000r/min 下无振动异常,使用寿命达 8000 小时。电镀修复需注意环保处理,电镀废液需经中和、过滤达标后排放,避免污染环境。轴修复的运用领域有哪些?
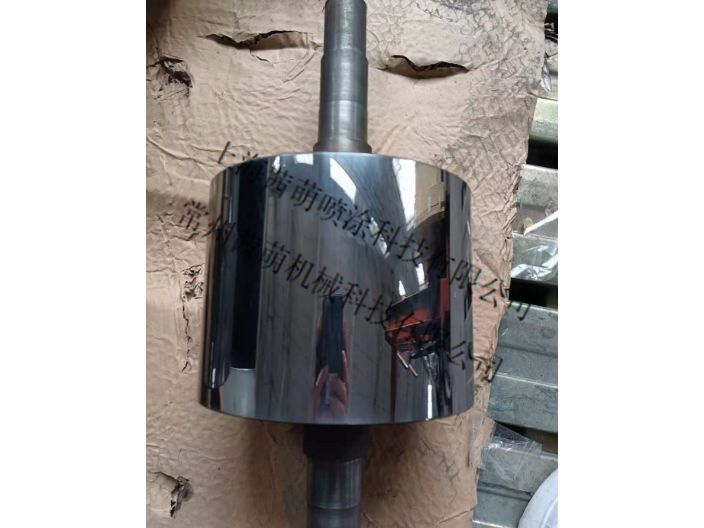
精密齿轮轴齿面因啮合传动易出现磨损、点蚀,等离子喷涂修复可快速恢复齿面尺寸和性能。修复前需对齿面进行预处理:先用喷砂设备(砂粒直径 0.1-0.3mm)对齿面进行喷砂粗化,表面粗糙度达 Ra 6.3-12.5μm,增强涂层附着力;再用压缩空气(压力 0.5-0.6MPa)吹净表面砂粒,用脱脂。等离子喷涂选用 WC-Co 合金粉末(粒度 50-100μm),喷涂参数控制为:电弧电压 60-80V,电流 400-600A,喷涂距离 100-150mm,送粉量 20-30g/min,喷涂角度 80°-90°。为保证涂层均匀,需分多次喷涂,每次涂层厚度 50-100μm,喷涂过程中需冷却齿面(采用压缩空气冷却),防止齿面过热退火。喷涂完成后采用磨削加工修复齿面精度,齿形误差控制在 GB/T 10095.1 中的 6 级精度以内,表面粗糙度 Ra≤0.8μm。某齿轮厂采用该技术修复精密齿轮轴,修复后齿面硬度达 HV 1200-1500,耐磨性较原齿面提升 2 倍,且齿轮传动噪音降低 5-10dB。大型传动轴弯曲矫正,通过液压校直 + 时效处理,直线度误差≤0.05mm/m。徐州等离子轴修复报价
轴修复的优点体现在哪?奉贤区粉末轴修复设备
激光熔覆修复技术凭借高精度、高结合强度优势,广泛应用于重型机械轴(如风机轴、机床主轴)的修复。该工艺利用高能量激光束(功率 1-5kW)将合金粉末(如铁基、钴基粉末)与轴表面薄层同时熔化,形成冶金结合的熔覆层,熔覆层厚度 0.1-5mm,可修复较大磨损量。修复前需通过超声波检测定位缺陷(如裂纹、磨损区域),用机械加工去除疲劳层(深度 0.5-1mm);修复中控制激光扫描速度(5-15mm/s)与粉末送粉量(20-50g/min),避免产生气孔、裂纹。某风电企业对 φ200mm 风机主轴(磨损量 1.5mm+3mm 深裂纹)进行激光熔覆修复,选用铁基合金粉末,熔覆层硬度 HRC45-50,修复后轴的直线度误差≤0.02mm,经无损检测(UT+MT)无内部缺陷,装机后运行寿命达新轴的 90% 以上。激光熔覆修复适合高价值、大尺寸轴类零件,可实现 “坏多少修多少”,材料利用率达 95%,大幅降低更换成本。奉贤区粉末轴修复设备