商机详情 -
宝山区陶瓷轴修复粉末
超声冲击修复技术通过高频超声振动(频率 20-40kHz)作用于轴的疲劳损伤部位(如轴肩、键槽根部),改善表面应力状态,提升轴的疲劳寿命。该技术无需高温加热,不会产生热变形,适合已运行多年的老旧轴类零件。修复时将超声冲击头对准轴的应力集中区域,施加一定压力(0.2-0.5MPa),冲击时间 5-10 分钟 / 部位,使轴表面产生塑性变形,形成残余压应力(-150--300MPa),抑制裂纹萌生与扩展。某电机厂对运行 5 年的 φ70mm 电机轴(轴肩处有微裂纹)进行超声冲击修复,修复后通过疲劳测试,轴的疲劳寿命较修复前延长 2 倍,装机后运行 1 年无裂纹扩展现象。超声冲击修复可与其他修复技术(如焊补、喷涂)配合使用,先修复表面缺陷,再进行超声冲击强化,进一步提升轴的整体性能,尤其适合承受交变载荷的轴类零件。轧机工作辊修复,堆焊耐磨合金层,厚度 3-5mm,使用寿命达新辊 80%。宝山区陶瓷轴修复粉末
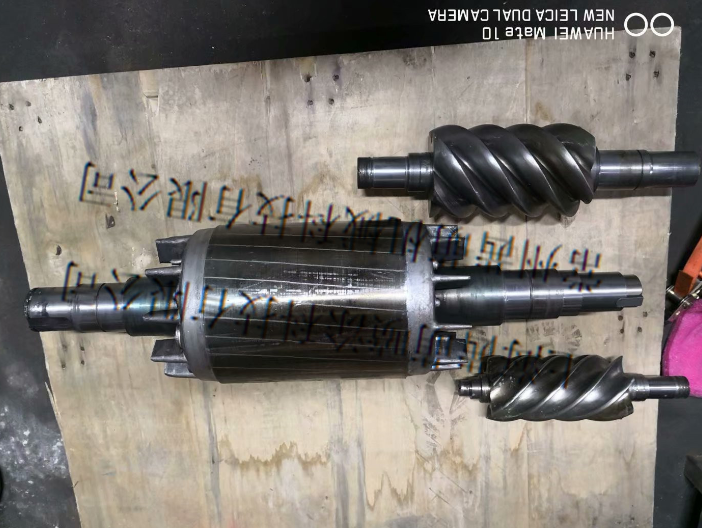
精密轴类修复后的精度检测:确保修复质量的全流程管控上海茜萌轴修复服务注重“修复+检测”闭环,修复后通过高精度检测设备(如三坐标测量仪、圆度仪、超声波探伤仪)对轴体进行全维度检测,确保质量达标。三坐标测量仪精度达±0.001mm,检测轴体尺寸、位置公差(如同轴度、垂直度);圆度仪检测轴颈圆度误差,确保≤0.005mm;超声波探伤仪检测内部缺陷(如裂纹、未熔合),确保无隐藏问题。某汽车零部件厂机床主轴修复后,经三坐标检测,主轴锥孔跳动从0.02mm降至0.003mm,轴颈圆柱度0.002mm,完全满足精密加工要求;超声波探伤显示熔覆层无气孔、裂纹,结合良好。检测报告实时交付客户,实现修复质量可视化,客户满意度达99%,较行业平均检测标准更严苛,确保修复轴体长期稳定运行。泰州轴修复材料轴修复的重要组成部分。
纳米复合涂层修复技术将纳米材料(如纳米 Al₂O₃、纳米 SiC)融入涂层,提升修复层的硬度、耐磨性与耐腐蚀性,适合高要求轴类零件(如精密机床主轴、高速电机轴)。该技术可通过激光熔覆、等离子喷涂、电刷镀等方式实现,纳米涂层厚度 0.05-1mm,硬度可达 HRC60-75,耐磨性是传统涂层的 2-3 倍。修复前需对轴表面精细化处理(抛光至 Ra=0.4-0.8μm),确保纳米材料与基体结合紧密;修复中控制工艺参数,避免纳米颗粒团聚。某精密机械厂对 φ30mm 机床主轴(磨损量 0.1mm)进行纳米 Al₂O₃等离子喷涂修复,涂层厚度 0.15mm,硬度 HRC70,修复后轴的表面粗糙度 Ra≤0.1μm,圆度误差 0.002mm,装机测试加工零件的尺寸精度达 IT5 级,较原轴加工精度提升 1 级。纳米复合涂层修复不*能恢复轴的尺寸,还能明显提升轴的表面性能,延长使用寿命,适合对精度与耐磨性要求较高的场景。
机床滚珠丝杠轴因长期高速运转,易出现轴颈磨损、螺纹精度下降,精密磨削技术是保证修复精度的关键。修复前需对丝杠轴进行检测:采用激光干涉仪测量丝杠定位精度,用外径千分尺测量轴颈尺寸,用螺纹量规检测螺纹精度。修复时先在数控外圆磨床上磨削轴颈,选用立方氮化硼(CBN)砂轮,砂轮粒度 120-180 目,磨削参数:砂轮线速度 80-100m/s,工件转速 100-200r/min,进给量 5-10μm / 次。轴颈磨削至设计尺寸后,在螺纹磨床上修复螺纹,选用金刚石砂轮,根据螺纹参数(螺距、牙型角)调整砂轮修整器,磨削过程中需采用微量进给(2-5μm / 次),并使用冷却液(乳化液)降低磨削温度,防止螺纹烧伤。修复后丝杠轴颈圆度误差≤0.001mm,螺纹导程误差≤0.005mm/300mm,表面粗糙度 Ra≤0.4μm。某机床厂采用该技术修复精密滚珠丝杠轴,修复后机床定位精度从 0.02mm/1000mm 提升至 0.008mm/1000mm,完全满足精密加工需求。上海茜萌与您分享轴修复对如今市场的影响。
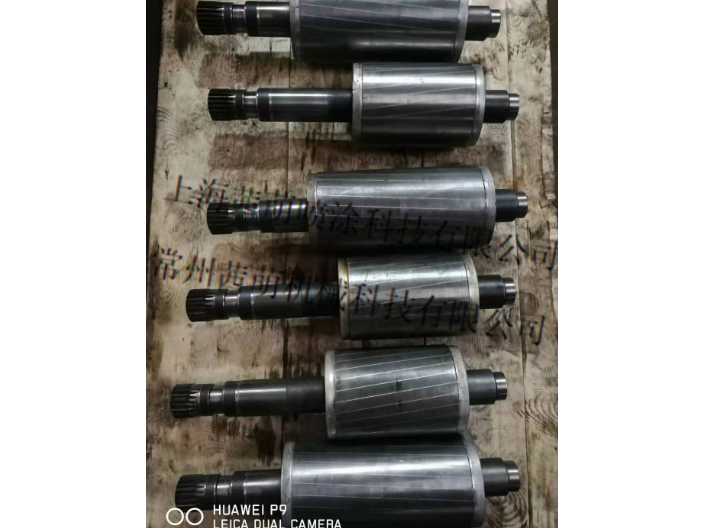
电刷镀 - 激光重熔复合修复技术结合了电刷镀的快速成膜优势与激光重熔的高结合强度特点,适合高精度轴类零件的磨损修复。先通过电刷镀在轴磨损表面沉积 1-2mm 厚的镍基合金镀层,快速恢复基本尺寸;再用高能量激光束(功率 2-3kW)对镀层进行重熔处理,激光扫描速度 8-12mm/s,使镀层与轴基体形成冶金结合,消除电刷镀镀层的孔隙缺陷。某精密仪器厂对 φ25mm 传感器轴(磨损量 0.8mm)进行复合修复,电刷镀阶段选用 Ni-W-P 合金镀层,激光重熔后镀层硬度达 HRC62-65,结合强度≥400MPa,修复后轴的圆度误差≤0.006mm,表面粗糙度 Ra≤0.3μm。该技术既解决了单一电刷镀镀层结合力不足的问题,又避免了纯激光熔覆效率低的缺陷,适配对精度与可靠性要求高的中小型精密轴,装机运行 12 个月无镀层脱落、磨损加剧现象。轴修复的原理是什么?上海茜萌告诉您。泰州轴修复材料
轴修复怎样使用?上海茜萌告诉您。宝山区陶瓷轴修复粉末
轴类零件在安装、运输或运行中易因受力不均产生弯曲变形,校直修复是恢复其直线度的关键。常用校直方法包括机械校直(压力机校直)、火焰校直、冷作校直,需根据轴的材质(碳钢、合金钢)与弯曲程度选择。机械校直适合中碳钢轴(如 45 号钢轴),将轴置于压力机工作台,在弯曲凸面施加压力(压力大小根据轴径与弯曲度计算),保持 30-60 秒,反复调整直至直线度达标;火焰校直适合合金钢轴,用氧乙炔火焰加热弯曲凸面(加热温度 600-800℃,局部加热范围≤轴周长的 1/3),利用热胀冷缩实现校直。某机床厂对 φ80mm 机床主轴(弯曲度 0.15mm)进行机械校直,通过百分表实时监测,较终直线度误差控制在 0.01mm 以内,校直后进行去应力退火(550-600℃保温 2 小时),消除校直产生的内应力。轴校直修复后需进行精度检测(用百分表或激光测径仪),确保直线度、圆度符合技术要求,避免装机后产生振动、噪音。宝山区陶瓷轴修复粉末