商机详情 -
长宁区电弧轴修复技术
轴修复后需通过多面检测与性能验证,确保修复质量符合使用要求。重心检测项目包括:尺寸精度(轴颈直径、圆度、圆柱度),采用千分尺、圆度仪测量,修复后尺寸偏差需控制在原设计公差范围内(如 IT6 级轴径公差≤0.016mm);表面质量(表面粗糙度、涂层结合力),表面粗糙度用粗糙度仪测量(Ra≤0.8μm,精密轴 Ra≤0.2μm),涂层结合力用划格法(划格间距 1mm,附着力等级≤1 级)或拉伸试验(结合力≥30MPa)检测;力学性能(硬度、抗拉强度),硬度用洛氏硬度计测量(修复层硬度需满足设计要求,如耐磨轴 HRC 50-65),抗拉强度通过拉伸试样测试(修复部位抗拉强度需达到基材的 80% 以上);运行性能(振动、噪音、温升),装机后用振动分析仪、噪音计、红外测温仪检测,振动加速度≤1.5mm/s²,运行噪音≤75dB,电机温升≤40℃。某汽车零部件厂对修复后的电机轴进行检测,轴颈直径偏差 0.005mm,圆度 0.003mm,表面粗糙度 Ra 0.4μm,涂层结合力 1 级,硬度 HRC 55,装机运行 24 小时后,振动加速度 0.8mm/s²,噪音 70dB,温升 35℃,所有指标均符合标准,判定修复合格。轴修复后的检测需形成完整报告,记录检测项目、数据、仪器型号及操作人员,为后续维护提供依据。不锈钢轴腐蚀坑修复,用同质焊丝微弧熔覆,耐蚀性与原轴一致,无锈蚀隐患。长宁区电弧轴修复技术
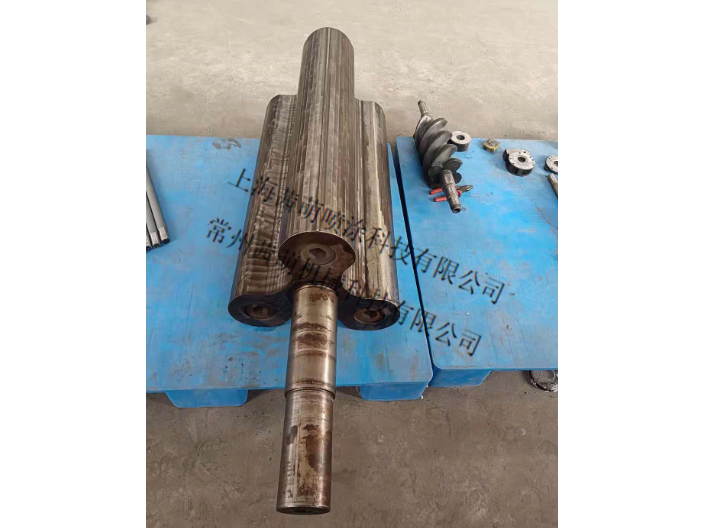
电镀硬铬修复是轴类零件表面强化与修复的常用技术,通过在轴表面电镀一层硬铬(厚度5-50μm),提升轴的耐磨性、耐腐蚀性。该技术适合修复轴颈、密封面等磨损量较小(≤0.1mm)的部位,电镀后轴表面硬度可达HRC60-70,摩擦系数降至0.1-0.15,远低于基材(45钢摩擦系数0.5-0.6)。修复流程包括:前处理(除油、除锈、活化)、电镀(采用铬酸溶液,电流密度20-50A/dm²,温度50-60℃)、后处理(清洗、钝化、抛光)。某液压设备厂对磨损的液压泵轴(磨损量0.08mm)进行电镀硬铬修复,电镀厚度0.1mm,修复后轴颈圆度误差≤0.005mm,表面粗糙度Ra≤0.2μm,装机后液压泵的容积效率从85%提升至98%,泄漏量从10mL/min降至1mL/min,满足设备高压运行需求。电镀硬铬修复的优势是修复精度高、表面质量好,但需注意环保要求(铬酐浓度需符合GB21900-2008标准),且不适合修复深划痕、大磨损量的轴类零件。长宁区电弧轴修复技术曲轴裂纹修复先探伤,再电弧冷焊加固,应力消除后无二次开裂风险。
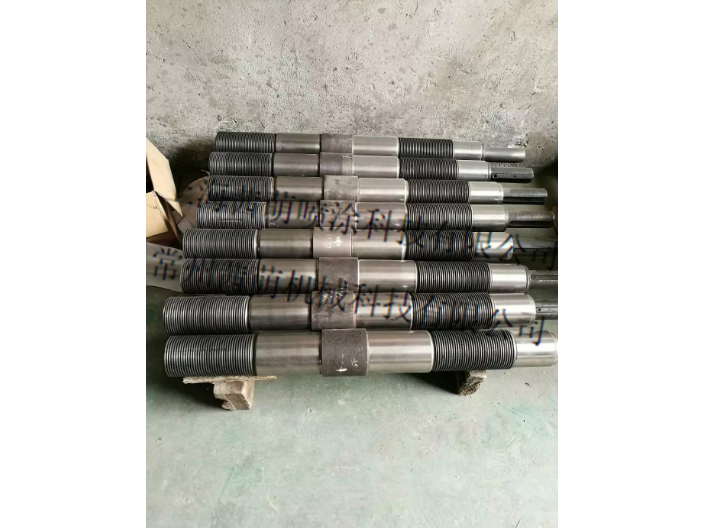
轴修复是通过一系列的工艺和技术手段对轴进行修复和加固,使其恢复到正常工作状态。轴修复的过程包括清洗、检测、磨削、焊接、热处理等多个步骤。首先,对轴进行清洗和检测,以确定轴的具体问题和损坏程度。然后,根据轴的具体情况,采用合适的磨削和焊接工艺对轴进行修复。对修复后的轴进行热处理,以提高其硬度和耐磨性。通过这些步骤,轴可以得到有效的修复和加固,延长机械设备的使用寿命。轴修复的优势不*在于其经济和可行性,还在于其对环境的友好性。相比于更换轴,轴修复可以减少废旧轴的产生,降低资源的浪费。此外,轴修复还可以减少能源的消耗和二氧化碳的排放,对于环境保护具有积极的意义
轴颈在安装、拆卸过程中易被工具划伤(如轴向划痕、圆周划痕),高分子复合材料(如环氧树脂基复合材料)是经济高效的修复材料。这类材料由树脂基体与增强填料(如碳纤维、氧化铝粉末)组成,具有良好的粘结性、耐磨性,固化后硬度可达邵氏D85-95,修复厚度可控制在0.05-2mm。修复步骤如下:先用角磨机配合砂轮片去除划痕周边毛刺,再用砂纸(400目-1200目)打磨划痕部位,增大粘结面积;用无水乙醇清洗表面,确保无油污、杂质;按比例(通常A组分:B组分=5:1-10:1)混合复合材料,均匀涂抹在划痕处,用刮板刮平,确保材料填满划痕;在室温(25℃)下固化24小时,或加热(60℃)固化4小时,固化后用砂纸逐级打磨至与轴颈表面平齐,抛光(表面粗糙度Ra≤0.4μm)。某汽车修理厂对汽车半轴轴颈的3条深度0.2mm、长度50mm的划痕进行复合材料修复,修复后轴颈与轴承配合良好,装车运行3万公里后,划痕部位无磨损加剧现象,修复成本但需200元,远低于更换半轴的2000元。高分子复合材料修复无需专业设备,适合中小企业及现场应急修复。上海茜萌告诉您轴修复如何去使用呢?
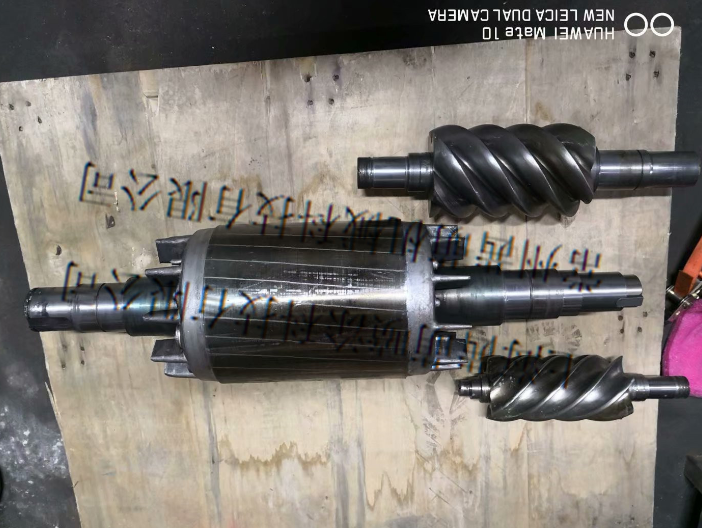
激光熔覆修复技术凭借高精度、高结合强度优势,广泛应用于重型机械轴(如风机轴、机床主轴)的修复。该工艺利用高能量激光束(功率 1-5kW)将合金粉末(如铁基、钴基粉末)与轴表面薄层同时熔化,形成冶金结合的熔覆层,熔覆层厚度 0.1-5mm,可修复较大磨损量。修复前需通过超声波检测定位缺陷(如裂纹、磨损区域),用机械加工去除疲劳层(深度 0.5-1mm);修复中控制激光扫描速度(5-15mm/s)与粉末送粉量(20-50g/min),避免产生气孔、裂纹。某风电企业对 φ200mm 风机主轴(磨损量 1.5mm+3mm 深裂纹)进行激光熔覆修复,选用铁基合金粉末,熔覆层硬度 HRC45-50,修复后轴的直线度误差≤0.02mm,经无损检测(UT+MT)无内部缺陷,装机后运行寿命达新轴的 90% 以上。激光熔覆修复适合高价值、大尺寸轴类零件,可实现 “坏多少修多少”,材料利用率达 95%,大幅降低更换成本。轴修复的发展趋势如何?长宁区电弧轴修复技术
轴修复的功能具体介绍。长宁区电弧轴修复技术
精密轴类修复后的精度检测:确保修复质量的全流程管控上海茜萌轴修复服务注重“修复+检测”闭环,修复后通过高精度检测设备(如三坐标测量仪、圆度仪、超声波探伤仪)对轴体进行全维度检测,确保质量达标。三坐标测量仪精度达±0.001mm,检测轴体尺寸、位置公差(如同轴度、垂直度);圆度仪检测轴颈圆度误差,确保≤0.005mm;超声波探伤仪检测内部缺陷(如裂纹、未熔合),确保无隐藏问题。某汽车零部件厂机床主轴修复后,经三坐标检测,主轴锥孔跳动从0.02mm降至0.003mm,轴颈圆柱度0.002mm,完全满足精密加工要求;超声波探伤显示熔覆层无气孔、裂纹,结合良好。检测报告实时交付客户,实现修复质量可视化,客户满意度达99%,较行业平均检测标准更严苛,确保修复轴体长期稳定运行。长宁区电弧轴修复技术