商机详情 -
温州真空共晶炉研发
在共晶反应和保温过程中,还可以根据需要对工件施加一定的压力。施加压力能够促进共晶合金与母材之间的接触,加速原子的扩散,进一步提高焊接接头的质量。压力的施加方式通常有机械加压和气体加压两种。机械加压通过专门的加压装置,如液压千斤顶、弹簧加压机构等,对工件施加压力;气体加压则是通过向炉内充入高压气体,利用气体压力对工件进行加压。压力的大小和作用时间需要根据工件的材料、尺寸以及焊接工艺要求进行优化确定。焊接界面金属间化合物厚度可控技术。温州真空共晶炉研发
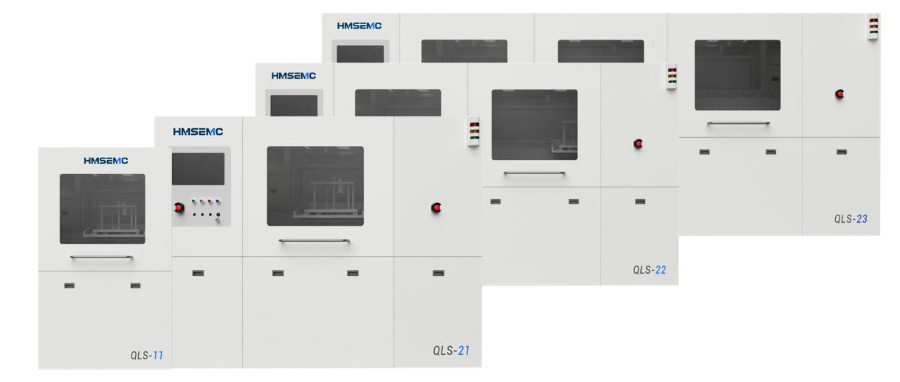
真空共晶炉能做到 “不差毫厘”,靠的就是三个重要技术,就像它的 “三大宝”。分别是 “真空系统”、 “温控系统”以及 “自动化控制”。三个技术组合起来,让真空共晶炉实现了普通设备做不到的精度。比如焊接后的焊点,用显微镜看就像镜面一样平整,空洞率(气泡占的比例)能控制在 1% 以下,而普通焊接的空洞率可能高达 10%。这种高质量的焊点不*导电性能好(信号传输不卡顿),而且机械强度高,能承受手机掉地上的冲击,也能抵抗汽车发动机里的震动。张家口真空共晶炉厂物联网设备小批量研发焊接解决方案。
合理控制冷却过程能够有效降低焊点的内应力,提高焊点的可靠性。在冷却过程中,由于工件各部分的热膨胀系数不同,会产生内应力。内应力过大可能导致焊点开裂或在长期使用过程中出现疲劳失效。通过采用分段冷却、控制冷却速率等方法,能够使工件各部分均匀冷却,减少内应力的产生。例如,在焊接大型金属结构件时,先采用较快的冷却速率使温度快速降低至一定程度,然后采用较慢的冷却速率进行缓冷,能够有效降低内应力,提高焊点的可靠性。是以真空共晶炉通过独特的工作原理和严谨的工作流程,实现了高质量的共晶焊接。其工作过程中的真空技术、加热与温度控制技术、冷却技术等关键技术相互配合,共同决定了焊接效果,为半导体、光电子、航空航天等众多制造领域提供了可靠的焊接解决方案,推动了相关产业的技术进步和产品升级。
真空共晶炉真空环境的构建。低真空环境的营造有着多重重要意义。一方面,极大地减少了炉内氧气、水汽等杂质气体的含量。氧气的存在会在高温焊接过程中引发金属氧化,导致焊点表面形成氧化膜,阻碍焊料与母材之间的良好结合,降低焊点的导电性和机械强度。而水汽不*可能造成金属腐蚀,还可能在高温下分解产生氢气,氢气在焊点中形成气孔,影响焊接质量。通过降低真空度,将这些有害气体的影响降至极少,保证了焊接过程在近乎无氧、无水的纯净环境中进行。另一方面,真空环境改变了液态焊料中气泡的行为。在大气环境下,液态焊料中的气泡受到大气压力作用,尺寸相对较小且难以排出。当炉内变为真空环境后,气泡内外存在明显的气压差,气泡体积会迅速增大,并与相邻气泡合并,使得上浮至液态焊料表面排出。这一过程明显降低了焊点中的空洞率,提高了焊点的致密性和连接强度。例如,在半导体芯片与基板的焊接中,采用真空共晶炉焊接后,焊点空洞率可从大气环境下焊接的 10% 以上降低至 5% 以下,极大提升了芯片与基板连接的可靠性。适配第三代半导体碳化硅器件封装需求。
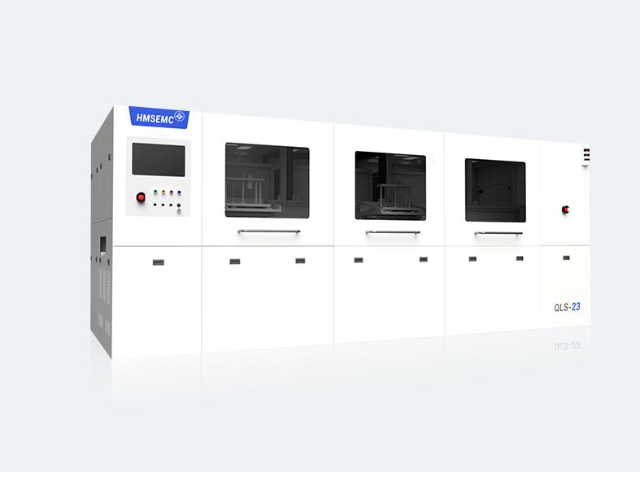
真空共晶炉干活有一套固定流程,它的每一步都充满了 “科技感”。第一步是 “打扫房间”。开始焊接前,要先把炉子里的空气抽干净。这个过程有点像用吸管吸奶茶,只不过用的是专业真空泵,能把炉内气压降到正常大气压的百万分之一甚至更低。为什么这么较真?因为哪怕剩下一点点空气,里面的氧气和水汽都会在高温下破坏焊点。抽真空时,炉子里的气压变化就像坐过山车,从我们平时的 1 个大气压(101325Pa)迅速降到 0.001Pa 以下,相当于把一个足球场大小的空气压缩到只有一颗黄豆那么大。第二步是 “升温加热”。当炉子里的空气被抽干净后,就开始按设定的 “温度曲线” 升温。这个曲线就像烹饪菜谱:先小火预热(比如从室温慢慢升到 200℃),让零件均匀受热,避免突然高温导致脆裂;然后中火升温(比如每分钟升 50℃),让焊料慢慢接近融化温度;大火保温(比如精确控制在 280℃),让焊料彻底变成液态,充分浸润要焊接的表面。炉内真空度动态补偿技术。温州真空共晶炉研发
光伏逆变器大功率模块封装工艺优化。温州真空共晶炉研发
共晶炉的炉内达到所需真空度后,加热系统开始工作。加热元件通常采用电阻丝、石墨加热板、红外加热装置等,不同加热元件具有各自的优缺点。电阻丝加热成本相对较低,温度控制较为稳定,但升温速率相对较慢;石墨加热板耐高温性能好,能够提供较高的温度,且加热均匀性较好;红外加热则升温迅速,能够快速使材料达到共晶温度,但温度均匀性可能稍逊一筹。加热过程遵循特定的温度曲线。一般包括预热阶段、升温阶段、保温阶段和冷却阶段。预热阶段,以较低的升温速率将工件缓慢加热至一定温度,目的是使工件各部分温度均匀上升,避免因快速升温导致的热应力过大,对脆性材料或结构复杂的工件而言,预热阶段尤为重要。例如,在焊接陶瓷基板与金属引脚时,若不经过预热直接快速升温,陶瓷基板极易因热应力集中而开裂。温州真空共晶炉研发