商机详情 -
广东QLS-21真空共晶炉
真空系统通常采用多级真空泵组合的方式,先通过粗真空泵将炉内气压快速降低至一定程度,如 10 - 100 Pa,然后切换至高真空泵进一步降低气压,直至达到工艺要求的真空度。在抽真空过程中,要密切关注真空度的变化情况,通过真空计实时监测炉内气压。如果真空度上升缓慢或无法达到设定值,可能是真空系统存在泄漏、真空泵故障或炉内有大量放气源等原因,此时需要及时排查问题并解决。当炉内真空度达到要求后,需要维持稳定的真空环境。真空系统会持续运行,以补偿因炉体微小泄漏、工件放气等因素导致的真空度下降。同时,一些先进的真空共晶炉还配备有真空度反馈控制系统,当真空度出现波动时,系统会自动调整真空泵的工作参数,确保真空度始终稳定在设定范围内。炉内压力闭环控制确保真空稳定性。广东QLS-21真空共晶炉
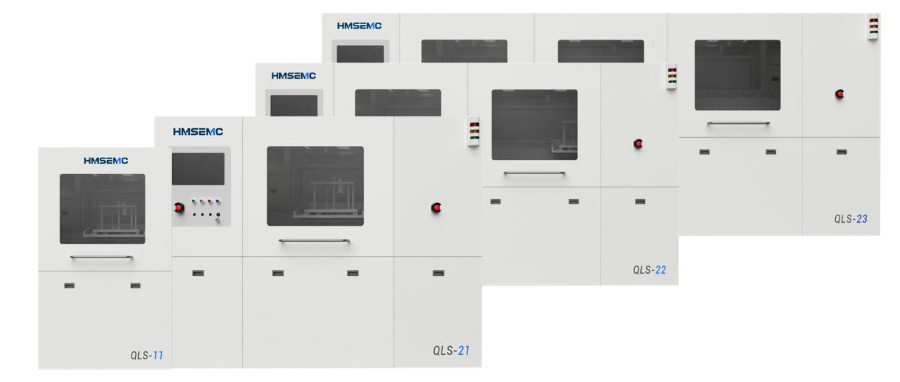
真空度和保护气氛是影响共晶焊接质量的一个重要因素。在共晶焊接过程中,如果真空度太低,焊接区周围的气体以及焊料、被焊器件焊接时释放的气体容易在焊接完成后形成空洞,从而增加器件的热阻,降低器件的可靠性。但是真空度太高,在加热过程中传到介质变少,容易产生共晶焊料达到熔点但是没有熔化的现象。一般共晶焊接时的真空度为5Pa~10Pa,但对于一些内部要求真空度的器件来说,真空度往往要求更高,可到达到5*10ˉ³Pa,甚至更高。广东QLS-21真空共晶炉炉内真空环境置换效率提升设计。
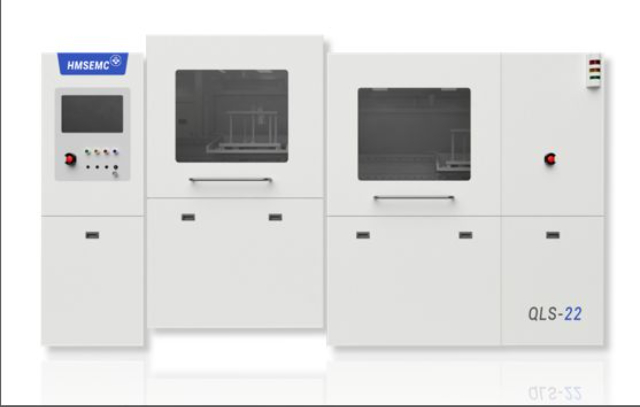
真空共晶炉,也称为真空焊接炉或真空回流焊接炉,是一种在真空环境下进行高质量焊接的设备。它主要用于电子制造业,尤其是在高可靠性技术领域。以下是关于真空回流焊接炉的一些详细信息:基本结构:真空回流焊接炉主要包括以下几个部分:气路系统、冷却系统、加热系统、真空系统、测量系统和安全系统。其中,气路系统通常包括氮气(N2)和氢气(H2)的通道,用于保护产品和焊料不被氧化,并提高焊接表面质量。冷却系统分为内循环和外循环,用于冷却加热板和其他部件。加热系统则包括主加热和边缘加热两部分,以确保热板温度的均匀性22。工作原理:真空回流焊接炉采用真空环境,减少了焊接过程中的氧化,从而降低了空洞率,提高了焊接质量。在升温或降温过程中,通过通入还原性气体来保护产品和焊料,同时反应掉产品和焊料表面的氧化物2。应用领域:这种设备已广泛应用于航空、航天等电子等领域。其优点包括温度均匀一致、低温安全焊接、无温差、无过热等。
真空共晶炉干活有一套固定流程,它的每一步都充满了 “科技感”。第一步是 “打扫房间”。开始焊接前,要先把炉子里的空气抽干净。这个过程有点像用吸管吸奶茶,只不过用的是专业真空泵,能把炉内气压降到正常大气压的百万分之一甚至更低。为什么这么较真?因为哪怕剩下一点点空气,里面的氧气和水汽都会在高温下破坏焊点。抽真空时,炉子里的气压变化就像坐过山车,从我们平时的 1 个大气压(101325Pa)迅速降到 0.001Pa 以下,相当于把一个足球场大小的空气压缩到只有一颗黄豆那么大。第二步是 “升温加热”。当炉子里的空气被抽干净后,就开始按设定的 “温度曲线” 升温。这个曲线就像烹饪菜谱:先小火预热(比如从室温慢慢升到 200℃),让零件均匀受热,避免突然高温导致脆裂;然后中火升温(比如每分钟升 50℃),让焊料慢慢接近融化温度;大火保温(比如精确控制在 280℃),让焊料彻底变成液态,充分浸润要焊接的表面。真空度在线监测系统保障工艺稳定性。
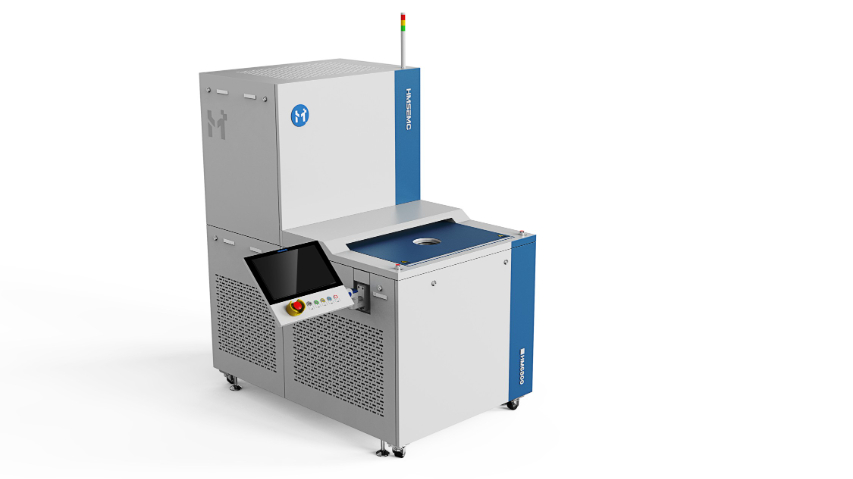
有些焊接活儿,普通设备看了直摇头,真空焊接炉却能轻松拿捏,堪称“焊接界的拆迁队”。铜和铝这对“冤家”,一加热就爱生锈(氧化),普通焊接焊完全是渣渣。真空焊接炉有妙招:往炉里通点甲酸蒸汽,280℃就能把氧化膜“擦掉”,焊出来的接头又光滑又结实,现在新能源汽车电池的极耳焊接,基本都靠它撑场面。还有那些细到离谱的活儿,比如直径0.05mm的金丝(比头发丝还细)焊到陶瓷板上,传统工艺焊100个得废50个,用真空焊接炉加红外监控和微压力控制,合格率飙到99.7%。医院里的心脏起搏器电极,就靠这技术续命,故障率降了90%,每年少出几千起医疗事故。真空共晶炉配备自动清洁残留系统。广东QLS-21真空共晶炉
真空共晶炉配备自动破真空保护装置。广东QLS-21真空共晶炉
真空共晶炉在设备检查完之后,需要进行工件装载。根据工件的形状、尺寸和焊接要求,选择合适的工装夹具。工装夹具的设计应确保工件在炉内能够稳定放置,且与加热元件保持适当的距离,以保证加热均匀性。对于一些精密工件,如半导体芯片,工装夹具还需具备高精度的定位功能,确保芯片与基板在焊接过程中的相对位置精度控制在 ±0.01mm 以内。在装载工件时,要注意避免工件之间相互碰撞或挤压,同时确保工件与炉内的真空密封装置、温度传感器等部件不发生干涉。广东QLS-21真空共晶炉