商机详情 -
邢台QLS-21真空共晶炉
真空焊接炉的后两个工作流程步骤,用通俗的话来说一个是“让焊料‘游泳’”。当温度达到共晶点时,焊料会像冰块一样瞬间融化成液体,在零件表面“铺开”。这时候,真空环境的另一个好处就体现出来了:液态焊料里的小气泡会像水里的鱼儿一样往上跑,终会破裂消失,不会在焊点里留下“小空洞”。有些设备还会在这一步给零件加一点点压力(比如5-10牛顿,相当于用手指轻轻按一下),帮助焊料更紧密地贴合零件表面,就像给贴好的手机膜压一压,排除气泡。另一个是“慢慢降温”。焊料充分融化后,就该让它冷却凝固了。这一步不能急,就像炖肉关火后要焖一会儿。如果降温太快,零件会因为热胀冷缩不均匀而开裂;太慢则会导致焊点结晶粗大,影响强度。所以通常会分阶段冷却:先快速降到200℃,再缓慢降到室温,整个过程可能需要半小时到几小时不等。冷却时,有些设备会充入氮气等惰性气体,就像给焊点盖了层“保温被”,既加速冷却又防止再次氧化。工业物联网终端设备量产焊接方案。邢台QLS-21真空共晶炉
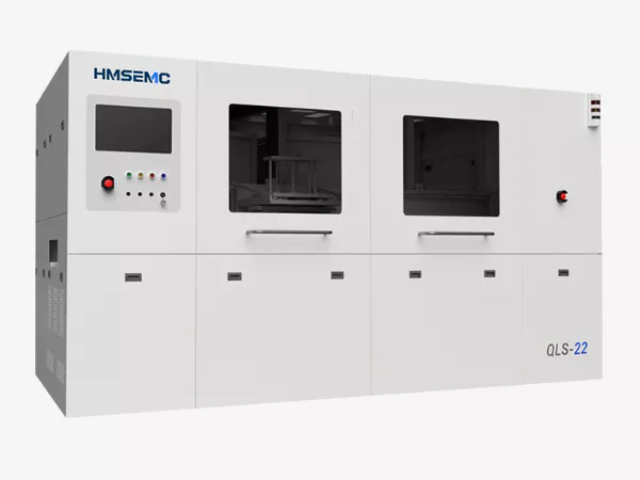
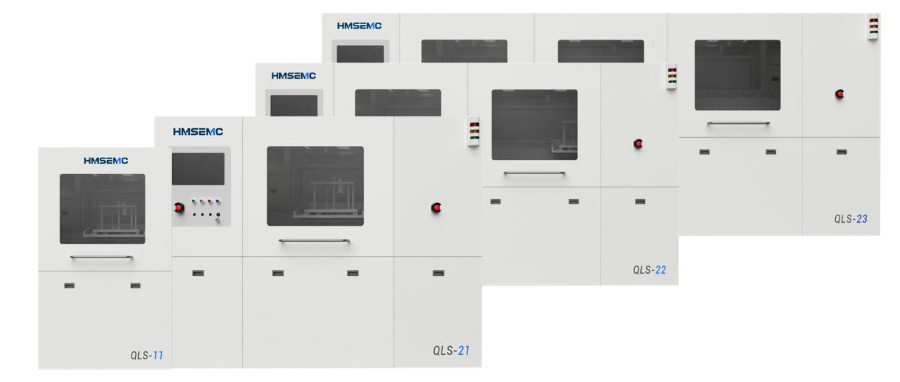
真空共晶炉是一种用于产品工艺焊接的设备,广泛应用于电子制造业,特别是在半导体封装、芯片封装、LED封装、太阳能电池制造等领域。它具有明显的技术优势,特别是在精密焊接方面。翰美真空共晶炉采用了控温技术、气氛控制等优化设计,适用于各种高温焊接材料和工艺。这种型号的真空共晶炉能够在非常低的压力下工作,例如5Pa,并且能够维持低于10^-4Pa的极低压力。它的炉腔尺寸较大,能够容纳较大的工件,且加热均匀,保证了焊接质量。真空共晶炉的主要特点包括高精度、高可靠性以及能够在真空环境下进行焊接,这有助于减少氧化和污染,提高焊接接头的质量和可靠性。此外,它还具备一些高级功能,如Windows操作界面、多种程序设置选项等,使得操作更加灵活和方便。总的来说,真空共晶炉在电子制造领域扮演着重要角色,特别是在需要高精度和高质量焊接的场合 邢台QLS-21真空共晶炉炉内真空度动态补偿技术。
真空共晶炉在工作过程中,涉及多项关键技术,这些技术的性能优劣直接决定了焊接效果的好坏。真空环境对焊点空洞率的降低起到关键作用。在大气环境下,液态焊料中的气泡难以排出,而在真空环境中,气泡因内外气压差而膨胀、合并并排出。这一过程明显改善了焊点的内部结构,提高了焊点的机械强度和导热、导电性能。例如,在功率模块的焊接中,采用真空共晶炉焊接后,焊点的剪切强度可比大气环境下焊接提高 20% - 30%,这得益于真空环境下气泡的有效排出,减少了焊点内部的缺陷。
真空共晶炉真空环境的构建。低真空环境的营造有着多重重要意义。一方面,极大地减少了炉内氧气、水汽等杂质气体的含量。氧气的存在会在高温焊接过程中引发金属氧化,导致焊点表面形成氧化膜,阻碍焊料与母材之间的良好结合,降低焊点的导电性和机械强度。而水汽不*可能造成金属腐蚀,还可能在高温下分解产生氢气,氢气在焊点中形成气孔,影响焊接质量。通过降低真空度,将这些有害气体的影响降至极少,保证了焊接过程在近乎无氧、无水的纯净环境中进行。另一方面,真空环境改变了液态焊料中气泡的行为。在大气环境下,液态焊料中的气泡受到大气压力作用,尺寸相对较小且难以排出。当炉内变为真空环境后,气泡内外存在明显的气压差,气泡体积会迅速增大,并与相邻气泡合并,使得上浮至液态焊料表面排出。这一过程明显降低了焊点中的空洞率,提高了焊点的致密性和连接强度。例如,在半导体芯片与基板的焊接中,采用真空共晶炉焊接后,焊点空洞率可从大气环境下焊接的 10% 以上降低至 5% 以下,极大提升了芯片与基板连接的可靠性。真空共晶炉配备自动破真空保护装置。
真空共晶炉能做到 “不差毫厘”,靠的就是三个重要技术,就像它的 “三大宝”。分别是 “真空系统”、 “温控系统”以及 “自动化控制”。三个技术组合起来,让真空共晶炉实现了普通设备做不到的精度。比如焊接后的焊点,用显微镜看就像镜面一样平整,空洞率(气泡占的比例)能控制在 1% 以下,而普通焊接的空洞率可能高达 10%。这种高质量的焊点不*导电性能好(信号传输不卡顿),而且机械强度高,能承受手机掉地上的冲击,也能抵抗汽车发动机里的震动。焊接工艺参数云端同步与备份功能。邢台QLS-21真空共晶炉
真空共晶炉配备应急排气安全阀。邢台QLS-21真空共晶炉
真空共晶炉是一种针对精细产品的工艺焊接炉,例如激光器件、航空航天,电动汽车等行业,和传统链式炉相比,具有较大的技术优势。真空共晶炉系统主要构成包括:真空系统,还原气氛系统,加热/冷却系统,气体流量控制系统,安全系统,控制系统等。真空焊接系统相对于传统的回流焊系统,主要使用真空在锡膏/焊片在液相线以上帮助空洞排出,从而降低空洞率。因为真空系统的存在,可以将空气气氛变成氮气气氛,减少氧化。同时真空的存在也使得增加还原性气氛可能性。邢台QLS-21真空共晶炉