商机详情 -
淮南QLS-22真空共晶炉
真空共晶炉的三个技术优势。减少氧化和污染:在真空环境中,氧气、氮气等气体的含量极低,能够有效防止工件和焊料在高温下发生氧化反应,避免形成氧化膜影响焊接强度。同时,真空环境也能减少空气中的灰尘、杂质等对焊接接头的污染,提高焊接接头的纯净度。2.降低气孔和裂纹产生:真空环境有助于焊接过程中气体的排出,减少焊接接头中的气孔。此外,通过精确控制加热和冷却速度,能够降低焊接应力,减少裂纹的产生,提高焊接接头的完整性和力学性能。3.提高焊接接头强度和密封性:由于焊接过程中冶金反应充分,焊接接头的强度通常能够达到或接近母材的强度。而且,真空焊接形成的接头密封性好,能够满足高气密性要求的场合,如航空航天领域的燃料容器、医疗器械中的密封部件等。真空度在线监测系统保障工艺稳定性。淮南QLS-22真空共晶炉
真空共晶炉在工作过程中,涉及多项关键技术,这些技术的性能优劣直接决定了焊接效果的好坏。真空环境对焊点空洞率的降低起到关键作用。在大气环境下,液态焊料中的气泡难以排出,而在真空环境中,气泡因内外气压差而膨胀、合并并排出。这一过程明显改善了焊点的内部结构,提高了焊点的机械强度和导热、导电性能。例如,在功率模块的焊接中,采用真空共晶炉焊接后,焊点的剪切强度可比大气环境下焊接提高 20% - 30%,这得益于真空环境下气泡的有效排出,减少了焊点内部的缺陷。广州真空共晶炉销售真空共晶炉配备气体置换效率优化装置。
合理控制冷却过程能够有效降低焊点的内应力,提高焊点的可靠性。在冷却过程中,由于工件各部分的热膨胀系数不同,会产生内应力。内应力过大可能导致焊点开裂或在长期使用过程中出现疲劳失效。通过采用分段冷却、控制冷却速率等方法,能够使工件各部分均匀冷却,减少内应力的产生。例如,在焊接大型金属结构件时,先采用较快的冷却速率使温度快速降低至一定程度,然后采用较慢的冷却速率进行缓冷,能够有效降低内应力,提高焊点的可靠性。是以真空共晶炉通过独特的工作原理和严谨的工作流程,实现了高质量的共晶焊接。其工作过程中的真空技术、加热与温度控制技术、冷却技术等关键技术相互配合,共同决定了焊接效果,为半导体、光电子、航空航天等众多制造领域提供了可靠的焊接解决方案,推动了相关产业的技术进步和产品升级。
普通焊接就像用胶水粘贴纸张,难免留下缝隙和气泡;而真空焊接炉的工作方式,更像是让两种金属在高温真空环境中"自然生长"在一起。当炉内气压降至0.001Pa(相当于月球表面的气压),氧气含量不足百万分之一,金属材料在精确控制的温度场中发生扩散反应,界面处的原子相互渗透、重新排列,终形成浑然一体的连接结构。这种"分子级缝合"带来的质变显而易见:在半导体封装领域,传统焊接的芯片焊点空洞率通常在8%-12%,而真空焊接炉能将这一指标控制在1%以下,使得5G基站的信号传输延迟降低40%;在航空航天领域,钛合金部件经真空焊接后,接头强度达到母材的95%以上,足以承受火箭发射时的巨大过载。某航天研究所的测试数据显示,采用真空焊接的燃料导管,在-253℃至120℃的极端温差循环中,使用寿命是传统焊接件的3倍。工业控制芯片高引脚数器件封装工艺。
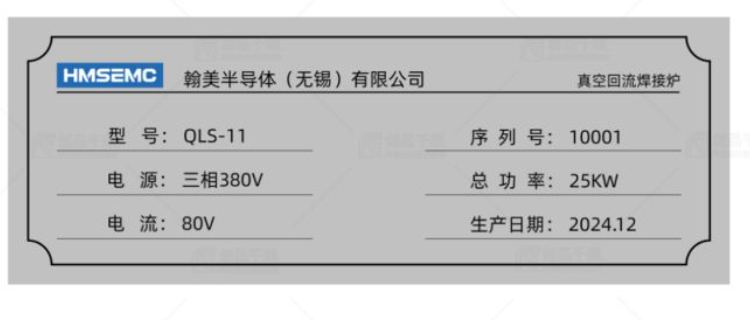
真空度是影响焊接质量的重要因素之一。高真空度能够有效减少氧气等氧化性气体的含量,降低金属氧化风险。在半导体芯片焊接中,芯片的电极材料多为金、银等金属,这些金属在高温下极易与氧气发生反应形成氧化膜。氧化膜的存在会增加接触电阻,影响芯片的电气性能,严重时甚至导致焊接失败。通过将真空度控制在 10⁻³ Pa 以下,能够极大地抑制氧化反应的发生,保证焊点的纯净度和良好的电气连接性能。研究表明,当真空度从 10⁻² Pa 提升至 10⁻⁴ Pa 时,焊点的接触电阻可降低 30% 以上。传感器模块微焊接工艺开发平台。六安QLS-21真空共晶炉
真空共晶工艺较传统焊接空洞率降低60%。淮南QLS-22真空共晶炉
真空焊接炉是一种在真空环境中对工件进行焊接的工业设备。它通过抽取炉内空气,营造出低气压甚至超高气压的真空环境,然后利用加热系统将工件和焊料加热至特定温度,使焊料熔化并与工件表面发生冶金结合,从而实现工件的连接。与传统焊接设备相比,真空焊接炉能够有效避免空气中氧气、氮气、水汽等杂质对焊接过程的干扰,明显提升焊接质量。真空焊接炉主要由炉体、真空系统、加热系统、温控系统、冷却系统以及控制系统等部分组成。淮南QLS-22真空共晶炉