商机详情 -
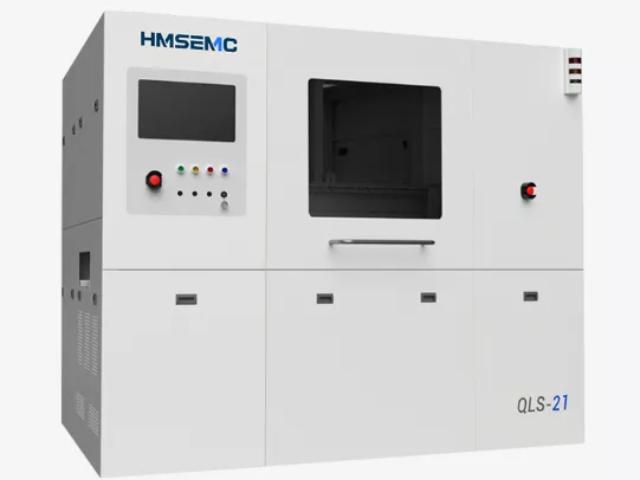
亳州QLS-21真空回流炉
回流炉的温度场控制,让每一处焊点都受热均匀。不同于传统设备对温度的 “粗放式管理”,翰美真空回流炉通过多区域温控与智能算法协同,构建出高度均匀的炉内温度场。在芯片倒装、精密元件焊接等场景中,这种准确控制能避免局部过热导致的焊料流淌,或温度不足引发的结合力不足 —— 无论是边缘角落的微小焊点,还是大面积焊盘,都能在预设工艺曲线中完成稳定焊接,为产品长期可靠性打下基础。回流炉真空环境的构建,让其从源头解决焊接隐患。真空技术的深度应用,是翰美设备区别于传统回流焊的中心优势。通过准确控制炉内气体置换与压力调节,设备能在焊接关键阶段快速排除空气与挥发物,从根本上减少气泡、氧化等缺陷的产生。对于功率器件、传感器等对散热与导电性能要求严苛的产品,这种 “无缺陷焊接” 能力直接转化为产品寿命的延长与故障率的降低,尤其适配新能源、医疗电子等高标准领域。
多级真空缓冲设计确保气氛转换平稳性。亳州QLS-21真空回流炉
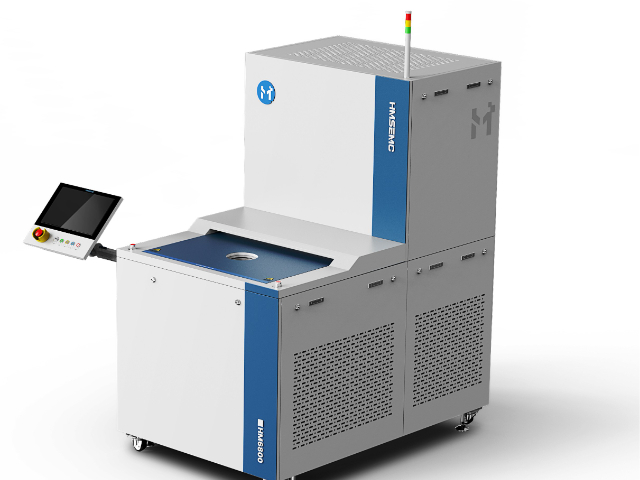
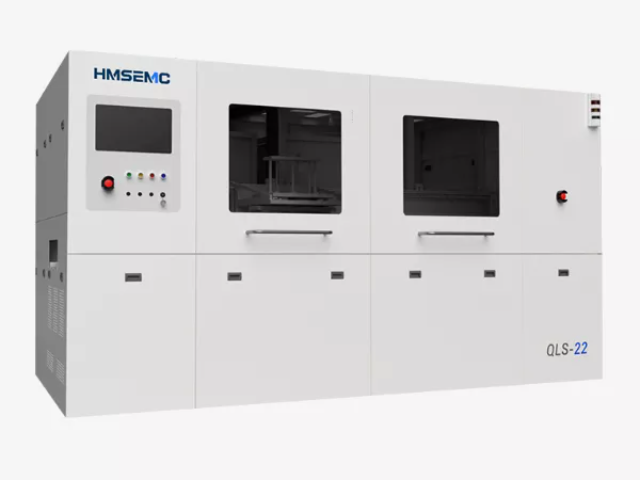
真空回流炉在批量生产的一致性的作用:真空回流炉适用于批量生产,能够确保每一批次的焊接质量一致,这对于半导体器件的大规模生产至关重要。在于适用于多种材料:半导体行业使用的材料多样,包括金、银、铜、锡等,真空回流炉能够适应这些不同材料的焊接需求。在支持先进封装技术方面:随着半导体封装技术的进步,如倒装芯片(Flip Chip)、晶圆级封装(WLP)等,真空回流炉能够满足这些先进封装技术的高标准焊接要求。在提高生产效率方面:真空回流炉的自动化程度高,减少了人工干预,提高了生产效率,降低了生产成本。对于环境友好方面:真空回流焊接过程中使用的材料和气体通常对环境友好,减少了有害排放。QLS-22真空回流炉研发炉体采用316L不锈钢真空腔体,耐腐蚀性能提升30%。
论初期投入与长期成本分摊。传统回流焊的设备采购成本通常较低,但其工艺特性决定了后续需要持续投入。例如,传统工艺依赖助焊剂抑制氧化,长期使用会产生高额的助焊剂消耗与废液处理成本。同时,其开放式加热环境导致热能利用率低,能耗成本随生产规模扩大而明显上升。此外,传统设备对复杂工艺的适配性不足,当企业升级产品(如转向无铅焊接或高密度封装)时,往往需要额外投资改造或更换设备,形成隐性成本。真空回流炉的初期投入虽高,但其技术架构为长期成本优化奠定了基础。以模块化设计为例,设备中心部件(如真空泵、加热模块)可一一升级,避免整体淘汰。同时,真空环境从源头减少氧化,无需依赖助焊剂,既省去了助焊剂采购与环保处理费用,又规避了因残留导致的产品腐蚀风险。这种“一次投入、长期适配”的特性,尤其适合技术迭代频繁的半导体与专业级电子领域。
真空回流炉的设计创新,本质上是工业设备“人性化”的缩影。当模块化技术让设备适配用户需求,当智能界面让操作变得简单,当远程协同消除空间障碍,设备不再是冰冷的生产工具,而成为能理解需求、辅助决策、共同成长的“伙伴”。这种转变背后,是设计逻辑从“技术可行性”向“用户价值”的倾斜——技术创新的推荐目标,不*是突破性能极限,更是让复杂技术服务于人的需求。在制造越来越依赖精密设备的现在,真空回流炉的设计探索提供了一个重要启示:真正的创新,既要拥有突破边界的技术勇气,也要具备体察人心的人文温度。当这两者在设计中和谐统一时,设备才能真正成为推动产业进步的“有温度的力量”。防潮加热装置保障设备存储安全。
传统回流炉采用“全域加热”模式,即对整个炉膛进行均匀升温,导致非焊接区域消耗大量能量。真空回流炉则通过“靶向加热”技术,将能量集中作用于工件本身,从源头减少浪费。分区一一控温技术是重要手段之一。设备将炉膛划分为多个加热单元,每个单元配备专属的加热元件与温度传感器,可根据工件的形状、尺寸及焊接需求,准确控制特定区域的温度。例如焊接小型芯片时,只用到芯片所在区域的加热单元,周边区域保持常温;而焊接大型基板时,则同步启动对应范围的加热模块。这种设计使无效加热区域的能耗降低,只为传统设备的一半左右。真空环境与红外加热复合技术提升热传导效率。亳州QLS-21真空回流炉
真空泵自动启停降低噪音污染。亳州QLS-21真空回流炉
真空回流炉的可持续发展优势,体现在对传统焊接工艺的系统性革新,从能源利用、材料消耗到废弃物处理,构建了全生命周期的绿色制造模式。在能源效率方面,新一代真空回流炉通过模块化加热设计与热循环利用技术,实现了能耗的大幅降低。传统回流炉的加热系统常因整体升温导致能源浪费,而真空回流炉采用分区控温,只对焊接区域准确加热,非工作区域保持低温状态,减少了无效能耗。同时,设备内置的余热回收装置可将冷却阶段释放的热量收集起来,用于预热新进入的工件或辅助真空系统运行,形成能源的循环利用。这种设计使得单位焊接面积的能耗明显下降,尤其在大批量连续生产中,节能效果更为突出亳州QLS-21真空回流炉