商机详情 -
四川精密数控线切割机床采购
解决方法:导致线切割机出现漏电的原因主要有以下七种,大家可以从这里着手,逐一排查线切割机漏电原因:没加装地线或地线接地电阻太大电网电位过高,三相用电严重失衡或零线在输送途中的接触不良所致机床内的电源变压器的不够绕组与壳体间击穿水泵定子或接线盒处进水。所以换水时水泵严防横放或倒置。防止残存污水流入里污物或杂物造成了某带电部位与床身的短路。所以在狭窄、污浊、潮湿、无序的场地放置机床是危险的刹车电容外壳漏电。线切割加工断丝原因及解决方法...四川精密数控线切割机床采购
线切割机床
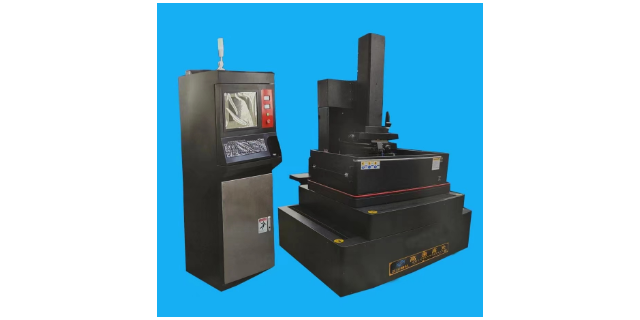
线切割机床是一种直接利用电火花进行加工的工艺方法,通过电火花的瞬时高温来熔化、氧化以及腐蚀金属,属于电加工范畴。线切割机床本身具有断丝报警,短路回退,编程序传程序,按照程序加工,发送指令给步进电机加工,还有按照程序进行切割,还有调高频的功能,调跟踪调限速的功能。电火花线切割的电机是一根钼丝,像一条线状,利用这线切割成所需求的形状,电火花线切割机床用于金属切削加工,工件必须是金属的或者是半导体,如果是非导体是不能进行电火花线切割加工的。目前线切割机床的主要功能就是切割,但是应用领域非常。德阳市自动穿丝线切割机床订制价格线切割更换钼丝的注意事项.
宜宾某汽配模具加工厂,近年订单量逐年增长,原有设备产能不足,想要扩产但预算有限,全部采购全新设备资金压力很大。正川精机为其定制了 “新购 + 旧改” 的组合方案,新增两台伺服中走丝设备,同时对两台老款快走丝线切割机床进行系统升级改造,整体投入只为全部购新的 60%。方案落地后,车间总加工产能提升了 50%,改造后的旧设备精度与效率都接近新设备水平,完全满足订单加工需求,既解决了产能缺口问题,又将资金压力控制在合理范围,帮助企业平稳实现产能扩张,顺利承接了新增的订单需求。
在快走丝线切割机床上,“短路回退”是控制系统应对加工异常的一项保护功能。当电极丝与工件之间发生非正常短路接触时,伺服系统会立即停止进给并沿原路径快速回退一段距离,待短路状态消除后再重新前进。这一功能的响应速度和回退策略直接影响加工效率和断丝率。如果控制系统响应迟钝,短路电流持续时间过长,电极丝和工件表面都会因大电流通过而烧蚀。一些老旧的步进驱动系统在短路回退时容易丢失脉冲,回退位置与实际指令存在偏差,导致后续加工轨迹出现偏移。现代数字伺服系统配合高速采样电路,可在几毫秒内检测短路并执行回退,将短路造成的损伤控制在较低水平。这一功能的优劣,是区分不同档次线切割机床控制系统的一个技术细节。低端线切割机床切割面光洁度差,后续还要增加打磨工序,拉长产品整体生产周期。
数控系统数控系统,可以说是数控机床的灵魂所在,也是整个机床很具感性作用的部分,是机床完成各项功能和作业精髓所在。数控系统基本分为两类,驱动装置,它包括高速主轴、力矩电机、直线电机、普通电机和步进电机;控制及检测装置,包括CNC系统、可编程序控制器、进给伺服控制模块、位置检测模块等。数控机床技术链数控机床的技术链有六大部分组成,概括来讲,包括数控系统实时核技术、直驱电机加工控制技术、伺服电机加工控制技术、直线传感分辨率技术、角度传感分辨率技术和数控系统现场总线技术等。数控机床产品链数控机床产品链相对其他几个环节要长一些,总体来讲包含加工中心、金属切削、特种加工、成型加工和其他部分。五金制品厂加工异形金属配件,多功能线切割机床可灵活适配不同形状的切割加工需求。四川精密数控线切割机床采购
小批量多品种零件生产需要频繁更换模具,线切割机床无需模具可快速切换不同加工任务。四川精密数控线切割机床采购
1、输入输出装置输入装置可将不同加工信息传递于计算机。在数控机床产生的初期,输入装置为穿孔纸带,现已趋于淘汰;目前,使用键盘、磁盘等,方便了信息输入工作。输出指输出内部工作参数(含机床正常、理想工作状态下的原始参数,故障诊断参数等),一般在机床刚工作状态需输出这些参数作记录保存,待工作一段时间后,再将输出与原始资料作比较、对照,可帮助判断机床工作是否维持正常。2、数控装置数控装置是数控机床的与主导,完成所有加工数据的处理、计算工作,终实现数控机床各功能的指挥工作。它包含微计算机的电路,各种接口电路、CRT显示器等硬件及相应的软件。3、可编程控制器即PLC,它对主轴单元实现控制,将程序中的转速指令进行处理而控制主轴转速;管理刀库,进行自动刀具交换、选刀方式、刀具累计使用次数、刀具剩余寿命及刀具刃磨次数等管理;控制主轴正反转和停止、准停、切削液开关、卡盘夹紧松开、机械手取送刀等动作;还对机床外部开关(行程开关、压力开关、温控开关等)进行控制;对输出信号(刀库、机械手、回转工作台等)进行控制。四川精密数控线切割机床采购