商机详情 -
电火花砂线机批发公司
金刚石线径的原因。金刚石线线径有大小,线径大的与加工件接触面积也大,切割的速度也更快。金刚石线的张力。大家都知道直线的距离短,金刚石线保持一根直线状态下切割的效果好,原因是,给金刚石线一定的张紧力能让金刚石线始终保持或接近一条直线,使每一次金刚石线运行的轨迹都能与前一次运动轨迹重合,这样切割出来的效果接近一条直线。反之,金刚石线因为拉伸,而给的张力又不够,容易拉弓,拉弓的时候,金刚石线会另外开辟切缝,使切割出来的结果坑坑洼洼的。机床行程,一般来说同样的上线量,是小行程的机床切割速度快。机床行程小,金刚石线运行路线短,参与切割的金刚石线会更多。机床上线量。机床上线量越多,参与切割的线越多,切削力跟得上进给速度,切割速度会比线上得少的机床切割速度快。金刚石线的磨损程度。新的金刚石线锋利,切削力更大,切割速度就可以更快。磨损之后的金刚石线切削力减弱了,切割速度自然就慢了。高价值晶体材料切割切缝过宽成本过高,砂线机切缝窄可大幅提升材料利用率降低生产成本。电火花砂线机批发公司
砂线机
被切割的工件尺寸大小。小尺寸的工件切割速度会更快,因为工件小,排屑更快;工件大,排屑不畅,切屑堵在切缝中会产生一些重复切割。而且工件因为大,跟金刚石线的接触面积增大,产生的阻力就越大,切割速度就越慢。加工工艺。改变加工工艺,是为了让金刚石线与工件的接触面积变小,小尺寸的工件切割起来更快。跟一根筷子容易折断,十根筷子放在一起不容易折断是一样的道理。金刚石线运行速度越快,表明切割速度越快。切削液的作用也不可忽视。切削液的主要作用是冷却和及时带走切屑,让切割更顺利。反之,切削液选择不当,不能起到及时带走切屑的话,会让金刚石线产生重复切割,影响切割的速度。电火花砂线机批发公司切割石墨片的方法-导热绝缘材料。
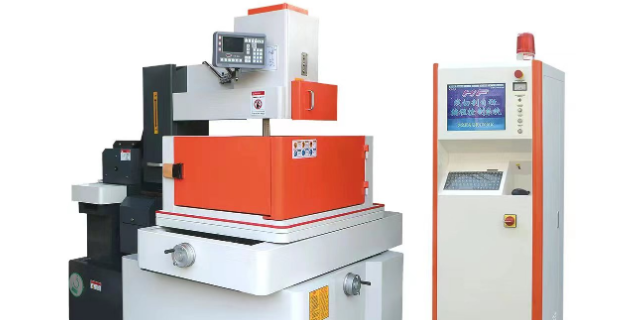
机床由床身、座标工作台、弓架、工作液箱及附件等组成。加工用砂线固定在弓架上,工件用压板螺丝固定,控制台发出脉冲信号,步进电机按信号旋转,经变速齿轮、丝杠螺母传动使工作台运动切割工件,加工出直线、园弧等几何图形。1.机床的主要组成部分。本机床主要由工作台部分、底座部分、弓架部分、电气部分、防护部分组成。2.结构布局与特点。整机采用床身固定。工作台在床身上作X向/Y向移动,弓架在立柱上作Z向往复运动,立柱采用中国台湾产直线导轨磨损小,使用寿命长等特点。弓架往复运动的平稳和可靠性。整机布局合理、美观,机床整体的刚性。
一贮丝筒金刚石线能用多久?,这个要看切割的是什么样的材料。因为金刚石线切割机是物理机械方式切割,在切割材料的同时金刚石线自身也在磨损,(伤敌一千自损八百的方式)。硬度越高的材料对金刚石线的磨损越大,材料越硬金刚石线用的时间就越短;越软的材料对线的磨损越小,一筒金刚石线用的时间就越长。第二,这个要看切割速度。切割速度越快,金刚石线的磨损就越快,金刚石线的使用寿命就越短。第三,这个要看机床上了多少金刚石线。一次上了几十米金刚石线当然不能跟一次上几百上千米金刚石线相比,上的线少,磨损也快,上的线多使用的时间就长。砂线机机身采用铸铁结构,经过去应力处理,刚性好运行稳定,可保证长期使用的精度。
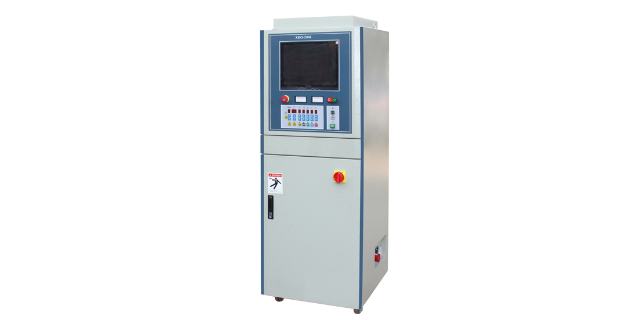
之前我们介绍过主要用于切片的环形线和往复走丝结构金刚石线切割机各自的优点和缺点了,不管是切片还是切形状,环形线金刚石线切割机某些方面的优势还是非常明显,比如它的加工速度还是会比往复循环走丝结构的金刚石线切割机速度快。甚至不比带锯床慢,难怪很多用户非常想买环形金刚石线切割机。但是往复循环走丝结构和环形线切形状对比,它们也是有各自的优势和不足。金刚石线切割机切形状和切片的区别,切形状只有直切这一种加工工艺,切割速度一致的情况下对比加工件精度上来说,线径粗的质量会更好一些。环形线的线径在0.5~0.65mm之间,往复走丝结构金刚石线的线径在0.25~0.65mm。在线径这点,环形线的优势不明显,往复走丝结构金刚石切形机也可以选择与环形线一样的线径。对砂线机的操作与维护有疑问,可联系我们的技术人员提供一对一的指导服务。电火花砂线机批发公司
石墨金属数控线切割机床工业陶瓷金刚砂线切割机。电火花砂线机批发公司
金刚石线切割线规格怎么选金刚石线(又称砂线)的线径规格不同,切削力也不一样,用户需根据自己材料的脆硬程度和机床行程大小需要来选择不同规格的线径。选择金刚石线之前,请先了解一下需要加工材料的莫氏硬度,比如金刚石的莫氏硬度为10,理论上来讲,只要硬度低于金刚石的都可以切割。金刚石切割线是金刚石颗粒附着在一根钢丝线上,金刚石线切割机加工切割时,金刚石线本身也在被磨削。因此,它有一个破断力极限,超过这个破断力,金刚石线很容易被磨断或是拉断。电火花砂线机批发公司