商机详情 -
成都金刚石砂线机厂家
这个要看是使用的什么切割工艺。不同的切割工艺,使金刚石线与工件之间的接触面积是不同的,工件与金刚石线的接触面积越小,越容易切割,金刚石线自身的损耗越小,金刚石线的使用寿命越长。客观来说,想知道一贮丝筒金刚石线能用多长时间,没有一个确切的答案。假如有人无比确定的告诉你答案,那是不负责的表现。材料多变化的,比较好是寄一点材料去试切一下。比如一筒金刚石线有300米,如果是切软的材料,一天8小时,用个十天八天,甚至一个月都可能。但用来切翡翠这样硬度的材料,就三十个小时左右,要是切碳化硅那样硬的,也就六七个小时吧,甚至只能用三个小时左右就得更换新线了。要是遇到特殊情况,材料韧性较大,容易夹丝,很容易断线的。砂线机的切割厚度可达 260mm,可满足大多数厚板材料的切割加工需求。成都金刚石砂线机厂家
砂线机
现在,大家都知道500mm以上的大尺寸翡翠玉石用360度旋转切割效果比其他方式的切割效果更好,但是如果匀速切到,中间就会有螺旋线痕,这个问题在很长一段时间里都没有得到有效解决。这种情况在硬度较高的碳化硅上面出现过,另外天然的大尺寸翡翠玉石也会出现这种情况。一开始,我们认为是切削液没有进入到割缝里面造成的。加了一个喷水嘴,从工件的两头喷水到金刚石线上,让金刚石线进入的时候把切削液带进切缝里。结果发现结果没有改善。接下来我们再加两个喷水嘴,从工件上方往割缝中喷水,两头喷金刚石线的水嘴同时也继续喷水,切割出来效果依然没有改变。成都金刚石砂线机厂家传统切割设备粉尘污染严重影响车间环境,难道你不想用更环保的砂线机替代吗?
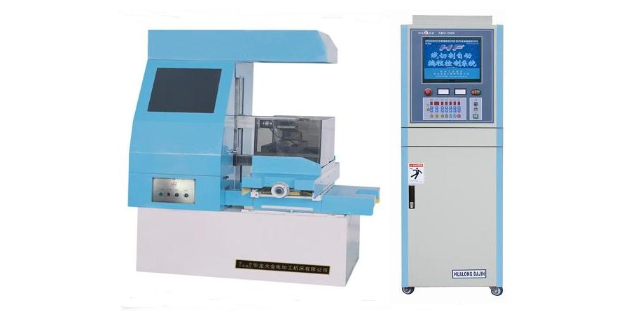
弓架运动结构金刚石线切割机主要是切形状类的机床,但因为机床震动较大,只能切厚片,不能切薄片。它的工作原理是通过一根电镀金刚石线,由弓架带动上下往复运动,与工件发生切削从而达到加工的目的。用电镀金刚石线做为刀具,对工件进行加工,工件在数控装置或计算机控制下自动的按程序确定的轨迹运动,得到所需形状的工件。往复循环走丝结构能切薄片,能切形状,在金刚石线很细的情况下切形状不能切太厚。往复走丝运动式金刚石线切割机的工作原理是利用一根金刚石线高速往复走丝运动,与工件接触发生磨削而达到加工的目的。
CH5650型中型砂线切割机有500×630mm,500×800mm,500×1000mm三个行程可选择。CH5650/80型的行程为500×800mm,单头结构一次只能加工一个工件,切割大尺寸500×800×250(高)mm,标准配置切割厚度100mm、150mm、200mm、250mm,可根据用户要求设计切割400mm、500mm、700mm高度。用于石墨电、石墨有色金属连铸模具、环氧板、半导体材料、大理石、玉石、光学玻璃、陶瓷、铁氧体、冰洲石、方解石、碳化硅等脆硬高价值材料直体成型切割。线切割机安全操作规程完整版。
切削液的原因。1.切削液用久了,里面的切屑过多造成切缝堵塞,排屑不畅。2.使用了劣质切削液的原因。3.切割不同的材料,应选择不同质地的切削液。其他的原因。其他的原因有操作错误的原因,数控系统故障造成系统与机床不能同步运行的原因等等。综合来说,金刚石线切割机频断线的原因,机床的原因是主要的。其次就是材料的原因、切割工艺的原因和金刚石线的原因。了解具体原因才能解决问题。机床的原因,这个需要用户在购买的时候要问清楚有没有现货,不要机床装配好就催厂家发货,一定要让厂家多做切割试验,放一二十天,释放一下配件的应力再发货,减少运输过程中机床因应力产生的变形。在厂家做切割试验的过程,也可以发现机床的原因,厂家也好及时处理,以免收到机床再发现问题,处理起来就麻烦了,还耽误生产。和水刀切割相比,砂线机设备投入更低运行成本更少,且不会产生水污染问题。成都金刚石砂线机厂家
想要提升切割效率降低材料损耗成本,还有比砂线机更适合硬脆材料加工的设备吗?成都金刚石砂线机厂家
在此提醒一下用户朋友:机床平时一定要保养!机床平时一定要保养!机床平时一定要保养!重要的事情讲三遍。不管你用不用,平时一定要注意保养机床的重要部位。为了保证机床的刚性和精度,我们机床重要部件使用的是传统铸件,平时一定要保持机床的整洁、环境的干燥,及时涂上黄油等保养品。很多企业都是把国产机床买回来当牛做马的使用,却缺乏保养意识,买了进口机床却不是这样对待,因为进口机床的价格高使得大家舍不得用也知道经常保养,其实我们要是对待国产机床也跟对待进口机床那样去保养它爱惜它,它能给你超乎预期的回报,为你当牛做马。成都金刚石砂线机厂家