商机详情 -
宝鸡上海桐尔xh450离线式选择性波峰焊市场
上海桐尔选择性波峰焊在客户现场应用中展现出优异的适配性和稳定性,凭借可靠的性能和完善的服务,已广泛应用于消费电子、汽车电子、新能源、光伏、医疗设备等多个**制造领域。在某汽车电子客户现场,该设备针对ECU控制板的高温、高震动使用要求,通过精细的焊接参数控制和高韧性焊料搭配,确保焊点在-40℃至125℃的温度循环测试中无任何松动,满足汽车行业严苛的可靠性标准;在某新能源客户现场,XH-650型号设备高效完成大型逆变器电路板焊接,透锡率和焊接良率均达到,完全满足客户批量生产需求;在某医疗设备客户现场,设备通过低助焊剂残留和精细温度控制,使监护仪设备运行故障间隔时间延长50%以上,满足医疗设备高可靠性要求。上海桐尔为每台设备提供上门安装调试和为期3天的现场技术培训服务,确保客户快速掌握设备操作和运维技巧。 离线式选择性波峰焊采用喷嘴固定设计,通过 PCB 板多方向移动完成焊点焊接。宝鸡上海桐尔xh450离线式选择性波峰焊市场

上海桐尔选择性波峰焊配备的波峰高度自动检测与校准功能,是提升焊接良率的关键**技术之一。该功能通过高精度激光传感器实时监测波峰高度,采样频率达到100次/秒,一旦发现参数偏离设定值±,系统会立即自动调整焊锡泵转速和喷嘴气压等参数,确保波峰形态稳定。配合1080P高清实时视频监控模块,操作人员可通过15英寸工业显示器清晰观察波峰形态、焊点浸润过程等细节,及时发现波峰抖动、焊点桥接、虚焊等问题,支持画面抓拍和视频回放,便于后期工艺分析。这一功能尤其适用于多品种生产场景,不同产品的波峰高度、焊接时间等参数可存储在**程序中,切换产品时系统自动调用并完成参数校准,无需人工反复调试,换产效率提升超60%。波峰高度的稳定控制,使每个焊点的焊锡填充量偏差控制在5%以内,***提升焊点质量的一致性和可靠性。 宝鸡上海桐尔xh450离线式选择性波峰焊市场离线式选择性波峰焊可自动检测波峰高度,确保波峰稳定以保障焊接质量。
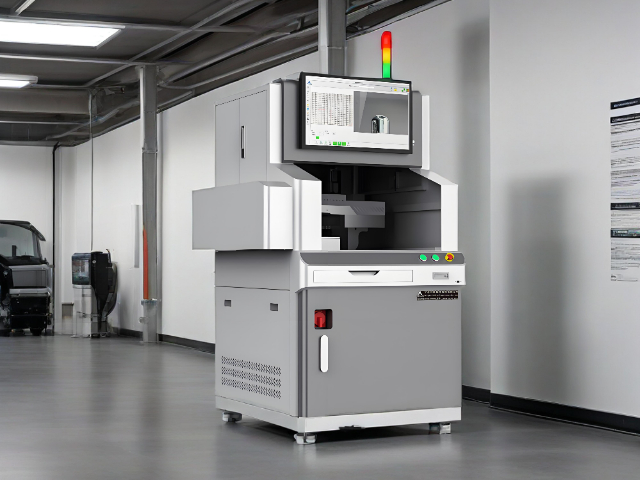
上海桐尔针对汽车电子行业的高温环境需求,研发的耐高温选择性波峰焊XH-450-H型号,在尺寸和耐热性能上双重优化。设备本体长宽高940mm×1280mm×1350mm,外壳采用耐高温冷轧钢板,表面喷涂耐高温粉末涂层,可耐受60℃的车间高温环境。锡炉加热功率提升至,采用双区加热设计,炉内温度均匀性误差≤±3℃,比较高焊接温度可达到300℃,满足汽车电子中高温焊料的焊接需求。设备内部线路采用耐高温硅胶线,耐温等级达到180℃,电气元件均选用宽温范围型号,可在-20℃至70℃环境下正常工作。该型号设备适配的PCB板尺寸为50×50至450×400mm,针对汽车ECU控制板的焊接,透锡率达到100%,焊点经过1000次温度循环测试无失效,完全符合汽车行业AEC-Q100标准。
离线式选择性波峰焊XH-320在能耗与耗材控制方面,体现出上海桐尔对生产成本管控的设计考量,相较于传统整板波峰焊,设备采用定点喷涂助焊剂,耗材*作用于焊接点位,能够大幅减少助焊剂使用量,长期生产可明显降低耗材开支。锡炉容量小、升温快,待机能耗低,不用像大型波峰焊全天维持高温运转,间歇性生产时可随时开关机,避免无效耗电损耗。设备气相热量散失少,密闭式保温结构让热能集中作用于焊接区域,热能利用率更高,同产能下耗电更为节省。同时XH-320选择性焊接模式减少了整板过锡带来的锡渣产生,锡液氧化速度放缓,锡条补充频次降低,进一步控制金属耗材损耗。上海桐尔从耗材、用电、锡料三个维度优化设备使用成本,兼顾焊接品质与生产经济性,让中小企业也能以合理投入,获得高适配、高稳定的精密选择性焊接生产能力。 离线式选择性波峰焊使用维护成本低,可节省锡渣、助焊剂、电及耗材。
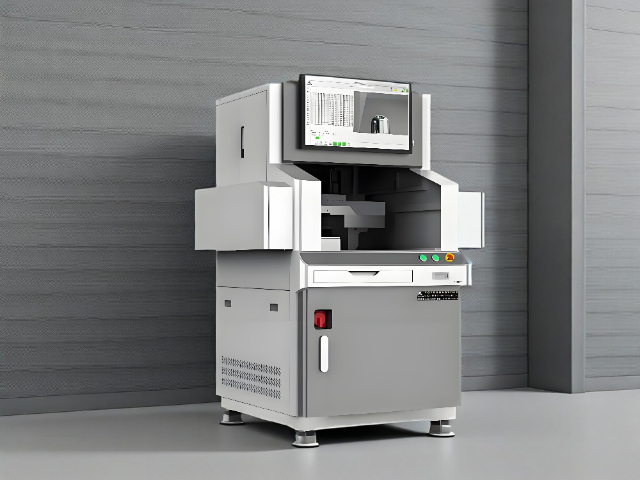
离线式选择性波峰焊XH-320在焊接品质管控层面,融入上海桐尔多年积累的工艺经验,能够有效解决传统波峰焊常见的连锡、桥连、虚焊、漏焊、元件高温损伤等行业痛点。依靠选择性定点焊接模式,非焊接区域不会接触高温锡波,板面上的贴片元件、连接器、塑料部件等耐高温较弱的器件可以得到完整防护,杜绝高温变形、老化损坏问题。针对引脚密集的接插件、排针、插座等部件,XH-320可以逐点隔离焊接,避免相邻引脚之间出现连锡短路,焊点成型圆润饱满,焊锡浸润状态均匀,契合**电子产品对焊点外观与电气性能的要求。设备全程闭环管控助焊剂、预热、锡波三大**环节,任一参数出现偏差都会实时提示,方便操作人员及时调整工艺,上海桐尔还为设备预留了工艺数据记录功能,可追溯每批次产品的焊接参数,为品质复盘与工艺优化提供数据支撑,助力企业建立标准化品质管控体系。 离线式选择性波峰焊透锡率达 100%,焊接良率稳定保持在 98% 以上。宝鸡上海桐尔xh450离线式选择性波峰焊市场
离线式选择性波峰焊 XH-320 的锡炉为全钛合金材质,容量达 12KG。宝鸡上海桐尔xh450离线式选择性波峰焊市场
波峰焊是电子插件加工环节的**加工设备,日常量产过程中很多调试人员习惯照搬过往老旧工艺参数,很容易引发焊点空洞、润湿效果差、元器件受热受损等各类批量品质问题。不同焊接体系**直观的区分点集中在焊料熔融温度层面,老式共晶焊料熔融温度偏低,适配低温加工条件,而当下通用合金焊料熔点更高,整条炉体内部各个温区的运行温度都需要同步上调。温度整体提升之后,元器件承受的热冲击强度会发生明显改变,厚板材、大容量电容这类热容偏大的元件很难快速达到完整润湿需要的温度标准,小型贴片元件又容易出现局部温度超标的情况。正式调试前期工作人员需要重新规划一整套完整温度曲线,不能直接套用以往旧工艺的参数标准,很多新手调试出现的基础不良问题,根源都是没有分清焊料本身的基础特性差异,提前做好工艺区分才能从源头减少批量不良品产出。宝鸡上海桐尔xh450离线式选择性波峰焊市场