商机详情 -
石家庄XH-320离线式选择性波峰焊市场
上海桐尔选择性波峰焊的软件升级服务为设备持续赋能,升级后的操作系统支持远程监控功能,通过安装**APP,管理人员可在手机或电脑上实时查看设备运行状态,包括焊接温度、波峰高度、产量统计等数据。软件新增工艺参数优化建议功能,根据导入的PCB板信息和元件清单,自动推荐比较好焊接参数,新手操作人员也能快速设置高质量工艺。升级后的系统支持数据导出功能,可将焊接日志、故障记录等数据导出为Excel格式,便于生产管理和质量追溯。软件升级可通过U盘或网络远程完成,升级过程不影响设备正常运行,升级时间约30分钟。公司每季度发布一次软件更新,为设备添加新功能,如***升级的版本新增了焊点图像识别功能,可自动检测焊点缺陷,检测准确率达到95%以上。 离线式选择性波峰焊 XH-320 助焊剂喷嘴为零点五毫米日本原装进口精密流体喷嘴。石家庄XH-320离线式选择性波峰焊市场
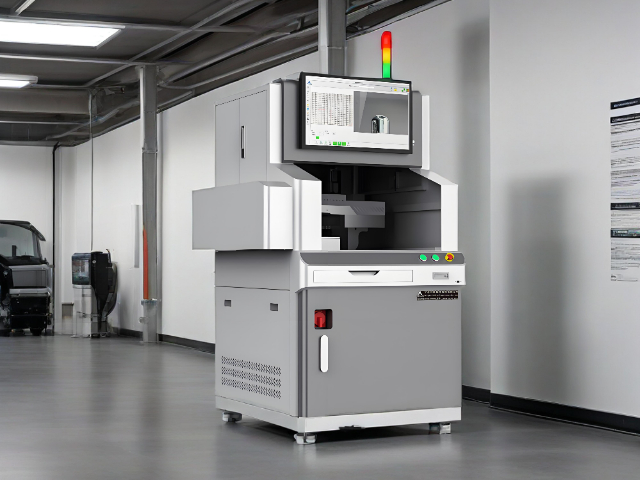
离线式选择性波峰焊XH-320搭载上海桐尔自研的分区预热温控系统,打破传统波峰焊整板统一预热的局限,可根据PCB板材不同区域的元器件分布、板材厚度、材质差异进行分区**控温预热。很多混装PCB板上既有不耐高温的小型贴片元件,又有需要充足预热的插件引脚,整板统一预热容易出现局部过热损坏元件或预热不足影响焊接质量的情况,而XH-320能够对焊接区域针对性升温,非焊接区域保持低温防护状态。上海桐尔在温控组件选材与程序算法上做了长期工况实测优化,升温速率、保温时长、预热温度均可自定义调节,适配单面板、双面板、多层厚铜板、陶瓷基板等不同材质电路板的预热需求。设备预热采用红外柔和加热模式,热辐射均匀分散,不会产生局部高温冲击,有效降低PCB板材热形变、元器件受热老化的概率,搭配精细的温度曲线存储功能,不同产品可直接调用预热参数,换产调试便捷,保障批量生产中每块板材预热状态保持一致。 石家庄XH-320离线式选择性波峰焊市场该设备采用 “喷嘴固定 + PCB 板多轴移动” 设计,透锡率达 100%、焊接良率超 98%。

针对不同焊接需求,上海桐尔离线式选择性波峰焊可选配 PCB 板顶、底部预热功能,采用红外线发热管加热,减少元件热冲击,***助焊剂活性,提高元件引脚透锡率。设备适配 PCB 板尺寸范围广,从 50×50mm 到 600×500mm 均可处理,基板厚度支持 0.8~3mm,元件高度限制灵活。且占地面积*约 1 平方米,节省车间空间;液、气件与电箱**设计,使用安全可靠,集中式布线与锡炉快拆式设计方便后期检修,每年还能为企业节省 41 万元综合成本,涵盖人力、锡料、助焊剂及电费等。
波峰焊双波喷口结构选型会直接决定**终焊点成型质量,市面上分为两种主流安装深度款式,调试人员要根据产品引脚实际长度区分选用对应结构。第一种喷口安装在锡炉三分之二深度位置,锡液喷出高度充足,冲刷力度更强,适合引脚长度超过3毫米的插件板材,能够冲掉夹具遮挡位置堆积的氧化层,短板是锡液与空气接触面积偏大,锡渣生成量偏高,需要工作人员每两小时打捞一次锡渣维持生产。第二种行业通用款式喷口置于锡炉二分之一深度,锡液流动平缓稳定,浮渣产生量更少,日常设备维护工作量更低,*适配短引脚小型电路板。两套喷口装配阶段必须校准至同一水平高度,依靠两侧调节螺丝小幅微调高低位置,凸波负责冲刷板面死角位置,平波修整焊点外形,两者相互配合才能有效规避虚焊、连锡等常见不良。 离线式选择性波峰焊工作时喷嘴固定,PCB 板按程序在 X、Y、Z 轴移动焊接。

上海桐尔选择性波峰焊的安装场地规划需兼顾设备本体尺寸与操作空间的合理适配,以主流的XH-450型号为例,设备本体的长度为940毫米,宽度为1280毫米,高度为1350毫米,这个尺寸已经包含了15英寸的操作显示器。在实际安装时,设备左侧必须预留至少500毫米的操作空间,专门用于夹具的取放和PCB板的装卸;右侧则需要预留300毫米的检修空间,方便技术人员对线路和气动组件进行维护;前方要留出800毫米的人员通道,保障操作人员巡视和应急操作的便利性;后方需预留400毫米的管线连接空间,用于接入气源、氮气管道和电源线。场地地面不*要平整,承重能力还需不低于500千克每平方米,避免设备运行时产生震动影响焊接精度。同时,设备周围要远离水源和强磁场,环境温度控制在10至35摄氏度之间,相对湿度不超过80%,为设备稳定运行奠定基础,安装完成后必须使用水平仪校准,确保设备水平度误差控制在。 离线式选择性波峰焊 XH-320 需氮气纯度 99.999%,压力保持 0.5MPa。石家庄XH-320离线式选择性波峰焊市场
离线式选择性波峰焊透锡率达99%,焊接良率稳定保持在百分之九十八以上。石家庄XH-320离线式选择性波峰焊市场
标准化的波峰焊开关机流程可以降低设备内部元器件非正常损耗,错误启停操作会加速加热管、PLC、驱动马达老化报废,增加设备维修更换成本。关机操作遵循由后至前的固定顺序,依次关闭预热加热、轨道输送、双波起波、助焊剂喷雾、冷却风机、锡炉主加热模块,完全退出工控控制程序之后,再关闭电脑主机与设备总电源,避免高温状态下直接断电,导致加热管冷热骤变开裂损坏。开机执行反向操作步骤,先接通整机总电源、启动工控电脑等待系统完整加载,启动锡炉加热模块升温至工艺预设标准温度,等待炉内各区温度均匀稳定之后,再依次开启喷雾、轨道、起波功能。整套操作流程简单易懂,班组所有新员工上岗前都必须熟练掌握,纳入基础上岗操作考核内容,规范每一次设备启停操作。 石家庄XH-320离线式选择性波峰焊市场