商机详情 -
CAUP 术低温等离子电极铂铱合金加工
低温等离子消融技术自1990年代末期进入临床以来,已从**初单一的耳鼻喉科应用扩展至涵盖骨科、泌尿外科、妇科、疼痛医学、皮肤科和消化内镜等多个学科,成为微创外科的重要组成部分。市场格局方面,全球等离子手术系统及耗材市场呈现高度集中的特点——少数几家跨国医疗器械企业(如ArthroCare、Smith & Nephew、Johnson & Johnson、Medtronic等)占据主要市场份额,尤其在高功率双极等离子系统领域拥有深厚的技术积累和产品线覆盖。国内企业在近十年来在等离子刀电极耗材领域发展迅速,在耳鼻喉科、脊柱微创和泌尿外科等细分领域已开发出具有竞争力的产品,部分企业的产品线已通过CE和FDA认证进入海外市场。在技术发展方面,行业关注的焦点集中在:更高能量转换效率的等离子放电控制算法以减少组织热损伤带宽度;微型化一次性电极的精密制造工艺以支持更多微创适应证;以及等离子技术与超声、激光等能量平台的集成融合,以期为外科医生提供更丰富的能量选择。20 人机加团队,负责铂铱电极的精密机加工序。CAUP 术低温等离子电极铂铱合金加工
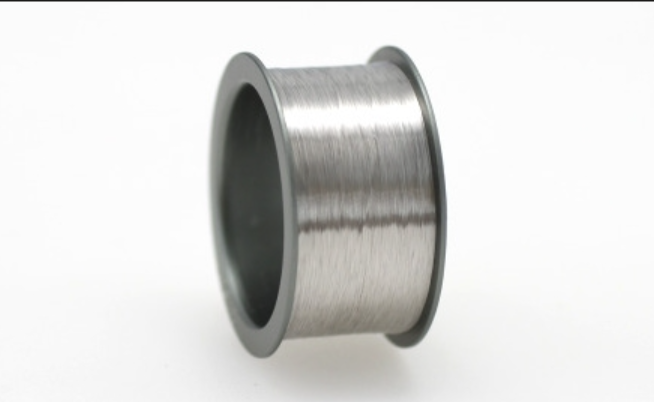
消化内镜中的等离子刀电极主要用于内镜黏膜下剥离术(ESD)的辅助切开和消化道早期*的内镜下切除。ESD是一种技术难度较高的消化内镜***手段,要求在内镜下一次性完整切除黏膜层甚至黏膜下层的早期病变,避免分块切除导致的病理学分期不准确和复发率增加。ESD术中需要沿病变边缘精确切开黏膜,建立黏膜下层剥离平面,铂铱合金精细切割电极在此过程中发挥关键作用——其细尖设计和稳定的放电特性使得沿预定切割线的精确分离成为可能。消化道内镜操作的特殊性在于工作空间狭小、视野受限且需要经口或经肛进入深部消化道,电极轴身必须足够细长且具有良好的可弯曲性以顺应消化道走形。一次性使用设计在内镜器械中是强制要求——消化道内镜器械无法进行高温高压灭菌,只能使用一次性产品或进行液体化学灭菌(如戊二醛浸泡),后者对金属电极的相容性较差。铂铱合金电极与一次性包装灭菌(环氧乙烷)的兼容性使其成为内镜ESD器械的理想材料方案。CAUP 术低温等离子电极铂铱合金加工公司微型焊接工艺,应用于铂铱电极的制作工序中。
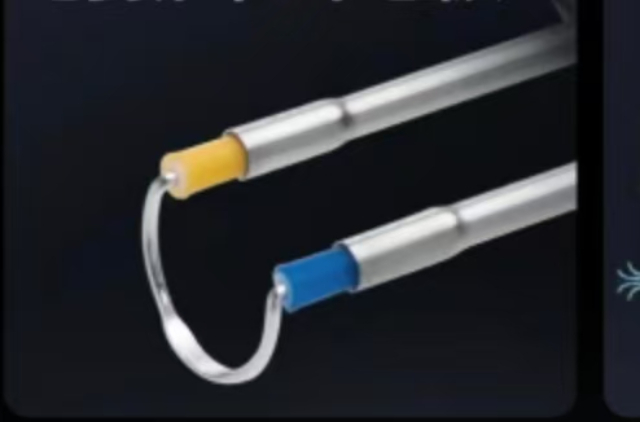
等离子刀铂铱电极的技术发展正沿着智能化、微型化和功能集成三个方向推进。智能化方向:新一代等离子手术系统正在集成AI辅助的能量控制算法——通过实时分析电极-组织界面的阻抗变化,动态调整输出功率以维持恒定的消融效果,这种闭环控制能够补偿因组织成分差异导致的消融不均匀性,同时降低意外热扩散的风险。此外,术前影像融合导航(CT/MRI与实时******图像叠加)的发展将推动铂铱电极与导航系统的硬件接口标准化,使消融过程的可视化和精确度进一步提升。微型化方向:超细一次性等离子刀电极(外径<1mm)的发展支持更多经自然腔道(鼻腔、耳道、宫腔镜)的微创操作,神经内镜和椎间孔镜专门使用的超细电极是当前研发的热点。功能集成方向:集成了组织温度监测、阻抗反馈和消融剂量实时累计显示的多功能一体化电极探头已进入早期临床试验阶段,有望提升手术的安全可控性。此外,生物可降解等离子消融探头的概念也在探索中——用可降解材料替代金属作为消融电极基底,手术结束后材料自行降解无需取出,为等离子消融技术在某些特定适应证(如**内镜下姑息消融)中的创新应用提供了新的想象空间。
等离子刀电极直接与人体组织接触并产生消融效应,材料的生物安全性是选材时的首要法定要求。铂和铱均被列入ISO 10993生物材料相容性评估框架中的优先选择的材料目录,具备数十年的临床安全使用历史。植入物级铂铱合金的离子溶出速率极低——即便在等离子放电造成局部金属微粒溅射的情况下,溶出的铂、铱离子浓度也远低于ISO 10993-1规定的允许接触限值,不会引发局部组织毒性反应或全身性金属离子病。对铂和铱的过敏反应极为罕见(铂过敏人群比例低于0.1%),远低于镍(10%以上)和钴铬合金等常见医用金属。在等离子消融的特殊使用环境中,电极表面在反复高能放电后会形成一层薄氧化膜,该氧化膜的生物相容性同样需要关注——ICP-OES分析显示,氧化膜的主要成分是铂和铱的氧化物,均为化学惰性物质,不会与组织液发生进一步的离子交换。上市前生物相容性测试应覆盖实际使用状态(包括灭菌状态、等离子放电老化状态),而非只测试原材料状态。医用铂铱电极适配不同型号的等离子电极刀。
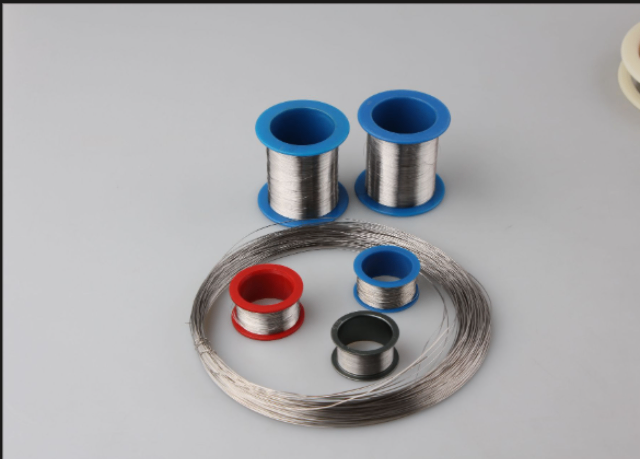
激光焊接是连接等离子刀手柄内部铂铱丝电极与导线的关键工艺,其接头质量直接关系到电气连接的可靠性和手柄的整体安全等级。激光焊接的优势在于:热输入高度集中、热影响区极窄、焊接变形小、且无需额外的焊接填充材料。对于铂铱合金与铜导线的异种金属焊接,激光焊接需要在工艺参数上进行精确优化——主要挑战在于两种金属的熔点、热导率和激光吸收率差异较大。铂(吸收率约20%,Nd:YAG激光1064nm波长)的热导率较高(71 W/m·K),而铜的吸收率极低(<5%)但热导率较高(400 W/m·K),铜侧的热量快速扩散导致焊缝区域的温度梯度极大,容易产生未熔合缺陷。优化的工艺策略包括:预热铜导线以缩小温度梯度;采用双脉冲激光序列(***脉冲预热铜,第二脉冲与铂侧同时熔化);在接头界面增加银基微熔覆层以改善润湿性。焊后检验通常包括:金相切片(观察焊缝熔合形态,确认无裂纹和大型气孔)、剪切力测试(接头抗剪切强度应≥50 N)和微焦点X射线无损检测(识别内部缺陷)。公司自建万余平米厂房,可规模化生产铂铱电极产品。高导电铂铱合金等离子电极批发
栢林电子研发生产医用等离子电极刀铂铱电极,材质为铂铱合金。CAUP 术低温等离子电极铂铱合金加工
等离子刀电极的绝缘安全性能直接关系到手术的电气安全,是产品注册检验和出厂检验的必检项目。绝缘电阻测试测量手柄内各带电部件与外壳(操作者接触部分)之间的绝缘电阻,在标准大气条件(温度23±2°C,相对湿度50%±10%)下使用500V DC兆欧表测量,合格标准通常为≥100 MΩ(具体限值参照IEC 60601-1对应条款)。介电强度测试(也称为击穿电压测试)则检验绝缘材料在更高电压下的耐受能力——对电极手柄施加规定的交流试验电压(通常为额定电源电压的1500V或产品技术要求规定的更高值)持续1分钟,观察是否发生击穿或闪络,此测试应在绝缘电阻测试合格后方可进行,以免在已存在绝缘缺陷的情况下施加过高电压造成人员伤害。电气安全测试还需要考核手柄连接器和电缆的连接可靠性——通过连接器拔出力测试(确保插拔过程中不会意外松脱)和接触电阻测试(确保电气连接的低阻抗和稳定性)。此外,模拟临床使用中可能出现的液体泼溅或短时间浸没(滴液测试),考核液体进入手柄后对绝缘安全的影响是否在可接受范围内。CAUP 术低温等离子电极铂铱合金加工
汕尾市栢科金属表面处理有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的电子元器件中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来汕尾市栢科金属表面处供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!