商机详情 -
Pt90Ir10 等离子电极加工服务
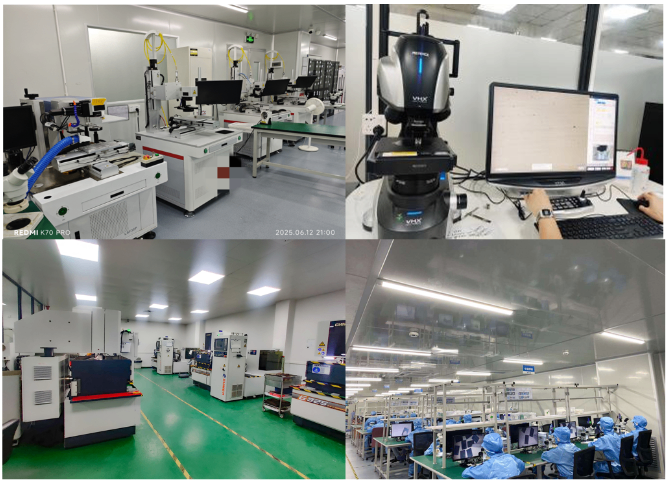
等离子刀电极的有效长度(即从手柄输出端到尖头处工作点的距离)是根据目标手术入路深度决定的工程参数,需要在操作便利性和目标可达性之间寻找平衡。从入路深度来看,耳鼻喉科短鼻内镜手术使用的电极长度通常在80mm至150mm之间,而脊柱内镜(椎间孔镜)手术入路深度可达200mm至350mm,所需电极长度相应增加。更长的电极带来更深远的目标可达性,但同时带来操控性的挑战:长电极的轴向刚性较低,在通过工作通道时容易弯曲,弯曲会导致内部导线或冷却管路的应力集中,严重时造成绝缘破损;此外,长电极的轴向传力特性变差,外科医生在消融时对力量反馈的感知精度下降。更细的电极轴直径可以减轻重量和通过直径,但会栖牲轴向推力——细轴在遇到较硬组织(如钙化椎间盘)时可能发生屈曲而非推进。设计时通常在满足目标入路深度要求的前提下,尽量选择更短和更粗的轴径组合,必要时可通过在手柄或轴身增加辅助支撑结构来补偿长轴的刚性不足。公司 5 名材料专业人士,主导铂铱电极的研发设计工作。Pt90Ir10 等离子电极加工服务
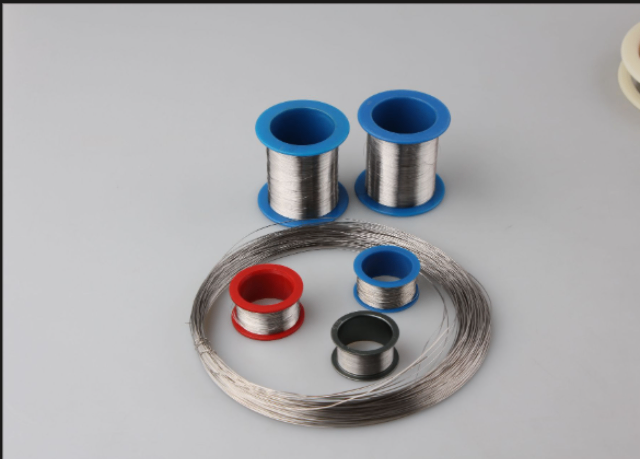
等离子刀电极作为与人体内部组织直接接触的器械(通常归类为高level消毒或灭菌水平的手术器械),必须能够耐受临床规范中规定的所有灭菌方式而不损伤其功能和安全性。高温高压蒸汽灭菌(Autoclave,134°C,2 atm,15至30分钟)和环氧乙烷气体灭菌(EtO,37°C至55°C,40%至80% RH)是两种**常用的灭菌方法。铂铱合金对这两种灭菌方式均有极好的耐受性——高温高压灭菌在合金中不引起相变或晶粒长大,环氧乙烷灭菌更是低温工艺,对金属材料几乎没有影响。等离子体灭菌(以过氧化氢等离子为主)是一种新兴的灭菌方法,因其低温、快速、无残留的特点在精密器械灭菌中逐渐推广,铂铱合金与过氧化氢等离子体的兼容性同样良好。需要特别关注的是灭菌对电极表面有机物残留的影响——前次使用后若清洁不彻底,有机物(如蛋白质、脂肪)在高温灭菌过程中会发生热变性、焦化,形成难以消除的碳化层,影响后续使用的放电效果和生物安全性。因此,灭菌前的彻底清洁(通常包括酶清洗剂浸泡、软刷刷洗和超声清洗三步)是不容省略的前处理步骤,也是ISO 13485质量管理体系中灭菌确认方案的重要组成内容。骨科等离子电极铂铱合金型号医用等离子电极刀铂铱电极适配手术设备配套使用。
低温等离子消融技术自1990年代末期进入临床以来,已从**初单一的耳鼻喉科应用扩展至涵盖骨科、泌尿外科、妇科、疼痛医学、皮肤科和消化内镜等多个学科,成为微创外科的重要组成部分。市场格局方面,全球等离子手术系统及耗材市场呈现高度集中的特点——少数几家跨国医疗器械企业(如ArthroCare、Smith & Nephew、Johnson & Johnson、Medtronic等)占据主要市场份额,尤其在高功率双极等离子系统领域拥有深厚的技术积累和产品线覆盖。国内企业在近十年来在等离子刀电极耗材领域发展迅速,在耳鼻喉科、脊柱微创和泌尿外科等细分领域已开发出具有竞争力的产品,部分企业的产品线已通过CE和FDA认证进入海外市场。在技术发展方面,行业关注的焦点集中在:更高能量转换效率的等离子放电控制算法以减少组织热损伤带宽度;微型化一次性电极的精密制造工艺以支持更多微创适应证;以及等离子技术与超声、激光等能量平台的集成融合,以期为外科医生提供更丰富的能量选择。
等离子刀电极的工作本质是在电极尖头处与组织之间建立可控的等离子体放电通道(等离子体鞘层),通过带电粒子碰撞产生的热效应实现组织消融或切割。这一过程涉及复杂的电学和热学耦合,对电极材料的放电特性有严苛要求。评价放电稳定性的重点指标包括:起弧电压(电弧引燃所需的~低电压,通常100V至300V之间)、维持电压(持续消融过程中的稳定电压)、以及电压波动幅度(稳定放电时电压的峰峰值,理想应控制在±10%以内)。铂铱合金的放电特性高度稳定——在额定的功率范围内,其起弧电压和维持电压几乎不随使用次数增加而漂移,保证了手术过程中能量输出的可重复性。电压波动过大会导致消融效果的忽强忽弱,影响外科医生对组织去除量的判断,甚至引发局部过度碳化。与钨电极相比,铂铱电极的二次电子发射特性使等离子鞘层的建立更为平稳,减少了弧光漂移(arc wandering)现象,有助于维持精确可控的消融轨迹。部分高级等离子手术系统在电极手柄内集成了电压和电流实时监测模块,通过闭环反馈控制进一步稳定能量输出。栢林电子深耕贵金属合金,铂铱电极制造经验丰富。
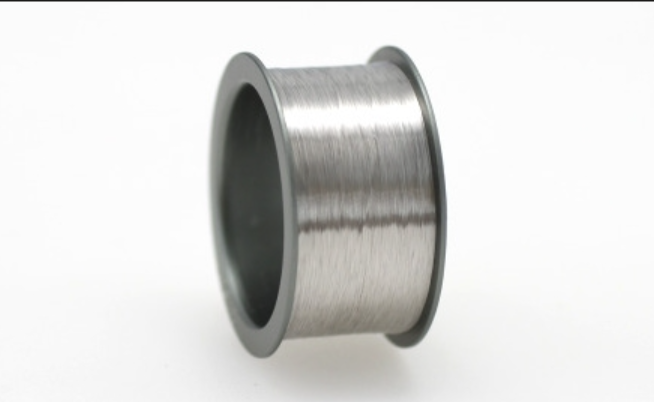
一次性等离子刀电极因无法在临床使用后重新校准或修复,对生产阶段的尺寸一致性管控要求较高。尖头处尺寸的精密管控是重点的质量关注点——以0.5mm直径±0.05mm公差的电极为例,其相对公差只有10%,在铂铱合金的微型拉丝工艺中属于高精度要求。尺寸测量通常在加工过程中的多个工序节点进行:拉丝后(控制丝材直径)、绕环/尖头处成型后(控制尖头处轮廓)、成品检验(光学投影仪或影像测量仪逐件检验)。批次一致性的评价指标是过程能力指数Cpk,医疗级精密电极通常要求Cpk≥1.67(对应±4σ范围)。光学非接触测量(光学投影仪、CCD影像测量系统)是尖头处尺寸检验的首先选择的方法,避免了接触式探针造成的尖头处微变形和测量力干扰。除了几何尺寸,刀尖角度(锥度半角)的控制同样关键——角度过大(如超过30°)会使消融通道过宽、创缘粗糙,角度过小(如小于10°)则消融阻力增大、尖头处容易折断。对于弧形或叉状等复杂形状电极,各尖头处的相对位置尺寸(如叉尖间距、弧形半径)也是需要纳入测量和公差控制的参数。公司磁控溅射技术,可用于铂铱电极表面改性处理。肛肠科等离子电极铂铱合金说明书
医用等离子电极刀铂铱电极适配医疗等离子手术设备使用。Pt90Ir10 等离子电极加工服务
等离子手术电极的工作环境具有高温、高频放电和电解质液体共存的特征,材料选择直接决定了电极的耐用性、安全性和手术效果。铂铱合金因其独特的综合性能成为等离子刀电极的主流材料方案。铂的高化学惰性使其在等离子体高能粒子轰击和高温环境下几乎不发生氧化和升华,能够在反复激发-停机的循环中保持稳定的电学特性和几何完整性。铱的加入有效提升了合金的硬度和抗溅射性能——等离子放电过程中,高能离子对电极表面的冲击会导致材料微粒溅射,铱含量较高的合金表面溅射速率明显低于纯铂,电极尖头处的损耗更小、使用寿命更长。此外,铂铱合金的导电率适中(约3×10⁶ S/m),既能承载高频电流又不会因过高的热导率导致放电能量过度分散。在等离子消融手术常用的射频频率(300kHz至500kHz)范围内,铂铱合金的集肤深度约为100μm至200μm,配合中空冷却通道设计能够有效管理放电区域的温升。材料选型时还需综合考量成本——医疗级高纯铂铱合金的单价远高于不锈钢或钛合金,但其性能优势和临床安全性使其在一次性高值耗材和可重复灭菌器械中均有广泛应用。Pt90Ir10 等离子电极加工服务
汕尾市栢科金属表面处理有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的电子元器件中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,汕尾市栢科金属表面处供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!