商机详情 -
普外科等离子电极铂铱合金规格
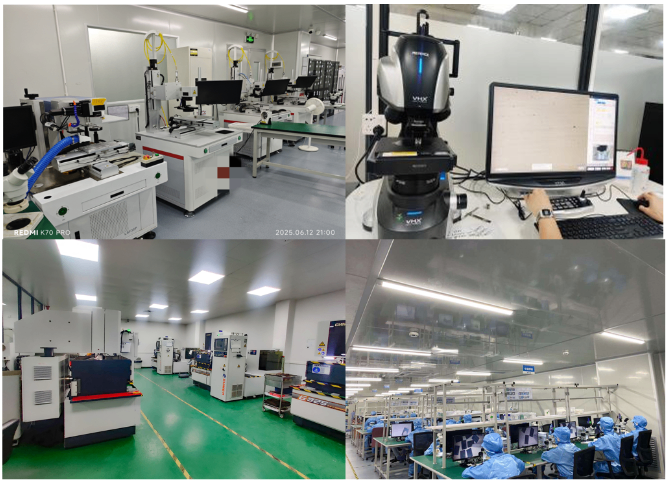
铂铱合金的精密加工涉及熔炼、拉丝、焊接和表面精加工等多个工序,每个环节的工艺控制都影响电极的性能和安全性。医用级铂铱合金的熔炼通常采用真空感应熔炼(VIM)工艺,在高真空和惰性气氛保护下进行,避免氧化夹杂和气体杂质(O、H、N)的引入——气体杂质含量过高会降低合金的延展性和耐疲劳性能。拉丝工序将锭坯逐步冷拉至电极所需的细丝直径(常见0.3mm至0.8mm),中间穿插退火处理以消除加工硬化、拉丝润滑剂残留也需要通过严格的清洗工艺去除。电极尖头处(放电工作区域)的加工精度要求高——尖头处的曲率半径、表面粗糙度和几何对称性直接影响等离子弧的稳定性和能量分布的均匀性。部分高级等离子刀电极采用电火花线切割(EDM)加工尖头处,确保较高的尺寸精度和光洁度。焊接方面,等离子刀手柄内部的电气连接通常采用银基焊料或激光焊接将铂铱丝与导线连接,焊点质量直接影响电路的可靠性和发热情况。加工全程需要执行严格的过程检验和环境控制,防止异物污染和交叉污染。国家高新技术企业打造,铂铱电极产品品质有保障。普外科等离子电极铂铱合金规格
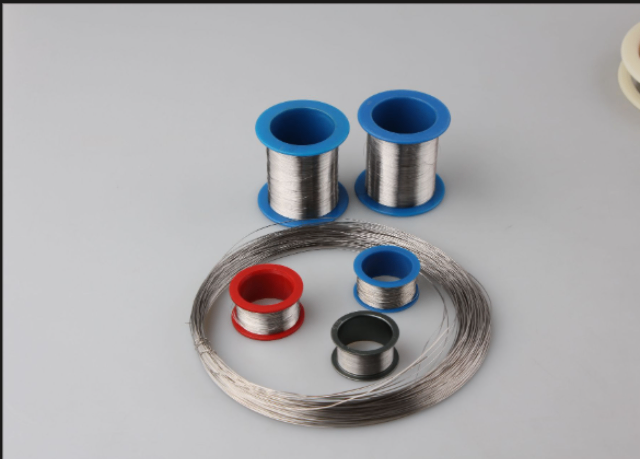
等离子刀电极中铂铱合金的配比设计是在导电性、耐溅射性、机械强度和加工成本之间寻求平衡的过程。不同临床应用场景对电极性能的需求存在差异,手术器械工程师通过调整合金配比来适应不同需求。在消融功率较高(如椎间盘等离子消融,功率可达200W至300W峰值)和电极尖头处正向温度较高(可达300°C至500°C)的应用中,通常选用铱含量偏高的配方(如85Pt/15Ir),以获得更好的耐高温和抗溅射性能。而在强调放电稳定性和降低组织碳化风险的精细切割应用中(如耳鼻喉软组织消融,功率通常控制在50W至100W),铱含量适中的配方(如90Pt/10Ir)更为适合,过高的铱含量反而可能因合金表面状态不均匀导致放电不稳定。需要指出的是,合金配比的变化对电极的生物相容性和化学稳定性影响极小——铂和铱在生物惰性方面几乎等价,关键的工程差异主要体现在物理机械性能层面。此外,铂铱合金的成分均匀性也是影响电极性能的重要因素——偏析组织(成分分布不均匀的区域)在放电过程中容易成为局部热点,加速局部损伤,因此真空熔炼工艺是保证成分均匀性的首先选择的生产方式。等离子电极铂铱材料模具治具加工厂家医用等离子电极刀铂铱电极经专业材料检测合格后出厂。
等离子刀电极放电性能的准确测试是质量控制和产品设计验证的基础,需要在模拟手术条件的实验环境中进行。放电性能测试的重点参数包括起弧电压、维持电压、等离子鞘层形态和消融效率。起弧电压测试使用稳压直流电源和高速示波器,测量从施加功率到等离子弧建立的时间(通常<1ms)和所需电压幅值,测量中电极尖头处浸没于模拟生理盐水(0.9% NaCl溶液)或0.25%透明质酸钠凝胶(模拟软组织电阻特性)中。维持电压的测试则在连续消融过程中实时记录电压波形,关注波形的平稳度和峰值。消融效率测试通常使用标准化的组织模型——牛肝或猪肌肉是**常用的模拟组织,其含水量和电阻特性接近人体软组织。消融体积的测量方法包括:组织切片后用卡尺测量消融通道直径和深度,或使用3D光学扫描仪获取消融坑洞的精确三维轮廓。等效消融体积除以消融时间即为消融速率(mm³/s),这是不同品牌电极进行性能对比的定量指标。此外,放电稳定性测试需要在连续激发条件下(模拟实际手术中的反复***开关动作)监测阻抗和电压的变异系数(CV),CV值越低说明放电特性越稳定。
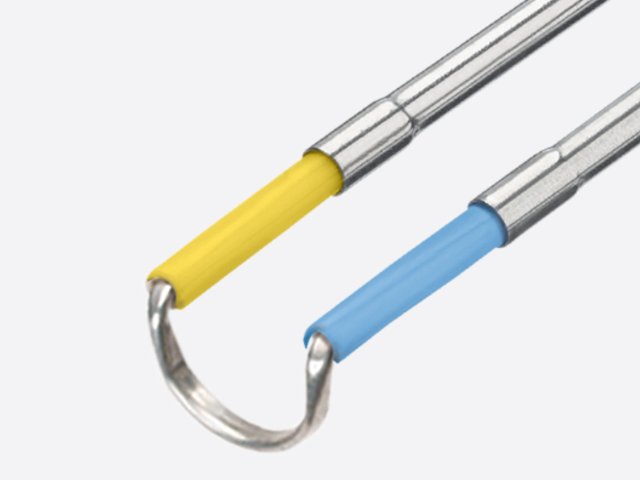
关节镜手术是等离子刀电极在运动医学领域**重要的应用场景,主要用于膝关节、肩关节、髋关节和踝关节等部位的软骨修复、韧带清理和滑膜切除。膝关节镜下等离子刀主要用于:退变软骨的成形(去除松动和龟裂的软骨碎片,在软骨下骨暴露处钻孔促进纤维软骨愈合)、半月板撕裂的修整性切除、滑膜皱襞和炎症滑膜组织的消融。肩关节镜中,等离子刀常用于肩袖修复术前肩峰下间隙的清理、粘连松解(关节囊切开)和肩关节不稳修复中的热缩关节囊(利用等离子热效应使松弛的关节囊胶原纤维收缩收紧)。关节镜等离子刀电极的设计需要兼顾刚性(通过关节套管入路传递推拉力)和可操控性(尖头处在狭小关节腔内完成精细动作),典型的关节镜等离子电极直径约3mm至3.5mm(配合标准关节镜工作通道),尖头处采用弧形或弯钩状以适应关节腔内的立体解剖结构。在关节内使用等离子消融时,控制消融温度以减少对关节软骨的意外热损伤是关键考量——消融时间过长或功率过高可能造成软骨细胞的不可逆热坏死(温度超过50°C持续超过1秒即可导致细胞凋亡)。医用等离子电极刀铂铱电极适配医疗领域电极使用需求。
等离子刀电极作为与人体内部组织直接接触的器械(通常归类为高level消毒或灭菌水平的手术器械),必须能够耐受临床规范中规定的所有灭菌方式而不损伤其功能和安全性。高温高压蒸汽灭菌(Autoclave,134°C,2 atm,15至30分钟)和环氧乙烷气体灭菌(EtO,37°C至55°C,40%至80% RH)是两种**常用的灭菌方法。铂铱合金对这两种灭菌方式均有极好的耐受性——高温高压灭菌在合金中不引起相变或晶粒长大,环氧乙烷灭菌更是低温工艺,对金属材料几乎没有影响。等离子体灭菌(以过氧化氢等离子为主)是一种新兴的灭菌方法,因其低温、快速、无残留的特点在精密器械灭菌中逐渐推广,铂铱合金与过氧化氢等离子体的兼容性同样良好。需要特别关注的是灭菌对电极表面有机物残留的影响——前次使用后若清洁不彻底,有机物(如蛋白质、脂肪)在高温灭菌过程中会发生热变性、焦化,形成难以消除的碳化层,影响后续使用的放电效果和生物安全性。因此,灭菌前的彻底清洁(通常包括酶清洗剂浸泡、软刷刷洗和超声清洗三步)是不容省略的前处理步骤,也是ISO 13485质量管理体系中灭菌确认方案的重要组成内容。医用铂铱电极生产遵循严格的加工工艺流程。普外科等离子电极铂铱合金规格
高新技术企业资质,支撑铂铱电极技术研发创新。普外科等离子电极铂铱合金规格
等离子刀铂铱电极的采购评估需要从技术合规、质量体系、供应链和服务支持四个维度综合考量。技术合规方面:电极材料成分应与产品技术要求(技术规格书)一致,要求供应商提供原材质证书(C of C)和第三方成分验证报告;生物相容性测试报告应为**近3年内的有效版本,覆盖实际产品状态(包括表面处理和灭菌状态);电气安全测试报告(IEC 60601-1系列)应由具备CNAS/CMA资质的实验室出具,且报告中的电极规格应与实际采购规格完全一致。质量体系方面:供应商应持有ISO 13485医疗器械质量管理体系认证,且认证范围覆盖所供应的等离子刀电极产品;建议实地审核供应商的生产设施,关注拉丝设备的精度、热处理工艺的一致性、焊接工序的过程监控以及绝缘组装区的环境控制等级(建议不低于ISO 7级洁净室)。供应链方面:评估供应商的贵金属库存策略和价格波动应对机制;标准交货期(通常8至12周)和紧急补货能力(4至6周加急)是实际使用科室关注的交付指标;供应商是否提供技术培训和现场使用支持。服务支持方面:供应商是否提供批次追溯的电子化系统(扫码查询生产信息);质量投诉响应时效(行业惯例为24小时内初步响应);以及不良事件警戒系统(MAH的警戒网络接入便利性)。普外科等离子电极铂铱合金规格
汕尾市栢科金属表面处理有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在广东省等地区的电子元器件行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**汕尾市栢科金属表面处供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!