商机详情 -
低阻抗铂铱合金等离子电极加工厂家
等离子刀电极中铂铱合金的配比设计是在导电性、耐溅射性、机械强度和加工成本之间寻求平衡的过程。不同临床应用场景对电极性能的需求存在差异,手术器械工程师通过调整合金配比来适应不同需求。在消融功率较高(如椎间盘等离子消融,功率可达200W至300W峰值)和电极尖头处正向温度较高(可达300°C至500°C)的应用中,通常选用铱含量偏高的配方(如85Pt/15Ir),以获得更好的耐高温和抗溅射性能。而在强调放电稳定性和降低组织碳化风险的精细切割应用中(如耳鼻喉软组织消融,功率通常控制在50W至100W),铱含量适中的配方(如90Pt/10Ir)更为适合,过高的铱含量反而可能因合金表面状态不均匀导致放电不稳定。需要指出的是,合金配比的变化对电极的生物相容性和化学稳定性影响极小——铂和铱在生物惰性方面几乎等价,关键的工程差异主要体现在物理机械性能层面。此外,铂铱合金的成分均匀性也是影响电极性能的重要因素——偏析组织(成分分布不均匀的区域)在放电过程中容易成为局部热点,加速局部损伤,因此真空熔炼工艺是保证成分均匀性的首先选择的生产方式。公司具备金属冶炼能力,保障铂铱电极原料品质与供应。低阻抗铂铱合金等离子电极加工厂家
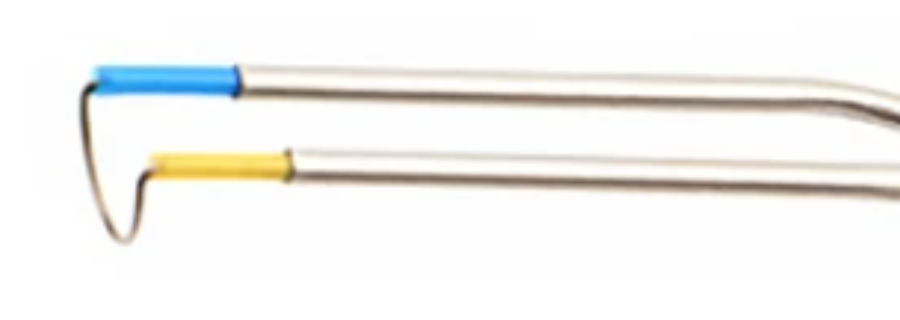
电极直径(轴身外径和工作尖头处横截面积)是影响消融效率和组织反应的关键参数,二者之间的关系遵循电学和热学的基本原理。在相同功率设置下,尖头处直径更大的电极具有更大的放电接触面积——相同能量密度条件下,消融通道的横截面积扩大,消融速率(单位时间内去除的软组织体积)增加。但这一关系存在边际递减:过大的尖头处直径会使消融区域变得难以控制,手术精细度下降,且对周围正常组织的热损伤范围扩大。实验数据表明,在等离子消融常用的功率范围(50W至200W)内,尖头处直径从0.5mm增加至1mm可将软组织消融速率提升约1.8至2.2倍,但当功率密度超过某个阈值(约5 W/mm²)后,继续增大尖头处或功率反而会因热扩散范围增大导致消融效率的相对下降和周边组织热损伤半径的增加。临床实践中,外科医生通常根据目标组织的体积和消融深度需求选择合适的电极规格——浅表小范围消融优先选择细尖电极保证精确性,宽泛区域消融则选择柱状或叉状电极以提高效率。医用等离子电极刀铂铱电极采购效率提升医用等离子电极刀铂铱电极满足医疗电极耗材需求。
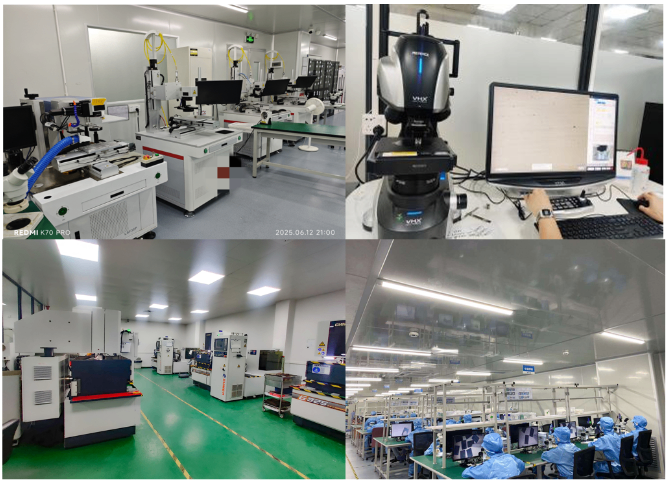
铂铱合金等离子刀电极的材料体系在跨科室应用中的通用性是其商业化成功的重要因素。不同于某些专门使用材料电极只适用于单一适应证,铂铱电极通过调整尖头处尺寸和几何形状即可适应几乎所有科室的等离子消融需求。材料的兼容性基础在于:铂铱合金对含水软组织、纤维软骨、半月板、子宫内膜和皮肤等不同人体组织均具有稳定的消融响应,其等离子体建立条件和能量传递特性不因目标组织的种类而产生根本性差异。制造商可以在统一的铂铱合金原材料体系下开发针对不同科室的产品线——只在尖头处规格、轴身长度和手柄接口上进行差异化设计,而不必为每个科室重新验证材料的生物相容性和基本电学性能。这种通用性大幅降低了制造商的产品开发成本和注册申报复杂度,也使医院在采购和库存管理上更为简便——同一品牌的铂铱等离子刀电极可以在多个科室间调配使用,提高了设备投资的利用效率。科室通用性还体现在与主流等离子手术系统的兼容性上——只要接口物理规格匹配,铂铱电极可以在不同品牌的手术系统主机上使用,为医院提供了更多采购灵活性。
激光焊接是连接等离子刀手柄内部铂铱丝电极与导线的关键工艺,其接头质量直接关系到电气连接的可靠性和手柄的整体安全等级。激光焊接的优势在于:热输入高度集中、热影响区极窄、焊接变形小、且无需额外的焊接填充材料。对于铂铱合金与铜导线的异种金属焊接,激光焊接需要在工艺参数上进行精确优化——主要挑战在于两种金属的熔点、热导率和激光吸收率差异较大。铂(吸收率约20%,Nd:YAG激光1064nm波长)的热导率较高(71 W/m·K),而铜的吸收率极低(<5%)但热导率较高(400 W/m·K),铜侧的热量快速扩散导致焊缝区域的温度梯度极大,容易产生未熔合缺陷。优化的工艺策略包括:预热铜导线以缩小温度梯度;采用双脉冲激光序列(***脉冲预热铜,第二脉冲与铂侧同时熔化);在接头界面增加银基微熔覆层以改善润湿性。焊后检验通常包括:金相切片(观察焊缝熔合形态,确认无裂纹和大型气孔)、剪切力测试(接头抗剪切强度应≥50 N)和微焦点X射线无损检测(识别内部缺陷)。医用铂铱电极生产遵循严格的加工工艺流程。
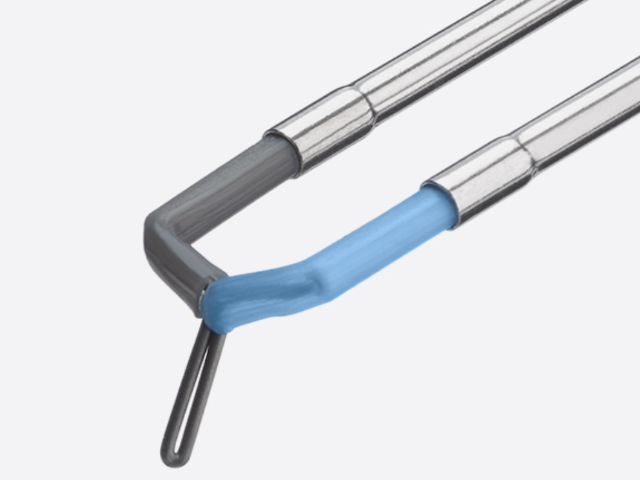
等离子手术设备在高频高压放电过程中不可避免地产生电磁辐射,电磁兼容(EMC)性能关系到设备能否在复杂的医院电磁环境中稳定运行,同时避免干扰其他医疗设备(如心电监护、起搏器等)。铂铱电极本身是被动器件,其EMC特性主要由手柄整体结构和主机电路共同决定。射频放电是主要的传导干扰源——高频电流通过电源线和信号线向外部传播,合格的主机电源输入端应安装射频滤波器,将传导干扰抑制至标准限值以下(YY 0505/IEC 60601-1-2)。空气辐射干扰则通过手柄和电缆的屏蔽结构来控制——高级手柄电缆采用整体编织屏蔽层+两端正确接地(单点接地以避免地环路)设计,辐射发射应满足1米距离内A类设备限值。EMC测试是等离子手术系统注册前的必做项目,需要在具备资质的EMC实验室(全电波暗室和屏蔽室)中完成。此外,手术室中同时使用多种高频手术设备(电刀、激光等)时,等离子刀与这些设备之间的相互干扰需要通过空间隔离和分时使用策略加以管控,防止多设备同时运行时EMC指标叠加超标。医用铂铱电极满足医疗临床的电极耗材使用需求。低阻抗铂铱合金等离子电极加工厂家
产学研深度合作,推动铂铱电极技术革新升级。低阻抗铂铱合金等离子电极加工厂家
等离子刀电极的工作本质是在电极尖头处与组织之间建立可控的等离子体放电通道(等离子体鞘层),通过带电粒子碰撞产生的热效应实现组织消融或切割。这一过程涉及复杂的电学和热学耦合,对电极材料的放电特性有严苛要求。评价放电稳定性的重点指标包括:起弧电压(电弧引燃所需的~低电压,通常100V至300V之间)、维持电压(持续消融过程中的稳定电压)、以及电压波动幅度(稳定放电时电压的峰峰值,理想应控制在±10%以内)。铂铱合金的放电特性高度稳定——在额定的功率范围内,其起弧电压和维持电压几乎不随使用次数增加而漂移,保证了手术过程中能量输出的可重复性。电压波动过大会导致消融效果的忽强忽弱,影响外科医生对组织去除量的判断,甚至引发局部过度碳化。与钨电极相比,铂铱电极的二次电子发射特性使等离子鞘层的建立更为平稳,减少了弧光漂移(arc wandering)现象,有助于维持精确可控的消融轨迹。部分高级等离子手术系统在电极手柄内集成了电压和电流实时监测模块,通过闭环反馈控制进一步稳定能量输出。低阻抗铂铱合金等离子电极加工厂家
汕尾市栢科金属表面处理有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的电子元器件中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,汕尾市栢科金属表面处供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!