商机详情 -
双极等离子电极铂铱丝使用寿命
激光焊接是连接等离子刀手柄内部铂铱丝电极与导线的关键工艺,其接头质量直接关系到电气连接的可靠性和手柄的整体安全等级。激光焊接的优势在于:热输入高度集中、热影响区极窄、焊接变形小、且无需额外的焊接填充材料。对于铂铱合金与铜导线的异种金属焊接,激光焊接需要在工艺参数上进行精确优化——主要挑战在于两种金属的熔点、热导率和激光吸收率差异较大。铂(吸收率约20%,Nd:YAG激光1064nm波长)的热导率较高(71 W/m·K),而铜的吸收率极低(<5%)但热导率较高(400 W/m·K),铜侧的热量快速扩散导致焊缝区域的温度梯度极大,容易产生未熔合缺陷。优化的工艺策略包括:预热铜导线以缩小温度梯度;采用双脉冲激光序列(***脉冲预热铜,第二脉冲与铂侧同时熔化);在接头界面增加银基微熔覆层以改善润湿性。焊后检验通常包括:金相切片(观察焊缝熔合形态,确认无裂纹和大型气孔)、剪切力测试(接头抗剪切强度应≥50 N)和微焦点X射线无损检测(识别内部缺陷)。公司科研团队持续优化,提升铂铱电极使用性能。双极等离子电极铂铱丝使用寿命
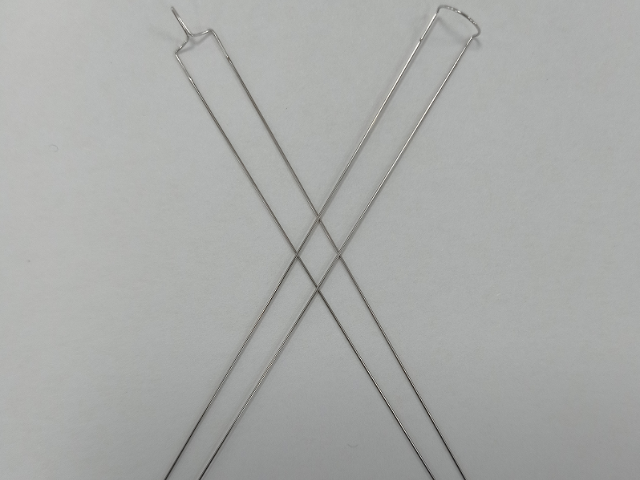
随着微创手术向更小切口和更窄工作通道的方向发展,内镜等离子刀电极的微型化成为重要的技术方向。传统硬性内镜的工作通道直径约2.8mm至4mm,可容纳的外径为2mm至3.5mm的等离子刀电极。但超细内镜(如神经内镜、脑室镜)的工作通道只有1mm至1.5mm,对应的等离子刀电极外径需压缩至0.8mm至1.2mm,引发了从设计到工艺的系统性挑战。首先,轴身变细后铂铱丝芯的直径也随之减小,电气阻抗上升——这需要通过优化导线接头的低阻抗连接设计来补偿。其次,轴身内通常集成了生理盐水灌注通道(用于维持消融区域的组织湿度和带走热量),超细规格下的通道截面积严重受限,流速下降影响冷却效率,需要采用更高效的冷却结构(如微型雾化冷却或改进的水流动力学通道设计)。再次,超细尖头处的机械强度是脆弱环节——手术过程中一旦尖头处意外触碰硬质组织(如骨刺、金属植入物)极易折断,需要在设计中引入应力集中规避和过度弯曲保护机制。微型化的极限受限于现有材料体系和工艺能力,但技术进步正在持续拓展这一边界。生物惰性铂铱合金等离子电极定制万平自建厂房,保障医用铂铱电极的稳定供货。
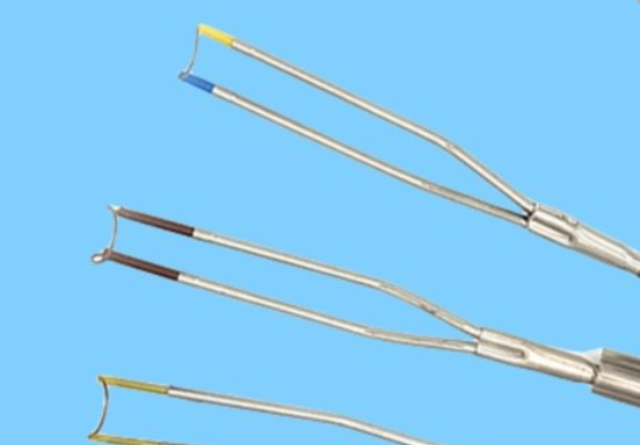
电极直径(轴身外径和工作尖头处横截面积)是影响消融效率和组织反应的关键参数,二者之间的关系遵循电学和热学的基本原理。在相同功率设置下,尖头处直径更大的电极具有更大的放电接触面积——相同能量密度条件下,消融通道的横截面积扩大,消融速率(单位时间内去除的软组织体积)增加。但这一关系存在边际递减:过大的尖头处直径会使消融区域变得难以控制,手术精细度下降,且对周围正常组织的热损伤范围扩大。实验数据表明,在等离子消融常用的功率范围(50W至200W)内,尖头处直径从0.5mm增加至1mm可将软组织消融速率提升约1.8至2.2倍,但当功率密度超过某个阈值(约5 W/mm²)后,继续增大尖头处或功率反而会因热扩散范围增大导致消融效率的相对下降和周边组织热损伤半径的增加。临床实践中,外科医生通常根据目标组织的体积和消融深度需求选择合适的电极规格——浅表小范围消融优先选择细尖电极保证精确性,宽泛区域消融则选择柱状或叉状电极以提高效率。
放电稳定性是决定等离子消融手术效果可重复性的关键因素,也是铂铱合金电极区别于其他金属电极的重要技术优势。等离子放电的稳定性取决于电极材料的电子逸出功、表面均匀性和抗溅射能力三者的综合表现。铂的电子逸出功约为5.65 eV(铂)和5.27 eV(铱),两者数值接近且适中,在射频电场作用下能够持续稳定地释放二次电子维持等离子鞘层的动态平衡。与之对比,钨的逸出功高达4.55 eV(虽然更低有利于电子释放,但导致等离子弧的引燃电压降低、放电阻力和可控性变差),而金(4.8 eV)的溅射率较高,长期使用后放电稳定性下降明显。铂铱合金表面在反复放电后会形成一层致密的钝化氧化膜(IrO₂/Ir₂O₃混合相),该膜层具有适度的离子导电性,有助于维持放电界面的电学均匀性,减少局部热点和弧光漂移现象。这种放电稳定性优势在长程手术(30分钟以上的泌尿科前列腺切除或妇科宫腔镜手术)中体现得尤为明显——手术后期电极性能衰减越小,手术全程的消融效率和安全性越有保障。公司 5 名材料专业人士,主导铂铱电极的研发设计工作。
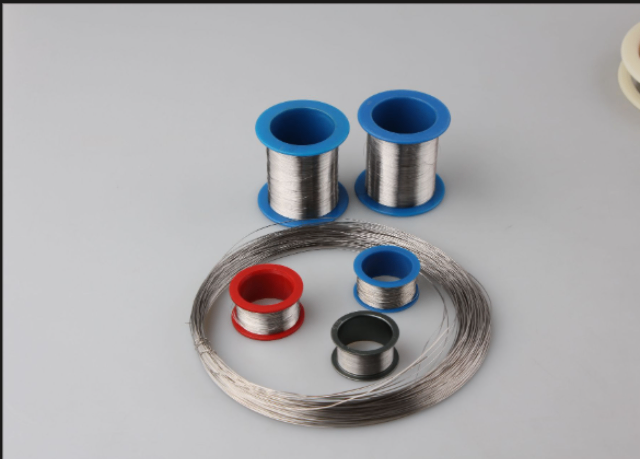
等离子刀技术在泌尿外科的应用主要包括经尿道前列腺切除术(TURP)和前列腺汽化术(TVP),是***良性前列腺增生(BPH)的主流微创手术方式之一。与传统单极电刀TURP相比,双极等离子前列腺切除术(B-TURP)具有明显的安全性优势:双极回路将电流限制在电极与回路电极之间的局部区域,无需通过患者身体的远端回路(负极板),彻底消除了电流经躯干组织的意外灼伤风险(尤其是安装心脏起搏器或除颤器患者的手术禁忌较大的放宽);此外,术中使用的生理盐水作为冲洗液而非甘露醇溶液,避免了传统TURP中因冲洗液吸收导致的低钠血症(TUR综合征)的发生。双极等离子电极(刀头)通常采用柱状、滚轮状或钩状等多种形态,滚轮电极用于快速汽化和切除增生组织,钩状电极用于精密切割前列腺尖部和包膜附近区域。铂铱合金电极在此类大功率(300W至400W峰值)、长时间(单台手术可能需要30至60分钟连续使用)的应用中,其耐高温、抗溅射和长期放电稳定性优势得以充分发挥。实验室 10 余名科研人员,检测铂铱电极性能指标。等离子电极铂铱合金电镀处理技术参数
专精特新企业打造,铂铱电极技术获行业认可。双极等离子电极铂铱丝使用寿命
"低温等离子消融"是相对于传统单极电刀和激光消融而言的概念,指在电极尖头处的等离子鞘层内,组织分子键被打断的温度远低于这些替代技术的热效应温度(通常40°C至70°C对比数百摄氏度)。铂铱电极凭借其稳定的放电特性,在整个消融过程中维持了精确的温度场控制,使这一"低温"优势得以实现。在精细消融操作中(如声带手术或神经消融),低温效应意味着手术者可以在直视下长时间接触组织而不用担心过度热损伤,消融边界更清晰、创面更平整、术后反应更轻微。相比之下,激光消融的能量高度集中在光斑区域,组织碳化和热扩散范围难以精确控制;传统电刀的切割虽快但热损伤带(热影响区HAZ)宽度通常为1mm至3mm,明显大于等离子消融的0.3mm至0.5mm热影响区。对于需要保留基底下组织的精细手术(如声带薄膜切除以保护发音功能),铂铱电极等离子消融的精确温度控制能力具有不可替代的临床价值。双极等离子电极铂铱丝使用寿命
汕尾市栢科金属表面处理有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的电子元器件中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同汕尾市栢科金属表面处供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!