商机详情 -
加工压铸模具生产厂家
随着航空航天、新能源汽车、医疗器械等制造产业的快速发展,对压铸件的尺寸精度、表面质量与内部性能提出了更高的要求,推动机械压铸模具向高精度化方向发展。一方面,模具制造精度将进一步提升,依托超精密加工技术、纳米级检测技术,实现模具零件的亚微米级加工精度,确保模具型腔的尺寸精度与表面光洁度,满足压铸件对精度的严苛要求;另一方面,模具的温度控制、压力控制精度将不断提升,通过采用高精度温控系统、闭环压力控制系统,实现模具温度与压铸压力的精细调控,减少压铸件的尺寸波动与内部缺陷,提升产品质量稳定性;此外,模具的寿命与可靠性也将进一步提升,通过材料创新与工艺优化,提升模具的抗热疲劳、耐磨损与抗腐蚀能力,延长模具使用寿命,满足制造产业大规模、连续化生产的需求。热流道模具在铝压铸中的应用越来越普遍,能有效减少浇道废料并提高材料利用率。加工压铸模具生产厂家
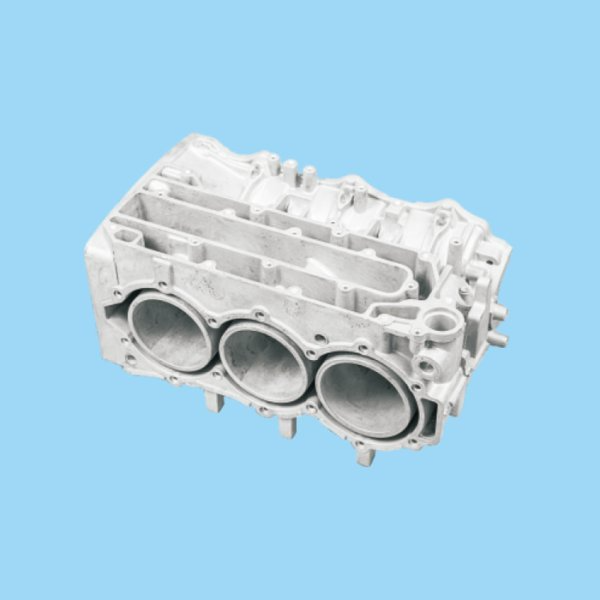
在压铸过程中,模具型腔表面反复承受高温铝合金液的加热和冷却水的冷却,产生周期性的热胀冷缩,导致型腔表面产生热应力,当热应力超过模具材料的疲劳极限时,就会形成热疲劳裂纹。热疲劳裂纹通常呈网状分布,初期较为细小,随着循环次数的增加,裂纹逐渐扩展、加深,较终导致模具型腔表面剥落,影响压铸件的表面质量和尺寸精度。热疲劳裂纹的产生与模具材料、热处理工艺、冷却系统设计、工作温度等因素密切相关,模具材料的抗热疲劳性越差、冷却系统设计不合理、工作温度波动越大,热疲劳裂纹的产生速度就越快。磨损是铝压铸模具的另一主要失效形式,主要包括粘着磨损和磨粒磨损。北京压铸模具厂家高导热合金材料的应用,使压铸模具热疲劳寿命提升至10万次以上。
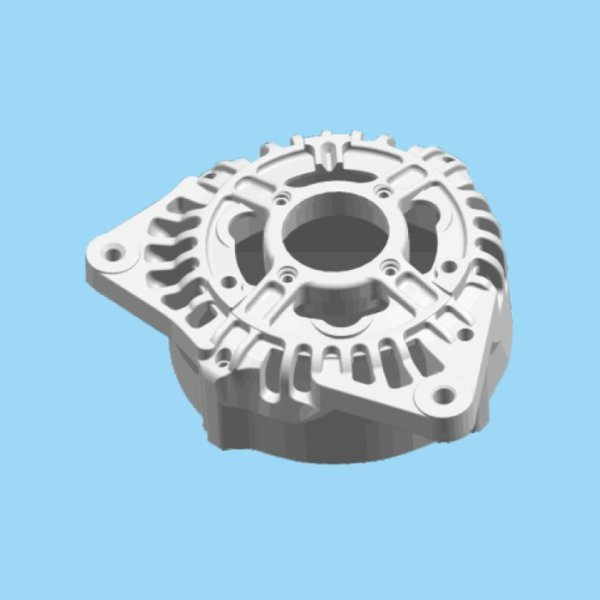
排溢系统由溢流槽与排气槽组成。金属液充型时,型腔内部原有空气、涂料挥发气体需要排出;同时,较先进入型腔、温度低、夹杂氧化渣的冷料,会被挤压进入溢流槽。溢流槽布置在铸件末端、两股金属液汇合的位置,容纳冷料与杂质;排气槽开设在溢流槽尾部,槽深严格控制,深度不能大于合金较小壁厚,防止金属液窜入排气槽堵塞通道。如果排气不畅,铸件内部气孔、表面气泡缺陷概率大幅上升。很多新产品试模阶段,气孔问题本质就是排气设计不足。
铸件冷却凝固之后,依靠顶出机构将铸件从模具内顶出。顶出零件包含顶杆、顶管、顶板、复位杆、顶出固定板。顶杆直接接触铸件,布置在铸件刚度足够、外观非重要区域,防止顶杆痕迹影响产品外观,避免顶出变形。设计要点:顶出力分布均衡,防止铸件局部受力变形;设置复位杆,合模时带动顶板复位;部分模具增加预复位机构,防止抽芯机构干涉顶出。顶杆配合间隙需要严格管控,间隙过大发生跑铝飞边,间隙过小受热膨胀容易卡滞、断顶杆。压铸模具与工业机器人联动,实现全自动化取件与喷涂作业。
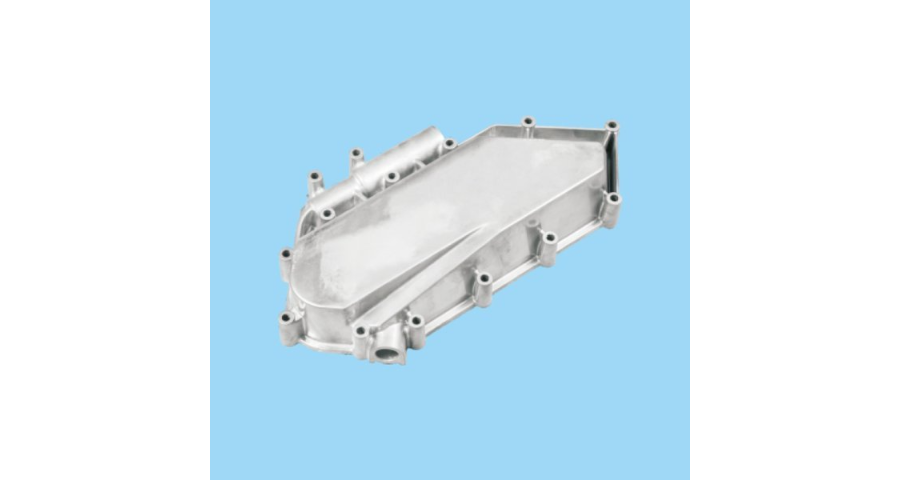
表面处理是进一步提升模具性能的重要手段,常用的表面处理技术包括氮化、PVD涂层、TD处理等。氮化处理能在模具表面形成一层硬度较高的氮化层,明显提升模具的耐磨性和抗粘附性,减少铝合金液与模具表面的粘连,降低脱模阻力,延长模具寿命;PVD涂层是在模具表面沉积一层高硬度、高耐磨性的陶瓷涂层,如TiN、TiAlN涂层,不*能提升模具的耐磨性,还能增强模具的耐腐蚀性和抗氧化性,适用于高负荷、高寿命的铝压铸模具;TD处理则是通过热扩散在模具表面形成一层碳化物涂层,具有较高的硬度和耐磨性,能有效抵抗铝合金液的冲刷和磨损,适用于对耐磨性要求较高的模具表面。精密铝合金压铸模具的加工精度可达±0.01mm,需要五轴CNC加工中心才能完成。福建精密压铸模具厂家
铝压铸模具是铝合金精密铸造的重心装备,直接决定铸件的尺寸精度和表面质量。加工压铸模具生产厂家
智能化是铝压铸模具的重要发展趋势,将人工智能、物联网、大数据等技术融入模具设计与制造全流程。在模具设计阶段,借助人工智能算法,实现模具结构的自动优化,基于大量历史数据和仿真结果,快速生成比较好设计方案,缩短设计周期;在模具制造阶段,通过物联网技术,实现加工设备的互联互通,实时监控加工过程,确保加工精度和效率;在模具使用阶段,通过在模具上安装传感器,实时监测模具的温度、压力、振动、磨损等关键参数,将数据传输至云端平台,利用大数据分析技术,预测模具的失效风险,实现预防性维护,避免突发故障导致的生产停机。加工压铸模具生产厂家