商机详情 -
杭州铝压铸模具制造
压铸工艺借助压铸模具,可以直接成型带有凹槽、孔位、加强筋的复杂零件,大幅减少后续机加工工序,缩短产品交付周期。尤其是铝合金压铸,凭借轻量化、导热性好、电磁屏蔽性能优良的特点,广泛应用于新能源汽车电机壳体、电池包结构件、电控外壳、通信基站腔体、家电外壳、泵体阀体等零部件。镁合金压铸件则多用于轻量化要求较高的车载配件、3C产品壳体。压铸模具工作环境极其恶劣:熔融金属温度通常在600℃以上,金属液以数十米每秒的高速冲击型腔表面,模具同时承受高温热冲击、高压挤压、交变热循环,模具型腔表面反复经历升温、冷却,极易产生热疲劳裂纹、熔蚀、磨损、塌陷等失效问题。铝压铸模具的定模和动模配合精度直接关系到飞边大小和铸件的尺寸一致性。杭州铝压铸模具制造
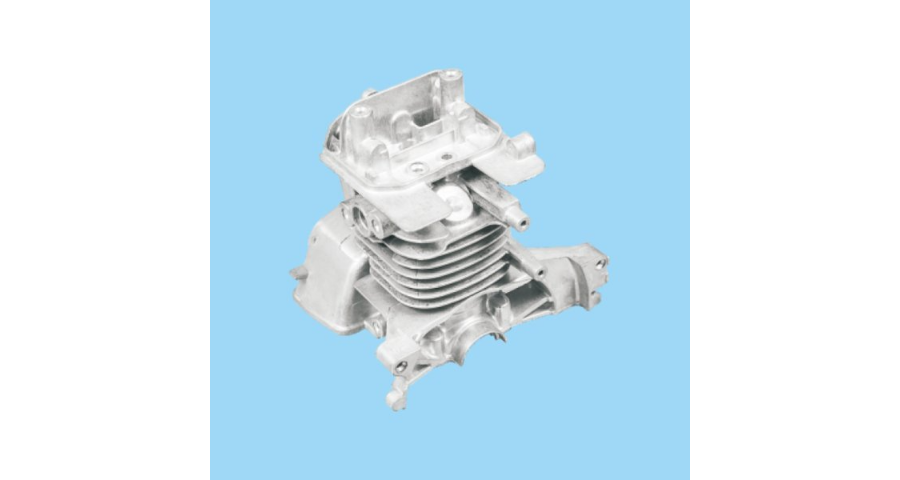
加工压铸模具是一项技术密集型工作,需结合先进的加工设备与成熟的工艺经验,实现模具性能与加工效率的双重提升。随着制造业的发展,压铸模具的精度要求不断提高,加工过程中需引入五轴联动加工中心、精密磨削设备等设备,提升复杂型腔的加工精度与效率,同时采用模流分析技术,优化模具设计与加工方案,提前规避成型风险。材料选择方面,除了传统的模具钢,铍铜、硬质合金等特殊材料也逐渐应用于压铸模具加工,铍铜具备优异的导热性与抛光性,适用于需要快速散热的模具部位,硬质合金具备较高的耐磨性,适用于高磨损场景。加工流程中,需注重各环节的协同配合,模架加工、模芯加工、零部件加工需同步推进,确保各部件精细适配,装配阶段需严格按照规范操作,对准编号与方向,避免装配错位。试模阶段需密切关注模具的运行状态,检测压铸件的质量,及时调整模具的浇口、排气孔等部位,确保模具能稳定生产出合格产品。杭州铝压铸模具制造高导热合金材料的应用,使压铸模具热疲劳寿命提升至10万次以上。
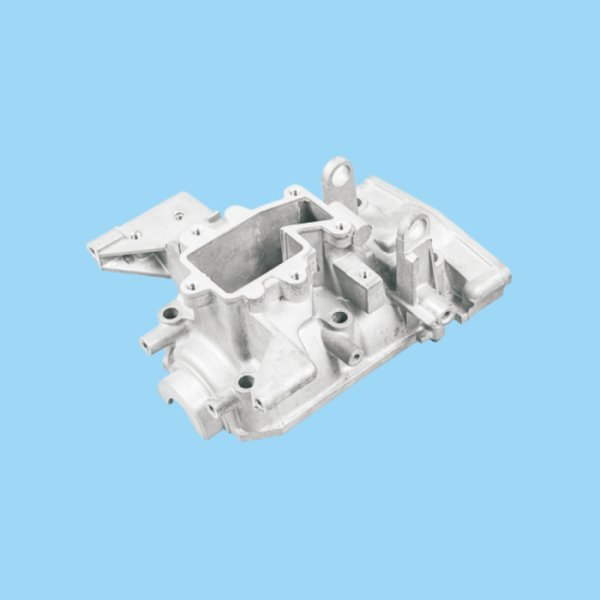
对于压铸温度较低、产品精度要求较高的锌合金压铸模具,常选用冷作模具钢,如Cr12MoV、D2等。这类材料的硬度高、耐磨性好,在常温下具有优异的尺寸稳定性,能够满足锌合金压铸件对表面光洁度与尺寸精度的严苛要求,且加工性能良好,便于模具的精密加工,适用于精密电子元件、饰品、玩具等小型精密压铸件的模具制造。针对特殊场景的压铸模具,还需选用特种合金材料。例如,在航空航天领域,用于压铸钛合金等活性金属的模具,需采用耐高温、抗腐蚀的镍基合金,这类材料能够在高温下抵御活性金属的侵蚀,保持模具的稳定性;对于大型复杂压铸模具,为提升模具的导热性与抗热裂能力,还会采用铜合金作为镶块材料,利用其优异的导热性能,加速压铸件的冷却,缩短成型周期,提升生产效率。
压铸模具是压力铸造生产的重心工装装备,是现代机械制造业实现大批量、高精度有色金属铸件成型不可或缺的关键载体。随着新能源汽车、5G 通信、家电、工程机械等行业快速发展,铝合金、镁合金压铸件的市场需求持续攀升,对压铸模具的使用寿命、成型精度、生产稳定性以及智能化水平提出更高标准。短期停机,清洁型腔,去除表面粘铝,喷涂防锈剂;长期存放,彻底清洁、防锈,存放于干燥模具仓库。定期预防性保养:定期拆解检查滑块、顶杆,更换磨损零件;定期打磨去除型腔表面微小粘铝、微裂纹;定期检查氮化层、涂层状态。模具的滑块和斜顶机构是解决倒扣结构脱模问题的常用方案,但会增加模具复杂度。
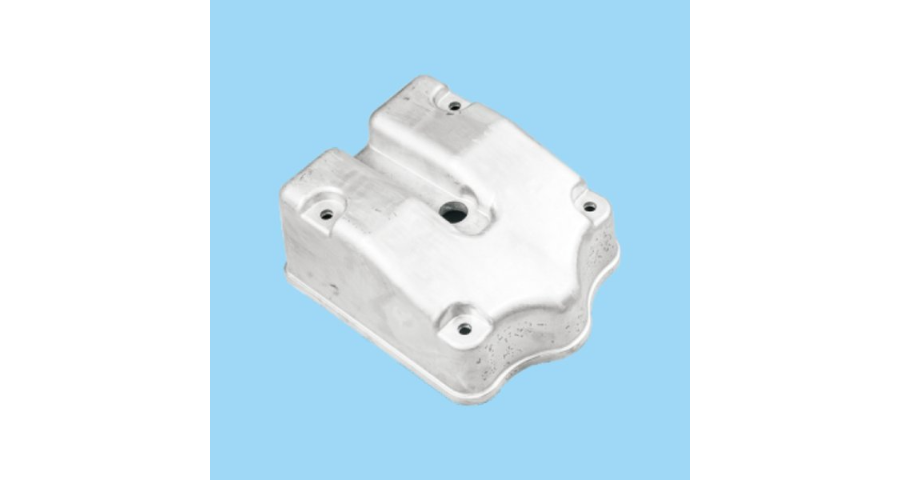
随着制造业向化、智能化、绿色化转型,铝压铸模具也面临着新的机遇与挑战,技术革新成为推动行业发展的重心动力。未来,铝压铸模具将朝着高精度、长寿命、智能化、绿色化的方向加速发展,不断满足制造对模具性能的更高要求。高精度与长寿命是铝压铸模具的重心发展方向。随着航空航天、新能源汽车、3C等领域对压铸件精度和质量的要求不断提升,模具的精度和寿命成为关键竞争力。未来,模具制造将进一步提升加工精度,采用超精密加工技术、纳米级表面处理技术,将模具型腔的尺寸精度控制在微米级,表面粗糙度降至纳米级,满足高精度压铸件的成型需求。同时,通过研发新型模具材料,如高性能热作模具钢、陶瓷基复合材料、金属基复合材料等,提升模具的耐热性、耐磨性和抗热疲劳性,延长模具寿命,目标是将模具寿命从目前的数万次提升至数十万次甚至更高,降低模具更换频率,提高生产效率。模具钢材的纯净度直接影响铝压铸模具的使用寿命,电渣重熔钢比普通钢的寿命可提高30%。福建压铸模具价格
精密铝合金压铸模具的加工精度可达±0.01mm,需要五轴CNC加工中心才能完成。杭州铝压铸模具制造
数字化设计与仿真的应用,使模具设计从经验化走向科学化,大幅提升了模具设计的成功率和效率。机械加工是模具制造的基础环节,主要包括车削、铣削、磨削、钻孔等工艺,用于加工模具的模架、模板、镶块等部件。对于模具的重心部件,如型腔镶块,需采用高精度加工设备,如五轴联动加工中心,实现复杂型面的精密加工。五轴联动加工中心可同时控制五个坐标轴的运动,能灵活加工出各种复杂曲面,满足高精度型腔的加工需求,其加工精度可达微米级,确保型腔的尺寸精度和表面光洁度。此外,磨削加工用于模具表面的精加工,通过高精度磨床,可将模具表面的粗糙度控制在Ra0.8以下,提升模具的耐磨性和脱模性能;钻孔加工则用于加工冷却通道、顶***等,需保证孔的位置精度和垂直度,为后续的冷却系统和顶出系统安装奠定基础。杭州铝压铸模具制造