商机详情 -
山东整套压铸模具供应
压铸模具的加工工艺需根据模具的用途与性能要求进行针对性调整,兼顾加工效率与产品质量,实现性价比的平衡。对于小型简单压铸模具,可简化加工流程,选用性价比高的模具材料,如P20预硬模具钢,这类材料可加工性与抛光性,能满足小批量生产需求,加工过程中可减少热处理环节的复杂度,缩短加工周期。对于大型复杂压铸模具,需选用高性能模具钢,如H13热作模具钢,这类材料具备良好的强度、韧性与耐热性,能适配复杂型腔的加工与长期压铸需求,加工过程中需增加应力释放退火的次数,减少模具变形,同时采用五轴加工中心等高精度设备,确保复杂部位的加工精度。滑块加工是复杂模具加工的关键环节,需先通过铣床粗加工六面,再精磨至尺寸要求,挂台加工需与模架行位滑配,斜面加工需保证斜度与压紧块一致,预留合理的飞模余量,斜导柱孔的加工需控制好尺寸与斜度,确保滑块运行顺畅。加工完成后,需对模具进行的精度检测与试模测试,确保模具装配精度与运行稳定性。压铸模具与工业机器人联动,实现全自动化取件与喷涂作业。山东整套压铸模具供应
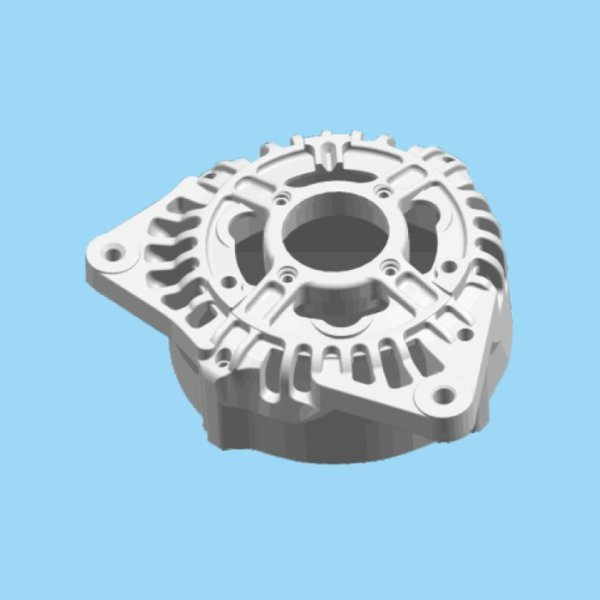
在压铸过程中,模具型腔表面反复承受高温铝合金液的加热和冷却水的冷却,产生周期性的热胀冷缩,导致型腔表面产生热应力,当热应力超过模具材料的疲劳极限时,就会形成热疲劳裂纹。热疲劳裂纹通常呈网状分布,初期较为细小,随着循环次数的增加,裂纹逐渐扩展、加深,较终导致模具型腔表面剥落,影响压铸件的表面质量和尺寸精度。热疲劳裂纹的产生与模具材料、热处理工艺、冷却系统设计、工作温度等因素密切相关,模具材料的抗热疲劳性越差、冷却系统设计不合理、工作温度波动越大,热疲劳裂纹的产生速度就越快。磨损是铝压铸模具的另一主要失效形式,主要包括粘着磨损和磨粒磨损。福建自动压铸模具压铸模具采用随形水路设计,冷却效率较传统模具提升50%。
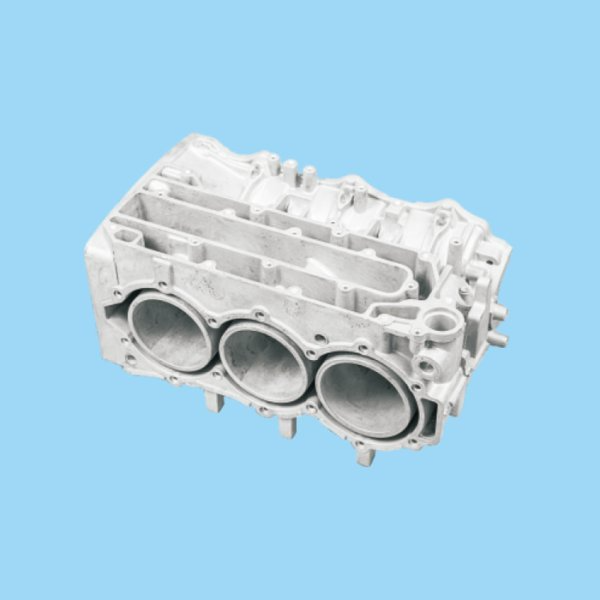
压铸模具加工需结合材料特性与加工工艺,实现模具性能与加工成本的平衡,满足不同客户的需求。对于小批量、高精度的压铸模具,可选用P20预硬模具钢,这类材料可加工性好,能快速完成加工,缩短交付周期,同时通过精细化加工确保精度达标;对于大批量、长期使用的压铸模具,需选用H13热作模具钢等高性能材料,搭配表面强化处理,提升模具的耐磨性与使用寿命,降低长期使用成本。加工过程中,需合理选择加工设备与工艺,对于简单型腔的模具,可采用普通加工设备,降低加工成本;对于复杂型腔的模具,需采用精密加工设备,确保加工精度。此外,需注重模具的可维护性,在加工过程中预留合理的维护空间,便于后续模具的保养与修复,延长模具使用寿命,降低使用成本。同时,做好加工过程的质量管控,减少返工率,确保模具质量稳定,提升客户满意度。
浇注系统是金属液从压室流入型腔的通道,包含浇口套、分流锥、横浇道、内浇口,是压铸模具设计的重中之重,直接影响金属充型流动状态。浇口套:连接压铸机压室与模具横浇道,承受金属液较早冲击,磨损严重,一般选用高硬度热作钢单独制作。分流锥:多用于多型腔模具,将金属液分配到各个横浇道,同时减少金属液热量损失,防止过早凝固。横浇道:输送金属液,起到稳流、储热作用,截面形状常用梯形,设计时要避免急流、涡流,防止卷气。内浇口:金属液进入型腔的后通道,控制金属液流速、方向。内浇口位置、厚度、宽度是压铸工艺重心参数。内浇口太厚,铸件冷凝慢,生产节拍低,去除浇口工作量大;内浇口太薄,金属液流速过高,加剧模具冲蚀,容易卷气产生气孔。模具的冷却系统设计对铝压铸生产效率至关重要,合理的水路布局可将生产周期缩短20%以上。
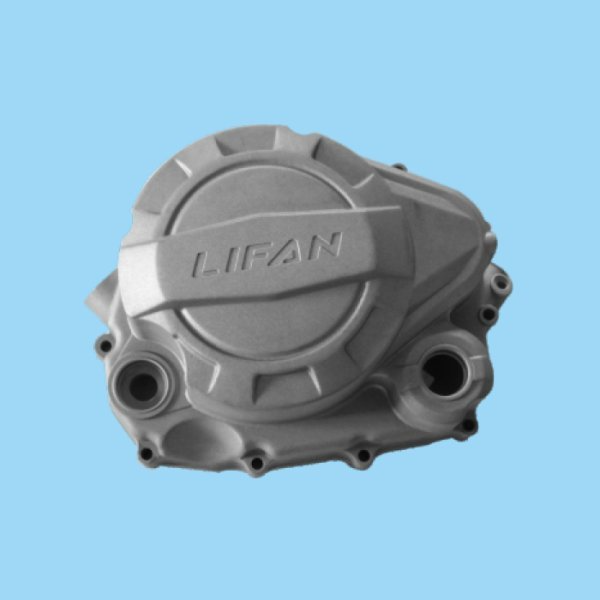
随着航空航天、新能源汽车、医疗器械等制造产业的快速发展,对压铸件的尺寸精度、表面质量与内部性能提出了更高的要求,推动机械压铸模具向高精度化方向发展。一方面,模具制造精度将进一步提升,依托超精密加工技术、纳米级检测技术,实现模具零件的亚微米级加工精度,确保模具型腔的尺寸精度与表面光洁度,满足压铸件对精度的严苛要求;另一方面,模具的温度控制、压力控制精度将不断提升,通过采用高精度温控系统、闭环压力控制系统,实现模具温度与压铸压力的精细调控,减少压铸件的尺寸波动与内部缺陷,提升产品质量稳定性;此外,模具的寿命与可靠性也将进一步提升,通过材料创新与工艺优化,提升模具的抗热疲劳、耐磨损与抗腐蚀能力,延长模具使用寿命,满足制造产业大规模、连续化生产的需求。模具的热平衡设计是保证长时间连续生产中铸件质量稳定的关键因素。北京自动压铸模具厂家
压铸模具斜顶机构优化,解决深腔倒扣件脱模难题。山东整套压铸模具供应
分型面设计是模具设计的首要环节,直接决定了压铸件能否顺利脱模,是模具结构设计的基础。分型面的选择需遵循便于脱模、保证压铸件完整性、利于浇注系统与排气系统布置、简化模具结构的原则。具体而言,分型面应尽量选择在压铸件的比较大轮廓处,确保压铸件能够顺利从模具中脱出,避免出现倒扣结构;同时,分型面的位置需避开压铸件的关键尺寸面与外观面,减少分型面痕迹对产品精度与外观的影响;此外,分型面的设计还需考虑模具的加工难度与合模精度,尽量采用平面分型面,减少曲面分型面带来的加工难度与合模误差。山东整套压铸模具供应