商机详情 -
北京铝压铸模具公司
加工压铸模具需兼顾精度、强度与耐用性,结合不同的模具类型制定差异化的加工方案,确保模具适配各类压铸场景。对于结构复杂、易变形的压铸模具,需采用特殊的加工流程,从锻造、球化退火开始,经过多次粗加工与应力释放退火,减少模具变形风险,再进行淬火、回火处理,后续通过机床加工、电动加工等环节逐步细化,进行氮化处理提升表面硬度。对于常规压铸模具,加工流程相对简化,但同样需注重关键环节的把控,毛坯锻造采用六面锻造方法,反复绘制确保材质均匀,粗加工后进行应力释放退火,再经过精加工、热处理等环节,保障模具性能。加工过程中,冷却系统的加工尤为关键,需合理设计冷却水道的位置与孔径,确保模具在压铸过程中温度分布均匀,避免局部过热导致模具变形。同时,浇口与排气孔的加工需严格遵循规范,根据压铸材质的不同调整尺寸,锌合金压铸浇口通常控制在0.3-0.5mm,排气孔控制在0.06-0.1mm,确保金属液填充顺畅,减少压铸件气孔、飞边等缺陷。压铸模具采用模块化设计,不同产品快速换模时间缩短至2小时内。北京铝压铸模具公司
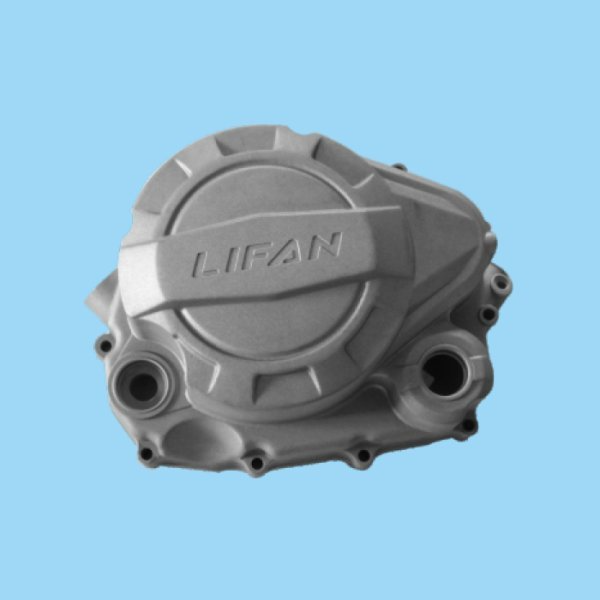
压力铸造简称压铸,是在高压、高速条件下,将熔融金属液填充入压铸模具型腔,并在压力作用下快速凝固成型,一次性获得尺寸精度高、表面质量好的金属铸件的近净成型工艺。压铸工艺诞生至今已有百余年历史,依托其生产效率高、适合批量生产、铸件可实现薄壁复杂结构等优势,在有色金属成型领域占据重要地位。压铸模具作为压铸生产的载体,直接决定压铸件的外观品质、内部组织、尺寸公差,同时也决定整条压铸生产线的生产节拍、制造成本与生产安全性。在传统机械加工模式中,复杂金属零件往往需要经过铸造、粗加工、精加工、表面处理多道工序,加工周期长,材料损耗大,人工成本居高不下。北京机械压铸模具结构质优的铝压铸模具采用H13热作模具钢制造,具有优异的耐热疲劳性能和抗热裂能力。
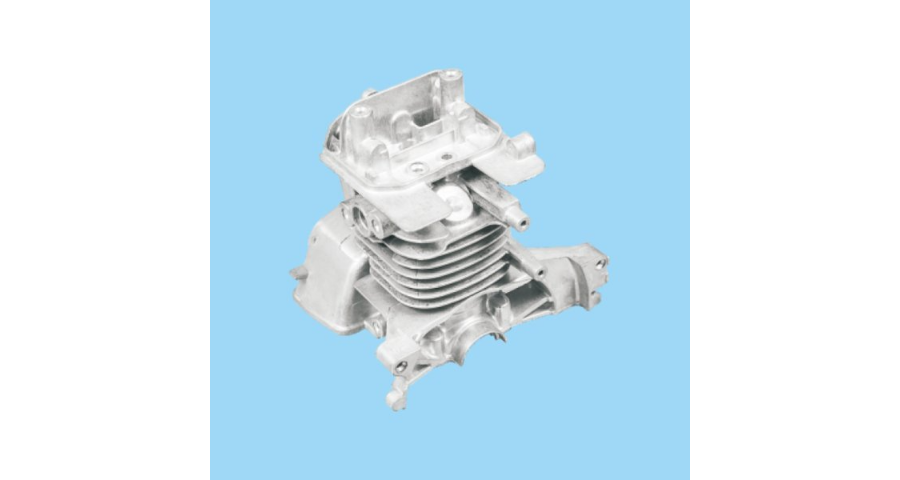
电渣重熔、真空冶炼模具钢越来越普遍使用,钢材纯净度持续提升,杂质含量降低,抗热疲劳性能提升。新型多元 PVD 涂层、CVD 涂层,抗铝熔蚀、耐高温能力更强,进一步提升模具单次修模寿命。压铸模具设计优化,在保证刚度前提下优化结构减重;提升冷却效率,降低冷却水消耗;减少试模次数,降低试模阶段金属废料,符合绿色制造方向。一体化大型压铸模具面临难题:模具体积大,热处理变形控制难度大;模具成本高昂,开发周期长;大型模具运输、装配、吊装难度大;长期生产下,热疲劳寿命依然是行业瓶颈。
大批量生产的模具,如汽车零部件模具,生产周期长、模具更换成本高,需优先选择使用寿命长、稳定性好的材料,虽然材料成本较高,但能大幅降低单位产品的模具摊销成本,提升长期生产效益;小批量生产的模具,如试制产品或定制化产品模具,可适当降低材料等级,选择性价比更高的材料,在满足基本成型需求的前提下,降低模具制造成本,缩短生产周期。此外,模具的加工性能与热处理稳定性也是关键考量因素。模具制造过程中,需对材料进行切削、打磨、热处理等多道工序,材料需具备良好的加工性能,便于复杂结构的精密加工,同时热处理后的变形量需可控,确保模具的尺寸精度与结构稳定性,避免因热处理变形导致模具报废或精度下降。压铸模具标准件库建设,使非标件采购成本降低35%。
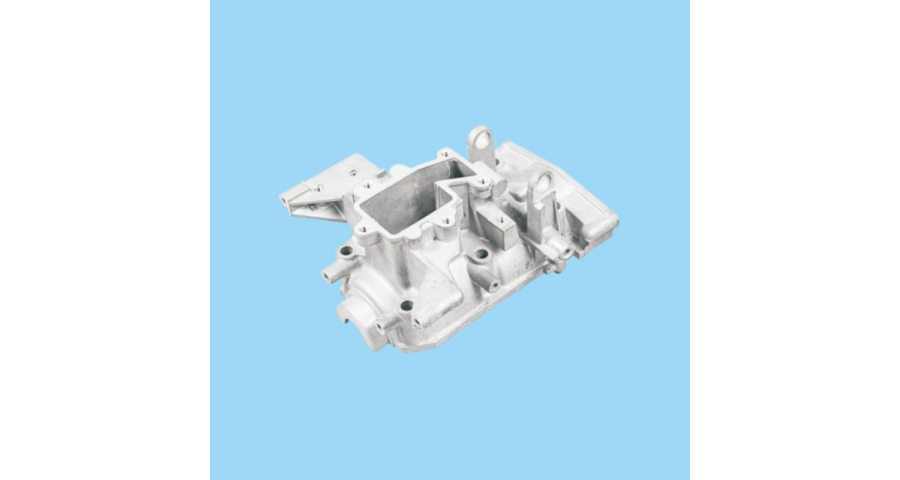
铝压铸模具的本质,是一套为实现铝合金高压成型而设计的精密工装系统。其重心原理是将熔融的铝合金液,在高压作用下高速注入由模具型腔构成的预设空间,经快速冷却凝固后,形成与型腔轮廓完全一致的压铸件。这一过程看似简单,实则是材料科学、力学原理与精密加工技术的深度融合,模具的每一个细节,都直接决定着较终产品的成败。从工业价值来看,铝压铸模具的重心作用体现在三个维度。首先是成型精度控制,现代工业对压铸件的尺寸公差要求严苛,汽车变速箱壳体的同轴度、手机中框的平面度,都依赖模具型腔的精密设计与制造,模具的精度直接决定了产品能否满足装配需求,避免因尺寸偏差导致的报废或性能缺陷。其次是生产效率保障,一套质优的铝压铸模具可实现数万次甚至数十万次的连续成型,且脱模顺畅、冷却高效,能大幅提升压铸生产的节拍,满足规模化量产的需求,这是小批量、低效率成型方式无法比拟的。高压点冷技术使压铸模具局部急冷,消除热节提升良品率。杭州销售压铸模具制造
压铸模具表面等离子喷涂,形成0.1mm致密防护层。北京铝压铸模具公司
铝压铸模具的结构设计,是兼顾功能实现与工况适配的系统工程,其组件协同运作,共同支撑起高压成型的全流程。一套完整的铝压铸模具,主要由成型系统、浇注系统、导向系统、顶出系统、温控系统和支撑系统六大模块构成,每个模块的设计精度与协同性,都直接影响模具的性能与寿命。成型系统是模具的z,由定模镶块和动模镶块组成,二者闭合后形成的型腔,决定了压铸件的较终形状与尺寸。型腔的设计不*要精细还原产品三维模型,还需充分考虑铝合金的收缩特性,预留合理的收缩率,避免成型后出现尺寸偏差。同时,为应对高压冲击,型腔表面需具备较高的硬度和光洁度,通常采用质优热作模具钢加工,并经过淬火、氮化等热处理工艺,提升耐磨性和抗粘附性,防止铝合金液与型腔表面发生粘连,导致脱模困难或表面划伤。北京铝压铸模具公司