商机详情 -
北京汽车压铸模具
温控系统是维持模具热平衡的重心装置,压铸过程中,模具需保持在适宜的温度范围内,温度过高会导致模具材料软化、粘模,影响模具寿命与产品表面质量;温度过低则会导致金属液流动性下降,出现欠铸、冷隔等缺陷。温控系统通常采用水、油等介质作为冷却或加热载体,通过在模具内部设置循环通道,精细控制模具各区域的温度。对于大型复杂模具,还会采用分区温控的方式,针对不同区域的热负荷差异,单独调节温度,确保模具整体温度均匀,保障压铸过程的稳定性。压铸模具与物联网连接,实现生产数据实时采集与分析。北京汽车压铸模具
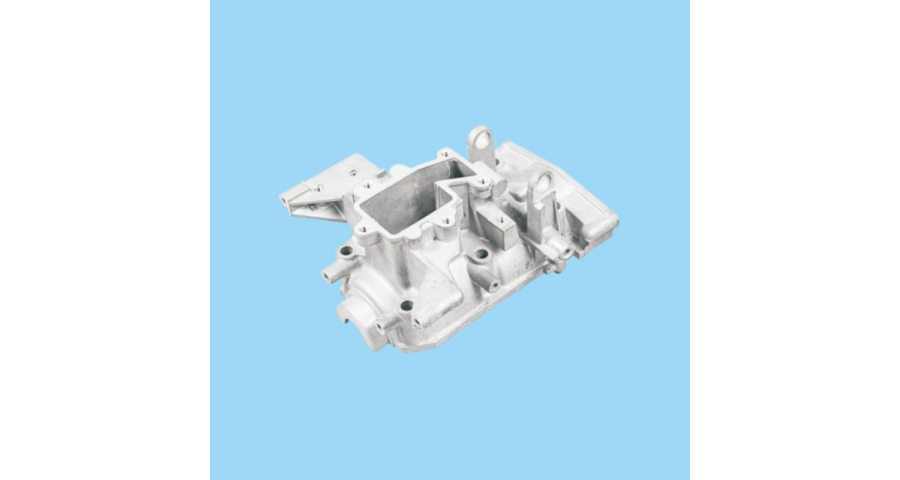
加工压铸模具过程中,需根据压铸产品的材质与生产需求,合理调整加工工艺,确保模具适配压铸生产工况。对于铝合金压铸模具,需注重模具的耐热疲劳性与耐磨性,选用H13热作模具钢,热处理后硬度控制在HRC44-52,同时优化冷却系统设计,避免模具因高温出现变形与磨损;对于锌合金压铸模具,可选用性价比更高的模具材料,同时调整浇口与排气孔的尺寸,确保金属液填充顺畅。模具的不同部位需采用差异化的加工工艺,型芯、型腔等直接接触金属液的部位,需进行精细化加工与表面强化处理,提升耐磨性与耐高温性;模架等辅助部件,可选用普通碳素钢,兼顾性能与成本。加工过程中,需注重模具的排气设计,排气孔需尽量宽而薄,根据压铸材质调整尺寸,确保压铸过程中产生的气体顺利排出,减少压铸件气孔缺陷,同时做好模具的表面处理,通过抛光、氮化等工艺,提升模具的使用寿命与压铸件表面质量。上海加工压铸模具价格压铸模具表面等离子喷涂,形成0.1mm致密防护层。

机械压铸模具,是依托压铸机提供高压动力,将熔融金属液高速注入经精密设计的模腔,经冷却凝固后获得特定形状、尺寸及性能压铸件的特用工艺装备。它并非简单的金属容器,而是集机械设计、材料科学、热力学、流体力学于一体的精密系统,其本质是通过模具结构对金属液的流动、成型、冷却过程进行精细调控,实现复杂金属构件的近净成型,是连接材料与成品、工艺与产品的重心桥梁。机械压铸模具的结构设计遵循严谨的成型逻辑,围绕金属液的注入、成型、冷却、脱模全流程,构建起分工明确、协同运作的组件体系。不同类型的压铸模具,虽因产品结构、工艺需求存在细节差异,但重心组件的功能逻辑始终保持一致,共同保障压铸过程的稳定与高效。
加工压铸模具需严格控制各环节的加工误差,确保模具各部件精细适配,实现模具的稳定运行。模芯加工中,CNC精加工需严格按照图纸要求进行,控制型腔的尺寸与形状误差,确保误差在允许范围内,电火花加工需控制好电蚀参数,避免模具表面出现烧伤、裂纹等缺陷。模架加工中,A/B板的平行度与垂直度是关键,需通过精密磨削设备加工,确保误差控制在0.02mm以内,孔位加工需精细定位,避免出现错位,影响后续装配。滑块加工中,斜面加工需保证斜度与压紧块一致,斜导柱孔的斜度需比滑块斜面斜度小2度,孔径比导柱大1mm,同时进行倒角处理,确保滑块运行顺畅。加工完成后,需对模具进行的精度检测,采用三次元检测设备检测各部位尺寸,采用硬度计检测模具硬度,确保符合设计要求,同时进行试模测试,检测模具的密封性、脱模性能与压铸件质量,及时调整优化。压铸模具表面氮化处理,硬度达HV1000,耐磨性提升3倍。
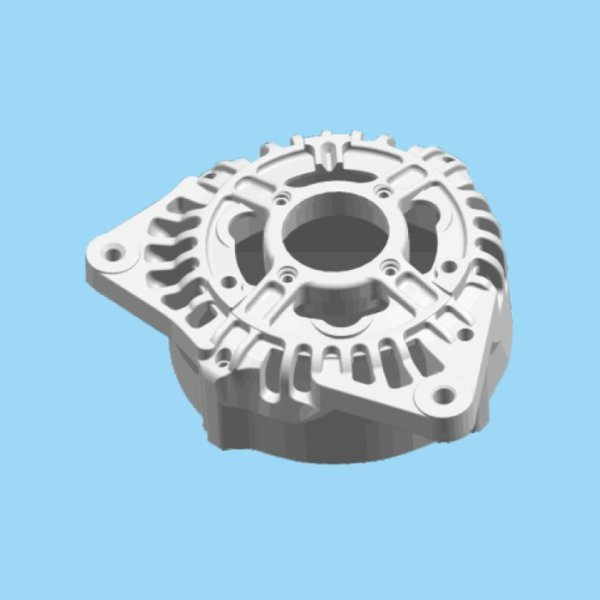
每一个微小的加工偏差都可能影响模具的使用性能与压铸件质量,因此需建立完善的加工管控体系。加工前期,需对加工设备进行检查与校准,确保设备运行稳定、精度达标,同时对加工工具进行筛选与打磨,避免工具磨损导致加工误差。粗加工阶段,需合理选择加工参数,控制切削速度、进给量等,避免因加工参数不合理导致模具表面出现划痕、毛刺等缺陷,同时预留合理的精加工余量,为后续加工提供保障。热处理阶段,需严格控制加热温度与冷却速率,避免模具出现淬火开裂、硬度不足等问题,热处理后需对模具进行硬度检测,确保符合设计要求。精加工阶段,表面处理工艺尤为重要,抛光处理需逐步细化,确保型腔表面粗糙度达到设计标准,氮化处理可提升模具表面硬度与耐腐蚀性能,减少模具磨损。此外,加工过程中需做好每一道工序的记录,便于后续追溯与质量管控,及时发现加工过程中的问题并优化改进。高压点冷技术使压铸模具局部急冷,消除热节提升良品率。宁波自动压铸模具制造
仿生流道设计降低压铸模具内金属液流动阻力,能耗降低20%。北京汽车压铸模具
顶出系统是实现压铸件顺利脱模的关键,由顶针、推板、复位杆、顶出板等部件组成。当铝合金液在型腔内冷却凝固后,顶出系统通过机械力将压铸件从动模镶块中顶出,确保脱模顺畅。顶针的布局需根据压铸件的结构特点合理设计,均匀分布在压铸件的受力部位,避免因顶出力不均导致压铸件变形或开裂;推板则适用于大面积、薄壁类压铸件,能提供更均匀的顶出力,防止局部应力集中。复位杆的作用是在模具闭合时,将顶出系统复位至初始位置,确保下一次压铸循环顺利进行。顶出系统的顺畅与否,直接关系到生产效率,若顶出不畅,不*会增加压铸件报废率,还可能导致模具卡滞,引发设备故障。温控系统是保障压铸件质量和模具寿命的重心,由冷却通道、加热装置、温度传感器等组成。北京汽车压铸模具