商机详情 -
低温固化塞孔铜浆厂家
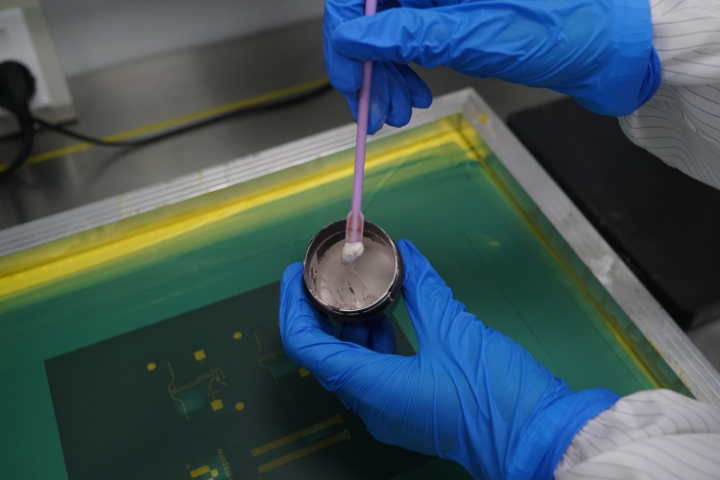
塞孔铜浆 JL‑CS‑F01 适配丝网印刷、点胶等加工方式,可对接自动化产线完成批量塞孔生产。不同工厂塞孔设备选型存在区别,有的采用网版印刷作业,有的选用点胶设备完成填孔,浆料需要适配不同工艺模式。JL‑CS‑F01 经过流变调控,具备合适触变属性,印刷作业过程中不易拉丝、溢浆,点胶模式下出胶顺畅,能够准确送入微孔内部。自动化设备高速连续作业时,物料不易堵网、断胶,产线可以维持持续运转。既可以满足大批量工厂自动化生产线,也适配中小规模企业半自动化设备,工艺窗口宽裕,生产人员不用反复调整参数,降低工艺调试难度,兼顾试样打样与规模化量产需求。聚峰塞孔铜浆颗粒排布均匀,固化后孔内孔洞占比低,孔位电阻波动小,维持线路电气性能稳定输出。低温固化塞孔铜浆厂家

塞孔铜浆 JL‑CS‑F01 可在 170‑180℃区间完成固化,降低高温对各类 PCB 基材带来的热损伤难题。部分填孔浆料需要 200℃以上长时间烘烤,高频基材、薄型板材在高温持续作用下,容易出现板材翘曲、线路氧化变形,进而造成板件报废。该款塞孔铜浆的固化条件设置相对温和,在 170‑180℃温度区间保温一定时长,就能够完成固化交联,形成稳定的导电实体。较低的固化峰值温度,可以减少基材承受的热负荷,薄板材、高频类板材也可以参与塞孔加工。工厂烘烤设备无需拉升至过高温度,也能够减少烘烤环节能耗输出。即便板材内部有精细细线路,温和的热过程也能减少线路移位、基材形变等问题,拓宽浆料可加工板材的选择范围。北京环保塞孔铜浆源头厂家铜浆塞孔应用于电源类板件,孔内导通路径能够分担线路电流载荷,分散局部发热集中的状况。

聚砺塞孔铜浆在批量生产中批次差异小,不同批次浆料的粘度、粉体分散状态保持一致,便于产线管控。浆料不同批次之间指标波动,会造成同一产线,不同批次板材填孔效果忽好忽坏,增加工艺管控难度。聚砺塞孔铜浆在生产阶段对粉体处理、树脂配比、搅拌分散流程做标准化管控,每一批次浆料的粘度、粉体分散程度维持稳定。产线拿到新批次物料,沿用原有印刷压力、真空参数、烘烤条件,就可以得到稳定的填孔效果,不用每一批次重新做大量工艺调试。减少因物料波动带来的不良波动,降低工艺人员的调试工作量,方便工厂稳定把控大批量订单的产品品质。
塞孔铜浆工艺在厚板加工场景具备实操优势,厚板孔道深长,浆料可实现深度孔腔的完整填充作业。厚型多层线路板,孔的深度会随之增加,深长孔腔填孔属于生产难点。普通填孔材料很难抵达孔的底部,容易出现上半部分填满、孔底悬空的缺陷。塞孔铜浆依靠可控的流变特性,配合真空负压,驱动浆料向孔道深处流动,逐步填满深长孔腔。生产过程中可以设置多次印刷作业,分次向孔内补入浆料,逐步完成深度填充。加工完成后切片观察,从孔口到孔底都被导电浆料填满,不存在中空断层。针对厚板的埋孔、通孔设计,这套工艺可以落地实现,拓展厚层线路板的结构设计选择。1. 铜浆塞孔应用于模块电路板,孔内填充物料兼顾导电与支撑作用,提升板件局部结构的机械耐受能力。
塞孔铜浆工艺成型后的铜柱兼具导电与导热能力,能够疏导器件运行产生的热量,改善板体散热条件。电子器件工作过程中会持续产生热量,热量堆积会抬升器件工作温度,影响运行状态。空心过孔只有孔壁存在铜层,热量传导路径有限。塞孔铜浆填满整个孔腔,实体铜柱既可以传输电流,又可以搭建垂直导热通路,把器件侧的热量向其他板层传递散开。功率偏大的器件,热量可以通过塞孔铜柱向板材下层扩散,降低局部热点温度。该工艺成型的铜柱,导热表现优于树脂类填孔材料,在功率负载较高的线路板当中,可以辅助完善热设计,给板体散热提供新的实现路径。1. 聚峰塞孔铜浆可适配小批量打样以及大批量生产,浆料特性不会随生产规模变化产生明显偏移。高温稳定塞孔铜浆品牌
聚峰塞孔铜浆储存稳定性表现良好,正常储存周期内浆料不易沉降,上机使用性能保持一致。低温固化塞孔铜浆厂家
塞孔铜浆 JL‑CS‑F01 支持 170‑180℃条件下一小时完成固化,适配多种耐热有限的板材基材。部分板材无法承受长时间高温烘烤,过高温度会出现基材变形、分层等问题,制约塞孔材料选型。该浆料采用低温固化配方,不需要设置两百摄氏度以上高温条件,170‑180℃保温一小时即可完成固化交联,形成稳定结构。生产端可以使用常规烘箱设备完成处理,不必改造高温设备,控制产线设备投入。对于耐热能力有限的板材,低温条件能够降低基材受热损伤概率,板材尺寸、形态可以维持原有状态。固化时间设置合理,单批次烘烤周期可控,有利于产线流转节奏,兼顾加工效率和基材保护,拓宽可适配板材的选择范围。低温固化塞孔铜浆厂家