商机详情 -
中国香港100%固含量塞孔铜浆厂家直销
塞孔铜浆工艺成型的导电孔柱,能够承受机械打磨、研磨加工,填料本体不易发生掉粉剥落现象。线路板填孔完成后,大多需要打磨工序,去除板面多余浆料,把孔口打磨至和板面齐平。打磨过程会带来摩擦剪切作用力,如果填料本体强度不足,就会出现掉粉、局部剥落,孔口位置产生缺损。塞孔铜浆经过高温固化之后,内部树脂体系完成交联,铜粉被牢牢包裹在固化基体之中,整体结构具备不错的机械强度。在砂轮、研磨带打磨作业下,填料跟随板材一同被磨削,不会出现粉层脱落。打磨后的孔口完整,不会出现孔洞缺损,打磨结束之后可以直接流转到下一道工序,减少打磨带来的孔位报废问题。铜浆塞孔加工完成后,孔位可直接进行表面处理,无需额外填孔电镀,压缩整体板件生产工序周期。中国香港100%固含量塞孔铜浆厂家直销

塞孔铜浆 JL‑CS‑F01 拥有较低体积电阻率,能够降低层间线路损耗,保障垂直方向电气导通。多层电路板依靠导通孔实现不同层线路之间信号流转,如果孔内导通能力偏弱,会产生额外阻抗,造成信号衰减。该浆料固化成型后形成连续导电通路,电流可以顺着孔道在板层之间流转,弱化信号传输过程当中的损耗。面对大电流通过的工况,孔道位置不会因为阻抗偏高产生过度发热。在高速信号运行场景下,稳定的导通条件可以减少信号畸变,适配高速电路板的设计诉求。在生产测试中,批量样品孔位电阻离散范围窄,同批次不同孔之间数值差异小,便于后端电路参数调试,适配各类多层互连电路板的电气设计。中国香港100%固含量塞孔铜浆厂家直销铜浆塞孔工艺支持170-180℃低温环境下1小时固化,可以减小高温对基板造成的热应力。
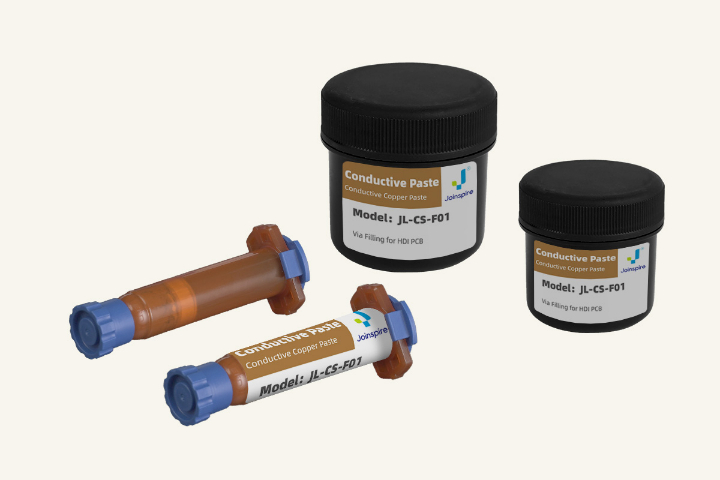
塞孔铜浆 JL‑CS‑F01 适配 HDI 多层板与厚铜板生产,可替代部分电镀填孔工序,简化整体生产流程。传统电镀填孔要经过多道电镀流程,耗时较长,厚铜板微孔电镀填孔还容易出现孔中间填不满的情况。JL‑CS‑F01 依靠塞孔烘烤即可完成孔内导电填充,针对 HDI 板微小孔、厚铜板大深度通孔,都可以实现填实。部分场景下,可直接用铜浆塞孔替代电镀填孔,减少电镀槽处理时长,压缩整条板件的加工周期。面对堆叠孔、高密度微孔排布的 HDI 板,浆料的填充能力可以匹配细密孔位布局;针对厚铜板,也能够应对更深的孔腔深度。企业可以根据板件设计,灵活选用这套填孔方案,优化生产工序排布,管控整体加工成本。
聚砺塞孔铜浆固化后表面平整,经过简单打磨处理,就可直接进入贴片、焊接等后续加工流程。部分填孔材料固化后孔口凸起、凹陷明显,需要耗费大量打磨工时,甚至打磨之后依旧存在凹凸不平,干扰元器件贴装。聚砺塞孔铜浆固化成型,孔口位置平整度表现良好,经过适度打磨,板面与孔口填料基本齐平。打磨后板面无需额外复杂处理,就可以流转至阻焊、表面处理工序,后续直接开展贴片作业。平整的孔口不会造成焊膏堆积、塌陷,元器件贴装时可以平稳放置在板面,减少虚焊、偏移等贴片不良,简化整条生产链路,帮助产线减少后处理工序成本,提升整体加工效率。塞孔铜浆工艺可处理不同孔径通孔,满足功率电路板多层互连的结构设计需求。
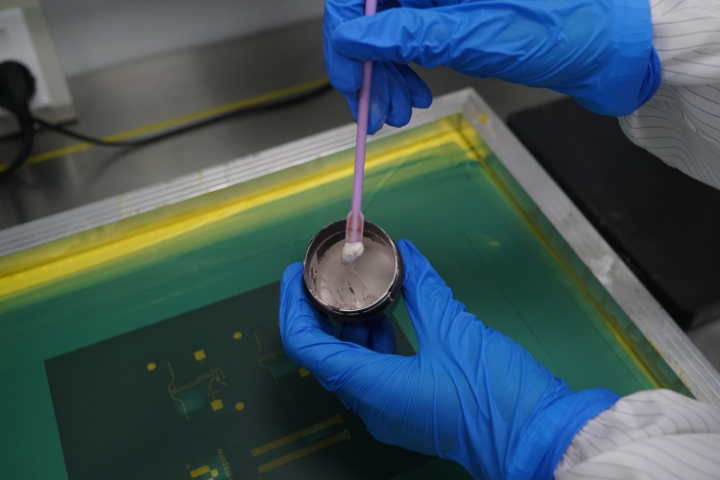
塞孔铜浆 JL‑CS‑F01 具备良好导热表现,可疏导功率器件工作产生热量,减少线路板局部积热问题。功率器件持续运行会向外释放热量,如果热量堆积在器件焊盘下方,会抬高器件工作温度,造成器件老化。树脂类塞孔材料导热能力偏弱,热量很难透过过孔向板的其他层扩散。JL‑CS‑F01 内部铜质填料构建导热通道,器件产生热量可以顺着填孔孔位向多层板其他层传递,分散局部聚集的热量。在搭载功率芯片的线路板上,大量填孔孔位组成散热阵列,把局部高温向更大板面区域分散开。这样可以弱化热点聚集效应,让板件整体温度分布更加均衡,减少高温集中带来的各类问题,辅助功率器件维持稳定工作状态。铜浆塞孔借助铜材质本身导热属性,可疏导器件运行产生的热量,改善线路板整体热传导表现。中国香港高温稳定塞孔铜浆源头厂家
铜浆塞孔应用于电源类板件,孔内导通路径能够分担线路电流载荷,分散局部发热集中的状况。中国香港100%固含量塞孔铜浆厂家直销
聚砺塞孔铜浆作业容错率高,轻微参数偏差不会造成填孔失效,适配产线常态化生产工况。量产产线作业中,印刷压力、真空度、固化温度等参数难免存在小幅波动,高精密浆料易因细微参数偏差出现批量不良。聚砺塞孔铜浆经过配方优化与工艺调试,具备优异的作业容错性能,针对产线常规的小幅参数浮动,依旧可以保持稳定的填孔效果。轻微的印刷速度偏差、真空时长误差,不会引发填孔不足、溢浆、空洞等缺陷,固化后孔位结构与导电性能依旧达标。该特性可降低产线工艺管控难度,减少参数微调频次,降低人工操作误差带来的不良损耗,适配流水线连续化、常态化的批量生产作业。中国香港100%固含量塞孔铜浆厂家直销