商机详情 -
北京快速固化塞孔铜浆厂家直销
塞孔铜浆 JL‑CS‑F01 支持 170‑180℃条件下一小时完成固化,适配多种耐热有限的板材基材。部分板材无法承受长时间高温烘烤,过高温度会出现基材变形、分层等问题,制约塞孔材料选型。该浆料采用低温固化配方,不需要设置两百摄氏度以上高温条件,170‑180℃保温一小时即可完成固化交联,形成稳定结构。生产端可以使用常规烘箱设备完成处理,不必改造高温设备,控制产线设备投入。对于耐热能力有限的板材,低温条件能够降低基材受热损伤概率,板材尺寸、形态可以维持原有状态。固化时间设置合理,单批次烘烤周期可控,有利于产线流转节奏,兼顾加工效率和基材保护,拓宽可适配板材的选择范围。铜浆塞孔工艺完成孔道填充之后,孔口平整,减少后续阻焊工序出现气泡、凸起等加工异常。北京快速固化塞孔铜浆厂家直销

聚砺塞孔铜浆适配真空塞孔设备,浆料流动性适配微孔,印刷过程不易出现堵网、溢浆现象。真空塞孔是目前线路板塞孔主流作业方式,设备依靠负压把浆料压入板材微孔,浆料本身流变特性直接决定加工良率。这款塞孔铜浆经过配方调试,具备合适的粘度与触变性能,网版印刷时浆料可以顺畅透过网孔流入板材孔位,静置阶段又可以维持形态,不会随意漫流溢出孔口。生产连续作业过程中,浆料不易在网纱缝隙堆积结块,减少频繁清洗网版的频次。面对批量生产场景,浆料状态保持稳定,单批次多片板材加工,也可以维持一致的填孔效果,降低因浆料工艺问题带来的不良品占比,适配产线连续化作业节奏。北京快速固化塞孔铜浆厂家直销铜浆塞孔处理后的孔道,电流传导路径短,减少孔位位置产生的阻抗偏移,适配阻抗类电路板。

塞孔铜浆工艺可覆盖通孔、盲孔等多种孔型,改变传统树脂塞孔绝缘属性,赋予孔位导电能力。树脂塞孔填充完成之后孔位内部为绝缘材质,依靠孔口表面铜层实现导通,无法依靠孔本体传输电流。塞孔铜浆工艺填入的浆料本身具备导电属性,无论是贯穿板材的通孔,还是打通部分板层的盲孔,固化之后孔本体就可以承担导电任务。盲孔深度大、开口狭小,填孔作业难度更高,该工艺可以让浆料抵达孔底位置,填满整个孔腔。针对不同孔型,产线只需要微调印刷压力、真空参数,不用更换整套设备,就可以完成不同结构板材加工,给线路板结构设计提供更多选择空间。
聚砺塞孔铜浆 JL-CS-F01 采用 100% 固含量配方,固化阶段无溶剂析出,有效控制孔道填充收缩形变。常规塞孔浆料多含有机溶剂,升温固化时溶剂持续挥发,极易在孔内部形成气孔,同时带来明显体积收缩,造成孔位凹陷、填充不实等问题。JL-CS-F01 摒弃溶剂体系,依靠树脂体系热固化完成成型,整个固化过程不存在物质挥发。浆料填入微孔后,整体体积变化幅度可控,成型结构保持稳定形态,减少因收缩引发的界面应力。该特性对于小孔径、高深径比导通孔尤为关键,能够持续维持孔内填充完整性,减少后续加工环节出现的品质隐患,适配高精度线路板持续稳定量产。铜浆塞孔应用于电源类板件,孔内导通路径能够分担线路电流载荷,分散局部发热集中的状况。
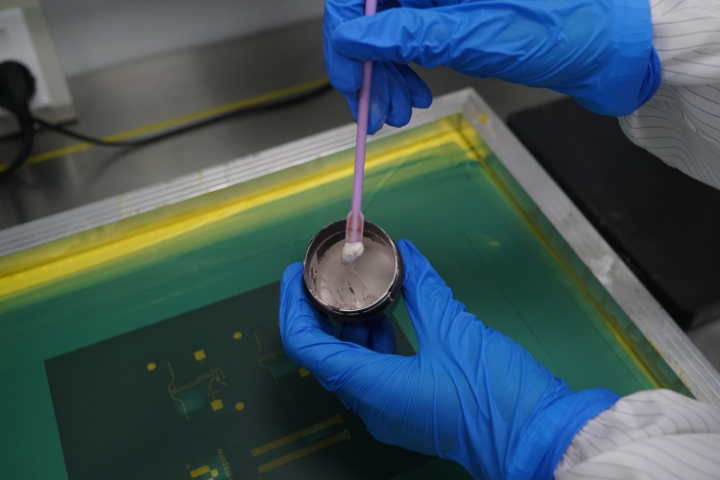
JL-CS-F01 适配真空塞孔与丝网印刷制程,浆料流变特性稳定,微孔填充饱满且不易出现溢浆现象。不同 PCB 工厂配备的塞孔设备存在差异,部分产线采用丝网印刷,部分采用真空塞孔工艺,浆料流变性能直接决定生产良率。JL-CS-F01 经过流变调控,静置状态维持合适黏度,受到印刷压力作用时流动性提升,顺畅流入微小孔道;压力消失后黏度较快地回升,浆料不会持续向外漫溢,减少板面溢浆清理工作量。无论是自动化真空塞孔产线,还是半自动丝网印刷设备,都能够调试工艺窗口,稳定完成 0.1mm 级别微孔填充作业。聚峰塞孔铜浆在-55℃至150℃温度区间内性能无衰减,界面结合力保持稳固。中国香港高导电塞孔铜浆国内生产厂家
塞孔铜浆工艺能够替代传统电镀填孔流程,缩短电路板生产的工序流转周期。北京快速固化塞孔铜浆厂家直销
塞孔铜浆 JL‑CS‑F01 可完成 PCB 盲孔、埋孔、通孔的填孔作业,构建板层之间电气互连通道。在多层线路板生产当中,不同类型孔位的填充一直制约板层互连效果,盲孔深度大、埋孔位置隐蔽,常规填孔材料容易出现填充不到位的情况,造成层间通路中断。这款浆料对多种孔型均有适配能力,依靠自身颗粒配比带来的流动特性,能够顺着孔道向内浸润,抵达孔的底部位置。填孔完成经过固化之后,孔腔内部被导电介质填满,上下不同板层借助塞孔铜浆形成连贯的电气通路。不管是普通互联线路,还是堆叠式孔位结构,都可以依靠这套填孔方式建立连接,为高密度布线的线路板打下基础,让多层板内部信号可以在各层之间完成传递,减少因孔位填充缺陷带来的板件不良。北京快速固化塞孔铜浆厂家直销