欢迎来到金站网
金站网首页
网站导航
在氦检漏实际产线应用中,有一种情况比产品泄漏更让人头疼:工件本身经检测并无问题,但检漏仪依然报警——排查后发现,泄漏源竟然是氦检工装自身的密封结构或气路设计存在缺陷。产品未检,工装先漏,这种状况直接导致检测结果失真、产线停摆,也增加了大量无效排查时间。
那么,氦检工装设计如何才能做到真正可靠?结合远望智能在真空氦检漏领域的技术积累,以下3个设计层面的关键问题,值得重点审视。

很多工装设计人员对真空环境下的表面光洁度缺乏足够重视。工装内表面加工粗糙,Ra值远高于0.8μm的推荐标准。粗糙的表面存在大量微观凹坑和微小结构,在抽真空过程中会持续吸附并缓慢释放氦气分子。这就好比一块海绵不断吸水又慢慢渗出——检漏时本底信号持续偏高,微小泄漏被淹没在“自漏”信号之中,根本无法准确判断工件是否真正合格。更棘手的是,这种因表面粗糙导致的氦气残留问题具有累积效应:随着检测次数增加,残留在微孔中的氦气越积越多,本底信号逐次攀升,结果导致整批产品检漏数据失真。
密封圈看似不起眼,却是氦检工装中非常关键也非常容易出问题的环节。不同橡胶材料对氦气的渗透率差异极为悬殊——丁基橡胶和氟橡胶的氦气渗透率比较低,适合氦质谱检漏;而硅橡胶的渗透率比较高,约为丁基橡胶的100倍。许多工装设计者未注意检测工况,随意选用普通工业密封圈。在真空环境下,氦气分子直径极小,会直接穿透密封圈材料从高压侧渗透到低压侧。此外,低压工况选用密封圈硬度过高时,无法填充工件表面的微小凹凸和划痕,产生微观泄漏通道;高压工况选用密封圈硬度过低时,在测试压力下过度压缩,造成密封圈损坏泄露。
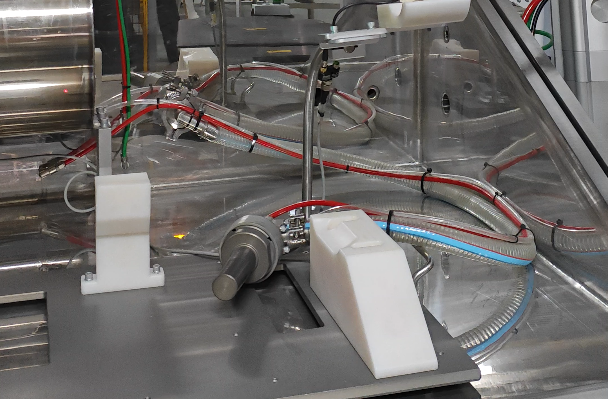
工装设计人员若对真空密封原理缺乏系统认知,往往照搬普通气动密封的做法,这是导致自漏的深层原因。典型问题包括:密封槽尺寸与密封圈不匹配,压缩率未控制在15%-25%的合理区间;未设置双重密封或隔离区结构,一旦主密封失效便直接泄漏;未考虑密封材料在反复压紧-释放循环中的蠕变效应——密封圈压缩长久变形率过高时,多次循环后变薄,压紧力持续下降。更隐蔽的是,工装内部腔体与夹具之间的内漏极难被发现,却会直接导致检测数据失准。
针对上述问题,远望智能在工装方案设计中,一方面保证光滑的密封面;另一方面根据客户需求的检测工况,选择适合的密封材料和稳定的密封结构。
真正可靠的氦检漏流程,不能只将注意力集中在待检产品上,工装自身的密封可靠性同样是需要严格把关的环节。 从密封结构的差异化设计,到设计产品的高质量制造,再到密封组件的全生命周期管理——每个细节都直接影响结果的真实性与稳定性。深圳市远望工业自动化设备有限公司(简称“远望智能”)专注于真空氦检漏领域,致力于为企业提供稳定、可控的氦检漏整体解决方案,助力产线提升检测品质与效率。如需进一步交流工装设计经验,欢迎持续关注远望智能。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 我要咨询