商机详情 -
新能源汽车油箱装配流水线安装
管路装配过程中采用的防错料系统通过多重验证机制,确保管路与油箱的正确匹配。除了自动扫码比对外,防错料系统还采用了尺寸检测和颜色识别等辅助验证手段。尺寸检测传感器会对管路的外径、长度等关键尺寸进行测量,与该型号油箱所需管路的尺寸范围进行比对,进一步确认管路的正确性。对于带有颜色标识的管路(不同功能的管路采用不同颜色进行区分),颜色识别传感器会检测管路的颜色,与预设的颜色标准进行比对,防止因扫码错误导致的错装。只有当扫码信息、尺寸检测、颜色识别三项验证结果均一致时,系统才允许管路装配过程进行。这种多重验证机制,提高了防错料的可靠性,将管路错装率降至零,确保了产品质量。远望装配流水线具有泵阀装配及管路装配,可大幅提升生产效率。新能源汽车油箱装配流水线安装
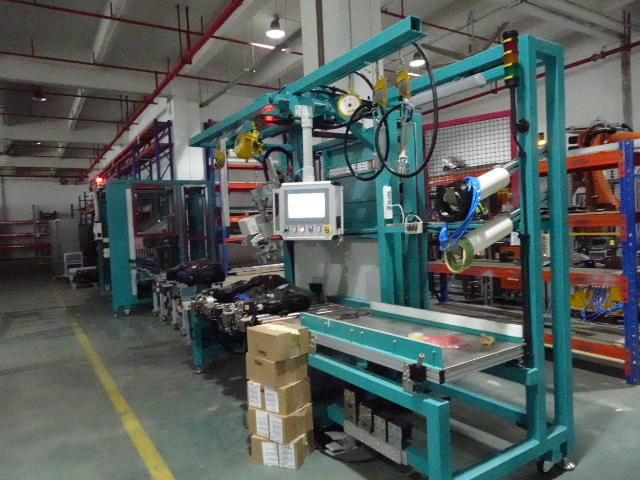
自动插管功能是汽车油箱装配流水线中实现管路连接自动化的关键环节。在油箱与各类管路(如回油管、通气管、传感器信号线等)的连接过程中,自动插管设备能够实现高效准确的操作。设备首先通过图像识别技术确认待插管接口的位置和型号,确保管路与接口的匹配性。插管机械臂配备有自适应夹爪,能够根据管路的直径和材质自动调整夹持力,避免管路变形或损伤。在插管过程中,激光位移传感器实时监测插管深度,当管路插入至预设深度时,机械臂会自动停止推进。对于需要过盈配合的管路接口,设备会先对接口进行加热软化处理,降低插管阻力,同时防止管路因强行插入而破裂。插管完成后,自动卡箍装置会对接口处进行紧固,卡箍的收紧力度由程序精确控制,确保密封可靠且不会过度挤压管路。该功能不*将插管工序的生产效率提升了 3 倍,还极大地减少了因人工插管不当造成的泄漏隐患。广州多功能装配流水线应用领域扫码数据实时上传,构建产品质量追溯体系。
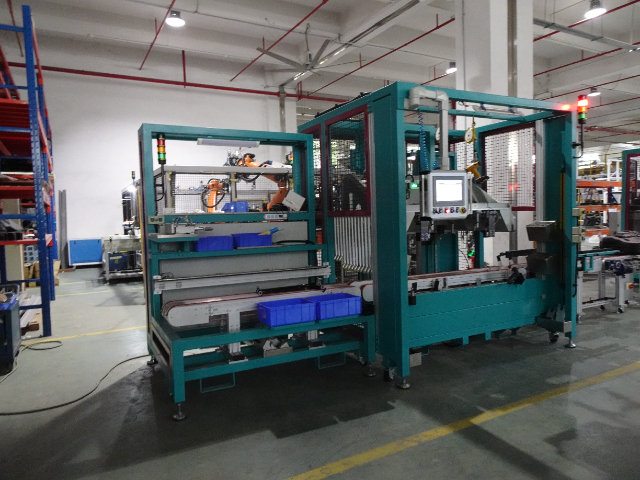
管路装配工位的自动送料系统采用智能仓储和机器人协同模式,实现了管路物料的高效供给。该系统包含立体仓储货架、自动导引车(AGV)和物料搬运机器人等设备。立体仓储货架用于分类存放不同规格的管路,每种管路都有对应的存储位置和标识。当管路装配工位需要物料时,系统会根据生产计划和扫码获取的油箱型号信息,自动生成物料需求清单,并向立体仓储系统发出取料指令。AGV 按照指令将存放所需管路的料箱从货架取出并输送至物料搬运机器人的工作区域。物料搬运机器人通过视觉识别技术抓取管路,并将其准确放置在装配工位的定位工装中。同时,系统会对每种管路的库存数量进行实时监控,当库存低于预警值时,会自动发出补货提示。这种智能送料系统,实现了管路物料的自动化供给和准确管理,减少了人工干预,提高了物料供给效率和准确性。
视觉检测系统的图像处理算法采用深度学习技术,不断提升对装配缺陷的识别能力。传统的基于规则的图像处理算法对复杂缺陷的识别能力有限,容易受光照变化、背景干扰等因素影响。采用深度学习技术后,系统通过大量标注的缺陷图像数据对神经网络进行训练,使算法能够自主学习不同类型缺陷的特征,如管路接口的微小裂缝、密封胶的气泡、零件表面的划痕等。在实际检测过程中,深度学习算法能够在复杂的背景中准确识别出各种缺陷,即使是细微的、以前未见过的缺陷类型,也能通过其泛化能力进行判断。同时,系统还具备在线学习功能,操作人员可以对误判的缺陷图像进行标注和修正,算法会根据新的标注数据进行自我优化,不断提高识别精度。这种基于深度学习的视觉检测技术,使缺陷识别率提升至 99.9% 以上,大幅降低了漏检率和误检率。视觉检测与标准模板比对,判定装配是否合格。
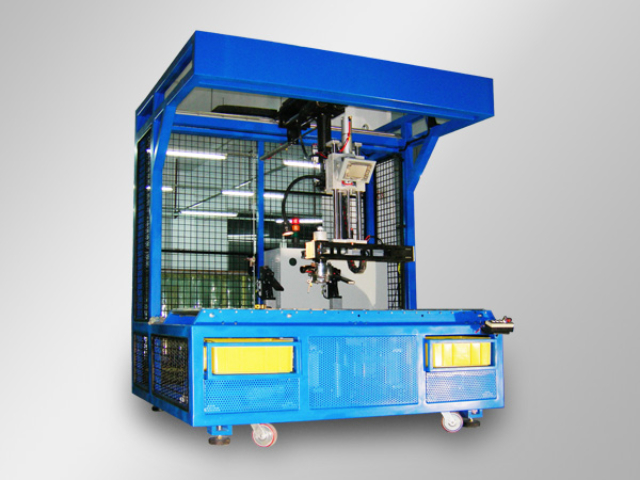
自动插管与电性能测试的协同作业,在汽车油箱装配流水线中形成了高效的质量控制闭环。当自动插管设备完成管路与油箱电子部件(如燃油泵接口、传感器接口等)的连接后,流水线会将油箱输送至电性能测试工位。测试设备的自动对接机构会与油箱上的电子接口进行准确对接,无需人工干预。测试系统首先会对刚刚完成插管连接的电子线路进行导通性测试,检查管路内的信号线是否因插管过程中的操作而出现断路或短路现象。随后,会对电子部件的各项功能参数进行整体检测,如燃油泵的启动电压、传感器的信号输出灵敏度等。若检测发现电性能异常,系统会自动判断是否与插管连接有关,并将异常信息反馈至前序插管工位,便于操作人员及时排查插管过程中可能存在的问题,如插管深度不足导致接触不良、插管角度偏差造成线路损伤等。这种即时反馈的协同机制,有效提高了质量问题的解决效率,减少了不合格品的流出。自动翻转定位功能确保油箱装配姿态准确,便于操作。广州生产装配流水线解决方案
电性能测试快速响应,不影响流水线节拍。新能源汽车油箱装配流水线安装
自动嵌环锁紧设备的压力控制系统采用 PID 调节算法,实现了锁紧力的准确控制和稳定输出。PID 调节算法能够根据锁紧过程中的压力偏差实时调整控制量,使锁紧力快速稳定在预设值。在嵌环锁紧开始阶段,系统会以较快的速度增加锁紧力,缩短达到目标压力的时间;当锁紧力接近目标值时,系统会减小压力增加速度,避免出现超调现象;在保压阶段,系统会根据压力的微小波动进行精细调节,确保锁紧力保持稳定。PID 参数(比例系数、积分时间、微分时间)可以根据不同规格嵌环的特性进行优化设置,并存储在系统数据库中,当更换嵌环规格时,系统会自动调用对应的 PID 参数。这种准确的压力控制技术,使嵌环锁紧力的控制精度达到 ±3% 以内,确保了嵌环锁紧质量的一致性和可靠性。新能源汽车油箱装配流水线安装