商机详情 -
武汉国产装配流水线哪个好
自动翻转定位功能为汽车油箱装配流水线的高效运转提供了关键支撑。在油箱壳体的装配过程中,不同的装配工序往往需要油箱处于不同的姿态,传统人工翻转不*劳动强度大,还容易因定位不准影响装配质量。该流水线的自动翻转定位装置由高精度伺服电机驱动,配合XXXXXXXXXXXXXXXXXXXXXXXXX值编码器实现角度的准确控制,翻转角度范围可达 0 - 360 度,定位精度高达 ±0.05 度。当油箱壳体被输送至翻转工位时,柔性夹具会根据油箱的外形自动调整夹持力度,避免对壳体表面造成损伤。翻转过程中,设备的平衡控制系统会实时调整重心,确保翻转动作平稳无晃动。同时,激光定位仪会对油箱的基准孔进行识别,实现翻转后的二次定位校准,保证后续装配工序的基准一致性。这一功能的应用,使得油箱在各装配工位间的转换时间减少了 60%,大幅提升了流水线的节拍效率。自动插管功能完成管路对接,减少人工操作误差。武汉国产装配流水线哪个好
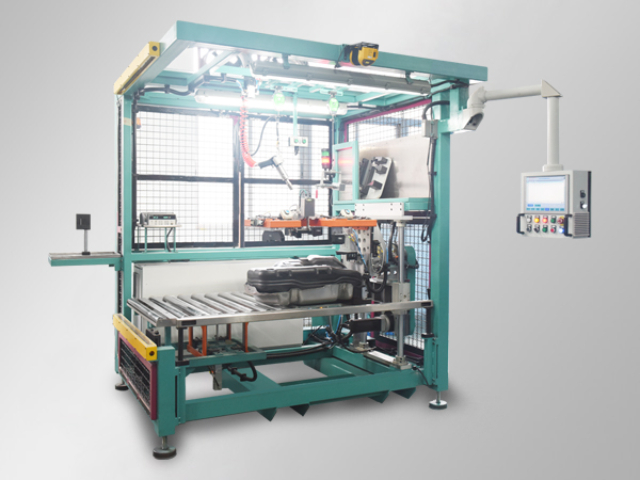
管路装配与自动扫码功能的结合,实现了管路物料的准确追溯和防错装配。在管路装配工位,流水线会通过自动扫码设备分别读取待装配管路的标识和油箱上的标识信息,并将两者进行比对。系统会根据预设的物料匹配规则,判断该管路是否与当前油箱的型号和配置相匹配,若不匹配则立即发出报警信号,阻止装配过程进行,有效防止错装现象的发生。同时,扫码信息会记录管路的生产厂家、生产日期、批次等信息,并与油箱标识关联存储,实现了管路物料的全程追溯。当管路装配完成后,扫码设备会再次扫描油箱标识,记录管路装配的时间、操作人员代码、装配参数等数据,形成完整的装配记录。这种物料防错和数据追溯机制,不*提高了管路装配的准确性,还为后续的质量问题分析和追溯提供了详细的数据支持。广州电子装配流水线控制气密性测试数据统计分析,优化装配工艺。
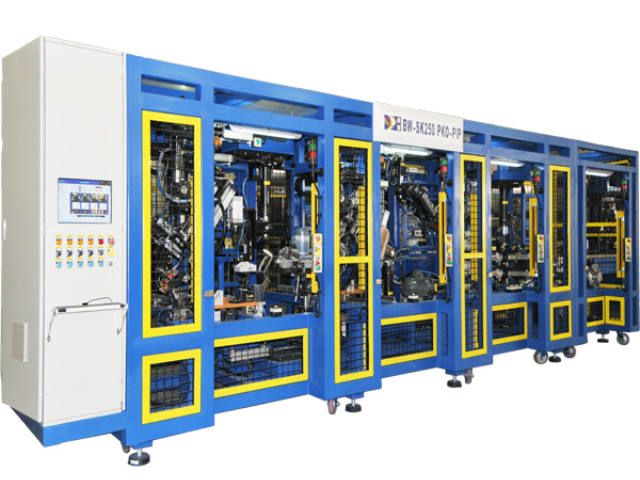
视觉检测系统的照明方案采用多光源组合设计,确保在不同检测场景下都能获得清晰的图像。油箱的不同部位和不同类型的缺陷对光照的要求各不相同,单一光源难以满足所有检测需求。多光源组合设计根据不同的检测任务配置了相应的光源类型和照射方式,如检测表面划痕时采用低角度环形光源,能够增强划痕的对比度;检测接口密封胶时采用同轴光源,减少接口边缘的阴影影响;检测深孔内的装配情况时采用点光源配合导光棒,提高深孔内的光照强度。光源的亮度和色温可以通过控制系统进行精确调节,以适应不同材质油箱表面的反光特性。这种灵活的照明方案,确保了视觉系统在各种检测场景下都能拍摄到高质量的图像,为缺陷识别提供了清晰的图像基础。
视觉检测功能在汽车油箱装配流水线中如同 “火眼金睛”,为产品质量的把控提供了有力支撑。该功能采用高分辨率工业相机配合先进的图像识别算法,对油箱装配过程中的关键环节和成品进行整体检测。在装配过程中,视觉系统会实时监测泵阀、管路、嵌环等部件的安装位置是否准确,有无漏装、错装现象。例如,在检测管路接口时,系统能够识别接口的朝向、插入深度是否符合标准,以及接口处的密封胶涂抹是否均匀完整。对于油箱壳体的外观检测,视觉系统可识别表面是否存在划痕、凹陷、变形等缺陷,以及焊接部位是否存在焊瘤、虚焊等问题。检测过程中,图像数据会被实时传输至图像处理单元,通过与预设的标准模板进行比对,快速判断产品是否合格。对于不合格的产品,系统会自动标记缺陷位置并发出报警信号,便于操作人员及时处理。视觉检测的精度可达 0.01mm,检测效率能够满足流水线的节拍要求。自动翻转机构灵活调整角度,适配多工序装配需求。
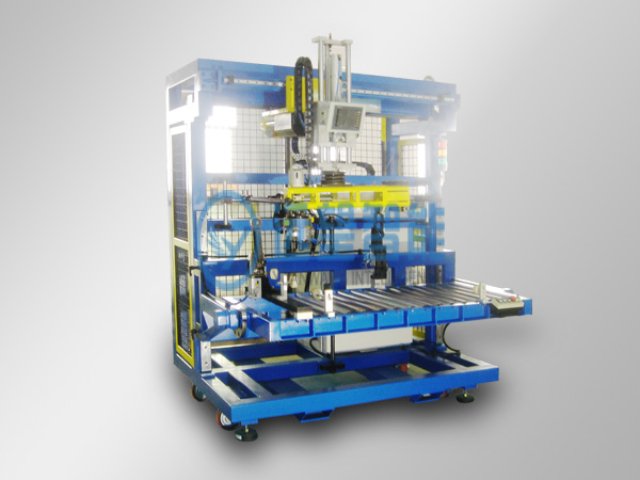
气密性测试是汽车油箱装配流水线中确保油箱密封性能的关键检测工序,直接关系到车辆的燃油经济性和环保性。油箱作为燃油储存容器,其气密性一旦出现问题,不*会导致燃油泄漏造成经济损失,还可能引发安全事故和环境污染。流水线的气密性测试设备采用干燥压缩空气作为测试介质,通过精密压力控制系统将压缩空气充入封闭的油箱内部,使油箱内达到预设的测试压力(通常为 5 - 10kPa)。压力稳定后,设备会关闭进气阀并开始保压计时,保压时间一般为 30 - 60 秒。在此期间,高精度压力传感器会实时监测油箱内的压力变化,若压力下降值超过预设的允许范围(通常不超过 10Pa / 分钟),则判定为气密性不合格。为了提高检测的准确性,设备还配备有泄漏点定位功能,通过在油箱表面喷洒肥皂水或采用氦质谱检漏仪,能够快速定位泄漏位置,便于后续返修。该测试环节的实施,使油箱的气密性合格率稳定在 99.8% 以上。流水线设备状态监控,提前预警潜在故障。武汉国产装配流水线哪个好
自动翻转定位缓冲设计,避免油箱碰撞损伤。武汉国产装配流水线哪个好
汽车油箱装配流水线的泵阀装配工位在自动翻转定位功能的协同作用下,实现了复杂装配动作的准确可控。当油箱壳体需要进行泵阀安装时,流水线会将其输送至配备自动翻转定位装置的工位。首先,定位传感器会对油箱壳体的基准孔进行识别,确定初始位置信息。随后,翻转机构根据泵阀安装面的朝向需求,驱动油箱壳体进行精确翻转,使安装面处于水平或倾斜的合适装配角度。在翻转过程中,设备的夹紧装置会始终保持对油箱壳体的稳定夹持,防止其在翻转过程中发生晃动或位移。当油箱壳体到达预设装配姿态后,锁紧机构会将翻转机构固定,确保装配过程中位置不变。此时,泵阀装配机械臂便可以在稳定的工件姿态下进行泵阀的抓取、对位和安装操作。自动翻转定位与泵阀装配的协同工作,不*解决了传统人工翻转定位效率低、精度差的问题,还使泵阀装配的位置精度控制在 ±0.2mm 以内,大幅提升了装配质量的稳定性。武汉国产装配流水线哪个好