商机详情 -
全自动涂胶设备
涂胶设备的自动条码打印系统支持 “离线数据补录” 与 “条码重印” 功能,应对生产过程中的突发情况(如条码打印失败、条码损坏),确保追溯数据的完整性。当设备突然断电或条码打印机故障导致条码未打印时,系统会自动存储该产品的生产数据(如序列号、涂胶参数、合格判定),待设备恢复正常后,操作人员可通过人机界面查询未打印条码的产品列表,选择对应序列号进行 “离线补录”,系统重新生成条码并打印,补录数据自动同步至 MES 系统,避免数据缺失。若产品在后续工序(如仓储、运输)中条码损坏或丢失,操作人员可通过产品序列号(刻在产品表面)在系统中查询对应生产数据,启动 “条码重印” 功能,打印新条码并粘贴,确保追溯链路不中断。系统还设置数据备份机制,每日自动备份条码数据至本地服务器与云端,备份频率为 1 次 / 小时,防止因服务器故障导致数据丢失。胶线径大至8mm ,使涂胶设备能为汽车内饰件宽接缝输送足量 PUR 热熔胶。全自动涂胶设备
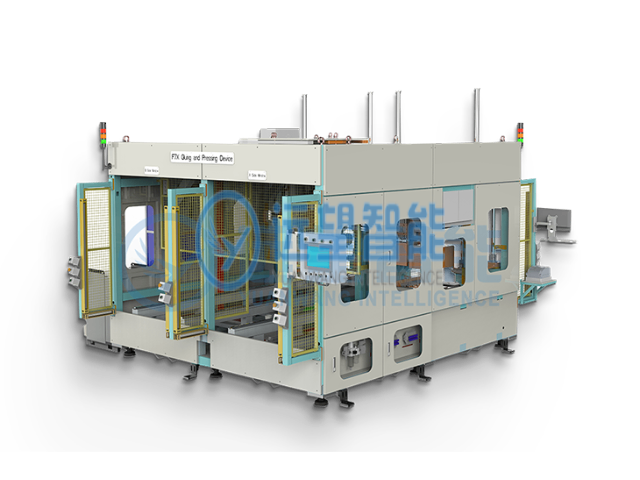
涂胶设备的伺服压合机构通过 “压力闭环控制 + 柔性压合” 技术,为汽车内饰件塑料 PUR 热熔胶粘接提供均匀且准确的压合力,确保粘接面充分接触,提升粘接强度与稳定性。机构关键采用伺服电机驱动滚珠丝杠(重复定位精度 ±0.02mm),配合压力传感器(量程 0-500N,精度 ±0.5N)构建闭环控制系统,压合力可在 50-200N 范围内准确调节,压合速度可在 5-20mm/s 内设定,压合时间可根据 PUR 热熔胶固化特性(初固时间约 10-15 秒)调整为 8-20 秒。针对不同材质与结构的内饰件,伺服压合可实现差异化压合策略。压合机构还配备柔性压头(采用硬度 50 Shore A 的硅胶材质),压头表面与内饰件粘接面轮廓保持一致(通过 3D 打印定制),避免局部压力集中导致的内饰件表面凹陷(凹陷率从传统刚性压头的 3% 降至 0.1%),符合汽车行业的严苛要求。全自动涂胶设备设备胶量检测系统实时监测,杜绝汽车内饰件 PUR 热熔胶涂胶过量或不足。
涂胶设备的 RobotStudio 离线编程功能可与汽车内饰件的 CAD 设计软件(如 SolidWorks、AutoCAD)无缝对接,直接导入设计模型进行涂胶路径规划,减少模型格式转换导致的误差,提升路径精度。传统离线编程需将 CAD 模型转换为 STEP 或 IGES 格式,转换过程中可能出现曲面精度损失(如复杂曲面的控制点偏差),导致规划的涂胶路径与实际工件存在偏差(偏差可达 0.5mm)。通过直接对接,RobotStudio 可读取 CAD 软件的原始模型数据(如 SolidWorks 的 SLDPRT 格式),完整保留模型的曲面精度(偏差≤0.01mm),尤其适用于带有自由曲面的内饰件(如仪表板的流线型曲面)。例如某车企的新款仪表板采用复杂的双曲面设计,CAD 模型包含 1000 + 个曲面控制点,直接导入 RobotStudio 后,规划的涂胶路径与模型曲面的贴合度达 99.9%,实际生产中胶线偏离量≤0.05mm,远优于传统转换方式(偏离量 0.3mm)。该对接功能还支持 CAD 模型的实时更新,当内饰件设计变更时(如胶线位置调整 2mm),CAD 软件修改后的数据可实时同步至 RobotStudio,无需重新导入模型,路径调整时间从 2 小时缩短至 10 分钟。在某车企的新产品研发阶段,采用该功能后,涂胶工艺的研发周期从 1 个月缩短至 2 周,大幅加快新产品上市速度。
涂胶设备通过 “线胶速度与胶线径的动态匹配算法”,实现不同涂胶路径下胶量的准确控制,避免因路径复杂度导致的胶量不均。算法的关键是根据涂胶路径的曲率变化(直线、圆弧、折线)自动调整线胶速度,同时保持胶线径稳定:在直线段(曲率为 0),采用较高线胶速度(350-400mm/s),配合对应出胶流量(如 8-12cm³/min),确保胶线径达到设定值(如 5mm);在圆弧段(曲率半径 R≤50mm),线胶速度自动降低 10%-20%(如从 350mm/s 降至 280-315mm/s),同时保持出胶流量不变,避免因离心力导致胶线被 “甩细”(直径从 5mm 变为 4.2mm);在折线段(夹角≤90°),线胶速度降低 30%-40%(如从 350mm/s 降至 210-245mm/s),防止拐点处胶线堆积(直径从 5mm 变为 6.5mm)。算法还考虑胶线的重叠区域(如门板与立柱的搭接处,需两段胶线重叠 5mm),在重叠区域自动降低出胶流量 15%,避免重叠处胶量过多导致溢胶。红外保温装置均匀加热,确保涂胶设备内 PUR 热熔胶各区域温度一致。
涂胶设备的胶量检测系统具备 “趋势预警” 功能,通过分析历史检测数据,预测出胶量可能出现的偏差趋势,提前采取调整措施,避免批量质量问题。系统内置数据分析算法,每日统计出胶量误差的平均值、最大值、最小值与标准差,生成 “误差趋势曲线”:若曲线呈现持续上升趋势(如日均误差从 + 1% 升至 + 3%),说明设备可能存在潜在问题(如 PUR 热熔胶泵磨损、喷嘴老化);系统会提前发出预警(如 “出胶量误差呈上升趋势,请检查胶泵”),提示技术人员进行预防性维护。例如某设备的出胶量误差在一周内从 + 1.2% 逐步升至 + 4.8%,趋势预警功能发出提示后,技术人员检查发现胶泵密封圈磨损(导致压力泄漏),更换密封圈后,误差恢复至 + 1.5%,避免了误差继续升至 5% 以上导致的批量不合格。系统还支持将趋势数据导出为 Excel 格式,技术人员可进行深度分析,如通过对比不同批次胶水的误差趋势,判断胶水质量对出胶精度的影响;通过对比不同操作人员的操作记录,判断人为因素(如夹具调整)对误差的影响。趋势预警功能使设备从 “事后维修” 转变为 “预防性维护”,胶量超差导致的批量不合格率从 1% 降至 0.1%,设备维护成本降低 20%。汽车内饰件涂胶设备 CT 时间 < 45S,快速完成 PUR 热熔胶粘接压合,提升产能。全自动涂胶设备
自动条码打印系统可根据需求定制条码内容,适配汽车内饰件不同追溯要求。全自动涂胶设备
涂胶设备的红外保温系统采用 “节能模式” 设计,可根据设备运行状态(生产、待机、停机)自动调整加热功率,降低能耗,符合绿色生产理念。节能模式的工作逻辑为:生产状态下,红外加热系统满功率运行(如胶桶 500W、胶管 40W/m、喷嘴 100W),确保胶料温度稳定;待机状态下(如无工件上料,持续时间超过 5 分钟),功率降至 50%(胶桶 250W、胶管 20W/m、喷嘴 50W),维持胶料温度在 80℃(高于固化温度,避免胶料凝固);停机状态下(如设备关闭或维护),功率完全关闭,只保留温度监测功能。例如某生产线每天有 2 小时待机时间,采用节能模式后,待机期间能耗从 1.2kW 降至 0.6kW,每天节约电能 1.2kWh,年节约电费约 3000 元(按工业电价 0.8 元 /kWh 计算)。节能模式还具备 “智能唤醒” 功能,当待机状态下有工件上料时,系统在 10 秒内将加热功率恢复至满负荷,胶料温度在 30 秒内升至工作温度(95℃),不影响生产节拍。此外,系统会记录每月的能耗数据(生产能耗、待机能耗、总能耗),生成能耗分析报告,帮助企业识别节能潜力(如是否可优化待机时间),进一步降低能源消耗。全自动涂胶设备