商机详情 -
广州远望智能汽车燃油箱柔性生产线定制
MES 系统的数据分析功能为汽车油箱柔性生产线的生产优化提供了科学依据。MES 系统收集和存储全线的生产数据后,通过内置的数据分析模型和算法,对生产过程进行多维度的分析:产能分析可以识别各工位的生产瓶颈,为产能提升提供方向;质量分析能够统计不同类型质量缺陷的发生频率和分布情况,找出质量问题的根源;设备分析可以监控设备的运行状态、故障率和维护需求,优化设备维护计划。基于这些分析结果,管理人员可以制定针对性的优化措施,如调整生产计划、优化加工参数、改进设备维护策略等。通过持续的数据分析与生产优化,生产线的生产效率不断提高,产品质量不断改善,运营成本不断降低,实现了精益生产的目标。ST4 人工辅助上料与自动化设备协同保障生产柔性。广州远望智能汽车燃油箱柔性生产线定制
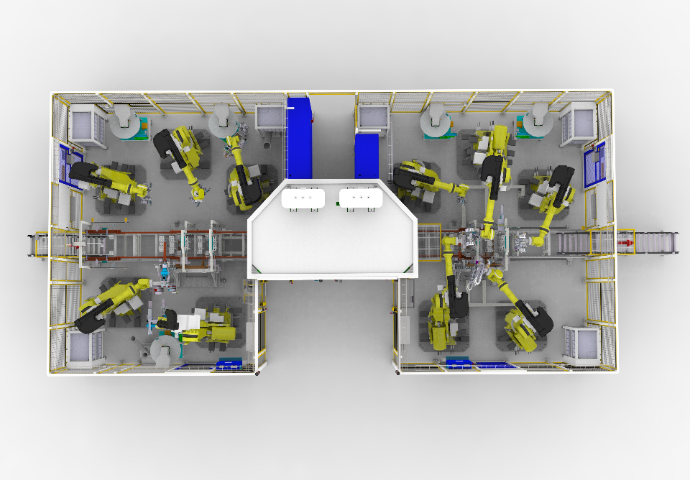
ST4 阶段的智能检测系统与高精度 3D 视觉系统的深度融合,构建了汽车油箱柔性生产线的高效质量检测体系。3D 视觉系统为智能检测提供了准确的三维定位和特征识别数据,智能检测系统则基于这些数据进行多维度的质量评估。在检测过程中,3D 视觉系统快速扫描油箱的外观、尺寸、焊接缝等特征,生成详细的三维模型和数据;智能检测系统通过算法对这些数据进行分析,检测是否存在尺寸超差、焊接缺陷、表面损伤等问题。两者的融合不*提高了检测的准确性和全面性,还缩短了检测时间,使检测过程能够与高速生产节拍相匹配。同时,检测数据会实时反馈至控制系统,为生产过程的持续优化提供依据。佛山国产汽车燃油箱柔性生产线快速换型能力帮助企业快速响应市场需求变化。
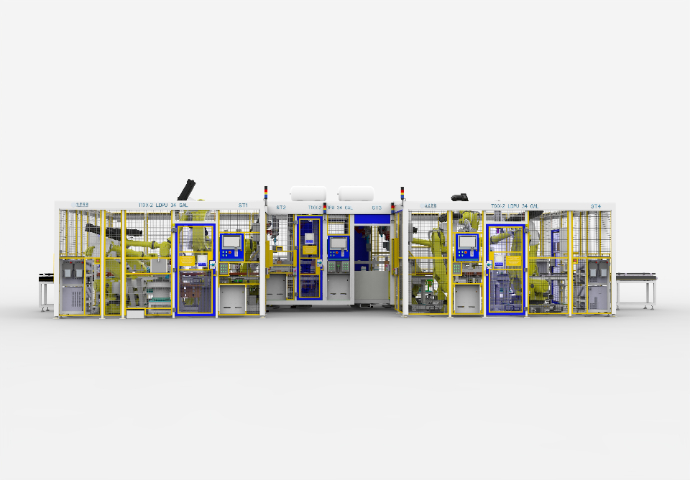
ST3 阶段的节拍优化与前后工序的产能平衡,是汽车油箱柔性生产线实现整体高效运行的重要保障。节拍优化不*关注 ST3 阶段自身的焊接效率提升,还充分考虑与 ST2 阶段的输出节奏和 ST4 阶段的接收能力相匹配。通过分析 ST2 阶段油箱的传送间隔和 ST4 阶段的检测处理速度,确定 ST3 阶段的焊接节拍,避免出现油箱在 ST3 阶段积压或 ST4 阶段待料的情况。例如,若 ST2 阶段每 30 秒传送一件油箱,ST4 阶段每 60 秒处理一件,则 ST3 阶段通过优化焊接顺序和机器人动作,确保在 30 秒内完成一件油箱的焊接,使三件油箱形成一个批次进入 ST4 阶段,实现各工位之间的产能平衡。这种整体优化的节拍设计,提高了生产线的整体利用率,避免了局部效率瓶颈影响整体产出。
ST1 阶段机器人集成的力 - 位传感自适应浮动开孔单元,是汽车油箱柔性生产线在精密加工方面的先进技术。该单元融合了力传感和位置传感技术,能够在开孔过程中实时感知机器人与工件之间的作用力和相对位置。当遇到工件表面不平整或存在微小偏差时,单元能够自动调整机器人的运行轨迹和作用力,实现自适应浮动加工,确保开孔的精度达到微米级。这种自适应能力不*提高了开孔的质量和一致性,还降低了对工件定位精度的要求,减少了因定位误差导致的加工缺陷,为高质量的泵口加工提供了关键技术支持。共用热摸方式减少设备投资与换型管理复杂度。
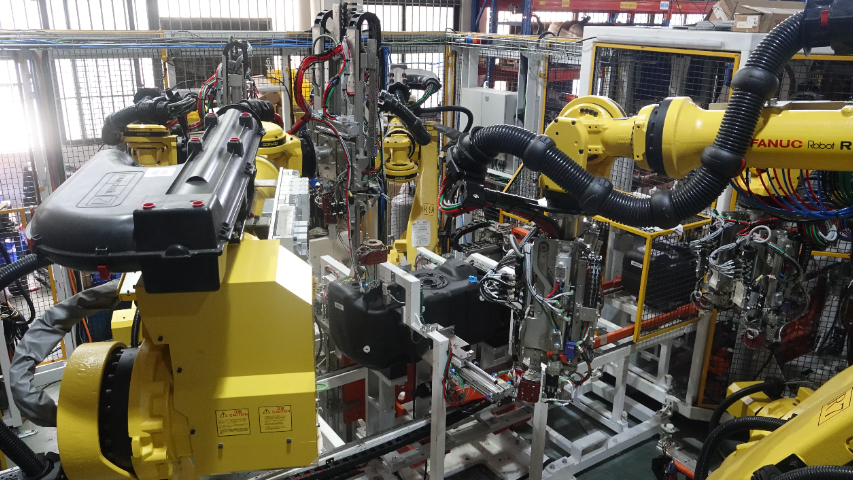
ST3 阶段实现的焊接基准自标定与动态补偿功能,是汽车油箱柔性生产线应对生产过程中不确定性因素的重要技术手段。在长期生产过程中,由于设备磨损、温度变化等因素的影响,焊接基准可能会发生微小的偏移。自标定功能能够定期对焊接基准进行自动检测和校准,确保基准的准确性。而动态补偿功能则在焊接过程中实时监测焊接位置与基准的偏差,并根据偏差大小自动调整焊接路径和参数,及时纠正偏差。这两项功能相互配合,有效保证了焊接位置的精度,减少了因基准偏移导致的焊接缺陷,提高了产品的合格率和生产的稳定性。ST1 智能物流系统自动输送并夹紧油箱,实现无人上料。扬州高速运转汽车燃油箱柔性生产线优势
泵口温度在线监测实时把控加工关键参数,稳定质量。广州远望智能汽车燃油箱柔性生产线定制
机器人自动防碰撞监测系统是汽车油箱柔性生产线中保障设备安全运行的重要组成部分。在生产线中,多个机器人同时运作,且各工位之间的空间相对紧凑,为了避免机器人之间以及机器人与其他设备之间发生碰撞,该系统应运而生。它能够实时监测机器人的运行轨迹和位置,当检测到可能发生碰撞的危险时,会立即发出指令,使机器人停止运行或调整运行路径,从而避免碰撞事故的发生。这一系统不*保护了昂贵的机器人设备,减少了设备损坏带来的损失和停机时间,还确保了生产线的高效运行,为连续稳定的生产提供了有力保障。广州远望智能汽车燃油箱柔性生产线定制